

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تحديد حجم خط النشر بالمنشار الشريطي والحفر CNC لأعمال الفولاذ الإنشائي
يجب تحديد سعة خط النشر بالشريط والحفر CNC بناءً على قيد الإنتاج، وليس بناءً على أكبر عنصر فولاذي ظاهر في الرسم. فالخط الذي يستطيع فعلياً استقبال كمرة H كبيرة الحجم ولكنه لا يستطيع الحفاظ على دقة نمط الثقوب المطلوبة أو تدفق المواد أو إنتاجية الوردية، سيظل يسبب مخاطر على الجدول الزمني. وعلى العكس، فإن تحديد أكبر عدد ممكن من المغازل وأعرض نظام تغذية ممكن لمشروع تهيمن عليه القنوات القصيرة والمقاطع الخفيفة قد يجمّد رأس المال ويجعل عمليات التبديل والمناولة أقل كفاءة.
السؤال العملي لتحديد السعة هو: ما مزيج العناصر الإنشائية الذي يجب أن ينتقل من المخزون الخام إلى أجزاء مثقوبة ومقطوعة ومُعرّفة بشكل صحيح ضمن نافذة الإنتاج المتاحة؟ تتطلب الإجابة عن هذا السؤال أكثر من مقارنة عرض الكمرة المدرج للماكينة أو قدرة محرك المنشار أو قطر الحفر. إذ تؤثر هندسة المقطع، ومواقع الثقوب، وأحجام الدفعات، وحالة المواد الواردة، وقدرة التجميع اللاحقة، وأطول عنصر متوقع جميعها في التكوين المطلوب.
ابدأ بحزمة العمل، لا بكتالوج الماكينة
أكثر المدخلات موثوقية هي مجموعة تمثيلية من رسومات التصنيع أو قائمة مواد رقمية تغطي مزيج الأعمال المتوقع. وينبغي فصلها حسب عائلة المقاطع: كمرات H/I، والقنوات، والزوايا، والمقاطع المجوفة المستطيلة، والمقاطع المجوفة المربعة، والقضبان المسطحة، والعناصر المركبة عند الاقتضاء. لا يكفي الاعتماد على «أقصى حجم للمقطع» واحد، لأن الخط قد يعالج كمرة بعمق 600 مم بكفاءة، بينما لا يكون مناسباً للزوايا الضيقة التي تتطلب تثبيتاً مختلفاً أو تحكماً في المرجع أو اتجاه الثقوب.
لكل عائلة مقاطع، حدّد خمس حقائق تشغيلية:
- أبعاد المقطع والوزن لكل وحدة طول؛
- أطوال المخزون المستلمة من المصنع أو المورد؛
- أطوال الأجزاء النهائية، بما في ذلك تكرار القطع القصيرة؛
- قطر الثقوب وعددها وتباعدها وموقعها على الجناح/الجسم؛ و
- نوع القطع، بما في ذلك القطوع المربعة أو المائلة أو التفريغات أو العلامات اللازمة للتجميع.
تكشف هذه المدخلات ما إذا كان خط النشر بالشريط والحفر CNC هو العملية الأساسية المناسبة، أو ما إذا كان ينبغي أن تبقى بعض الأعمال على خط زوايا منفصل أو معالج ألواح أو ماكينة تفريغ أو محطة تجهيز يدوية. وقد تؤدي محاولة تمرير كل عنصر عبر خط واحد إلى تقليل خطوات المناولة، لكنها قد تخفض أيضاً الإنتاجية الإجمالية عندما تحتكر أقلية من المقاطع غير الملائمة الماكينة الرئيسية.
يستحق توزيع أطوال الأجزاء اهتماماً خاصاً. فالكمرات الطويلة تحدد طول طاولات البكرات للتغذية والدفع، بينما تؤثر الأجزاء النهائية القصيرة في التحكم بالتفريغ. إذا قُطعت كمرة مخزون بطول 12 م إلى العديد من المكونات القصيرة، يحتاج الخط إلى طريقة عملية لفصل القطع وتعريفها وتوجيهها دون التسبب في تكدس عند مخرج الخط. قد تكون دورة المنشار سريعة، لكن الإنتاج يتباطأ إذا اضطر المشغلون إلى إيقاف الخط مراراً لاستعادة القصاصات القصيرة أو فرز الأجزاء المختلطة.
حدّد نطاق المعالجة القابل للاستخدام
ينبغي التحقق من قدرة الماكينة كنطاق قابل للاستخدام بدلاً من رقم رئيسي واحد. يشمل النطاق الحد الأقصى والأدنى للعرض والارتفاع والوزن للمقاطع التي يمكن تثبيتها وتموضعها وثقبها وقطعها. والقيم الدنيا لا تقل أهمية عن القيم القصوى. فقد لا تتمكن ترتيبات التثبيت للخدمة الشاقة المصممة للكمرات عريضة الجناح من تثبيت القنوات الصغيرة أو الزوايا الخفيفة أو المقاطع المجوفة الضيقة بشكل آمن ومتكرر من دون تجهيزات إضافية.
بالنسبة إلى مقاطع H وI، تحقق مما يلي مقارنة بالرسومات الفعلية:
- أقصى ارتفاع للجسم وعرض للجناح؛
- الحد الأدنى لأبعاد الجسم والجناح التي يمكن للمشابك تثبيتها بصورة متكررة؛
- أقصى وزن للعنصر لكل متر يمكن للناقلات البكرية وأنظمة التغذية دعمه؛
- الخلوص للثقوب القريبة من الأجنحة ودرزات اللحام والنهايات وانتقالات المقطع؛ و
- قدرة المنشار على تحقيق زوايا القطع المائلة المطلوبة عند أكبر مقطع.
بالنسبة إلى المقاطع المجوفة، لا يقتصر السؤال على ما إذا كانت تلائم المساحة أسفل رأس الحفر. يجب أن تمنع طريقة التثبيت الدوران أو الحركة أثناء الحفر، ولا سيما عند الحاجة إلى ثقوب على عدة أوجه. قد يعالج خط مُرتب للحفر من ثلاثة جوانب للكمرات مقطع RHS بكفاءة فقط إذا حافظ نظام التموضع وحركة المغزل وبكرات الدعم على مرجع ثابت. وحيثما يجب محاذاة ثقوب البراغي عبر الأوجه المتقابلة، تصبح أي حركة للمقطع تحت حمل المشبك مشكلة جودة وليست مجرد إزعاج تشغيلي بسيط.
يُعد الوصول إلى الحفر قرب نهايات العنصر فجوة شائعة أخرى في تحديد السعة. غالباً ما تتضمن الرسومات الإنشائية ثقوب توصيل قريبة من نهاية الكمرة. وتعتمد قدرة الماكينة على تحقيق الحد الأدنى للمسافة من النهاية على ترتيب المشابك وهندسة المغزل وموقع المنشار ودعم المادة. وقد لا يمثل نطاق الحفر المعلن النطاق المتاح عندما يتعين على الخط أيضاً إجراء القطع النهائي والاحتفاظ بنقطة مرجعية قابلة للاستخدام. ينبغي التحقق من هذه التفاصيل باستخدام برامج عينات قبل إصدار المعدات للتصنيع.
احسب السعة من زمن الدورة، لا من سرعة التغذية الاسمية
من الأفضل تقدير سعة الخط بعدد الأجزاء والثقوب لكل وردية وفقاً لمزيج الإنتاج الفعلي. ولا توفر سرعة شفرة المنشار الاسمية أو سرعة التموضع السريع وحدها فهماً كافياً. تشمل دورة المعالجة التحميل، وتعريف المقطع، والتموضع، والتثبيت، والحفر، واقتراب المنشار والقطع، وتفريغ الأجزاء، وأي تدخل من المشغل. كما تستهلك تغييرات الأدوات وإزالة الرايش ووضع العلامات وتغيير البرامج وتجديد المواد وقتاً أيضاً.
يبدأ نموذج تخطيط مفيد بالحمولة النهائية المطلوبة أو عدد الأجزاء في كل وردية، ثم يحول ذلك إلى عائلات دورات تمثيلية. فعلى سبيل المثال، قد تضم إحدى العائلات كمرات طويلة ذات ثقوب متكررة في الجسم وقليل من القطوع، بينما قد تضم أخرى عناصر توصيل قصيرة ذات حفر كثيف في الأجنحة وقطوع متكررة. وغالباً ما تستهلك الفئة الأخيرة وقت ماكينة أكبر بكثير لكل طن، على الرغم من أنها تستخدم فولاذاً أقل.
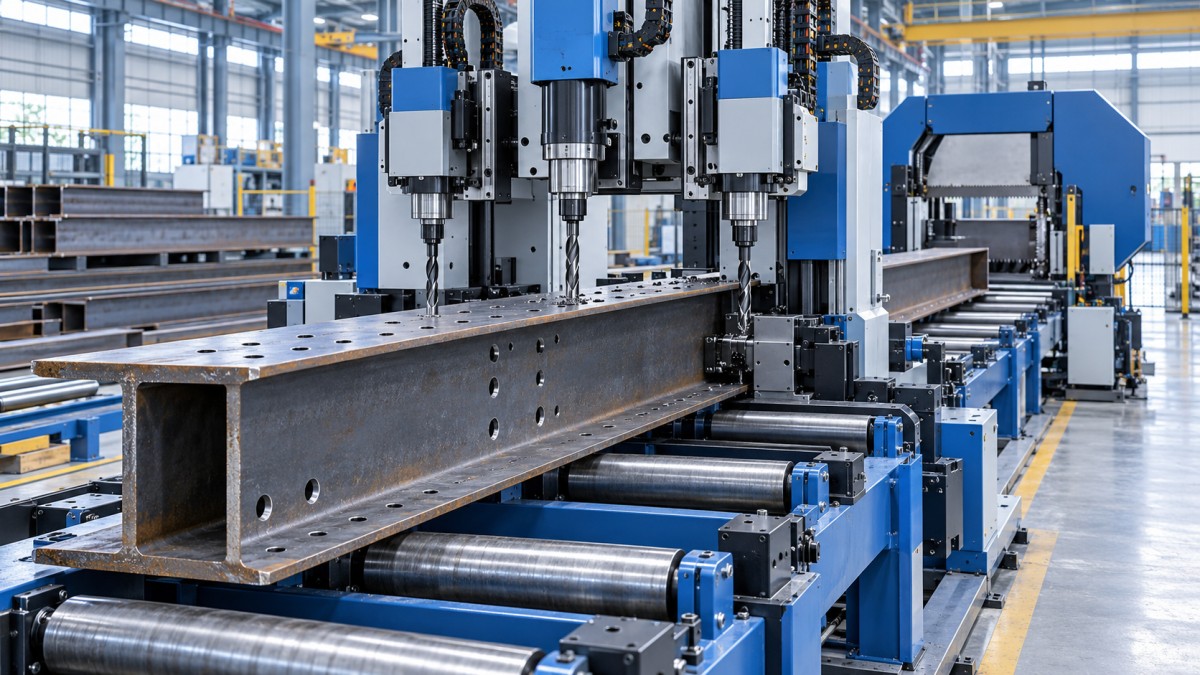
بالنسبة إلى الحفر، قدّر العبء باستخدام العدد الفعلي للثقوب والسماكة. يؤثر قطر الثقب ودرجة المادة وعمق الحفر وحالة الأداة في زمن الدورة. يمكن لخط مزود بثلاثة مغازل أن يحفر الجسم والجناحين معاً في مقاطع الكمرات المناسبة، لكن هذه الميزة تكون محدودة عندما توجد الثقوب على وجه واحد فقط، أو عندما تتطلب الأقطار المختلفة تغيير الأدوات، أو عندما يتطلب البرنامج إعادة التموضع بين مجموعات الثقوب. لا تعني زيادة عدد المغازل تلقائياً زيادة الإنتاج إلى ثلاثة أضعاف.
ينبغي تقييم أداء المنشار بشكل منفصل. فقد يصبح المنشار الشريطي المحطة المقيّدة عندما تتطلب العناصر قطوعاً مائلة متكررة، أو عندما تفرض المقاطع الثقيلة معايير قطع محافظة، أو عندما تؤدي أطوال الأجزاء القصيرة إلى دورات تغذية وقطع متكررة. ينبغي النظر معاً إلى نوع الشفرة المقصود ودرجات المواد المتوقعة وأقصى مساحة للمقطع العرضي وترتيب سائل التبريد/إدارة الرايش. إن اختيار قدرة حفر عالية مع محطة نشر صغيرة السعة لا يؤدي إلا إلى نقل طابور الانتظار إلى المنشار.
لتخطيط المشروع، استخدم هامش إتاحة واقعي بدلاً من افتراض أن كل دقيقة مجدولة ستتحول إلى وقت قطع. يجب أن يغطي الهامش تغيير الشفرات والمثاقب والفحص الروتيني وتحميل المخزون وإدارة الرايش والإعدادات البسيطة والتعافي من انقطاعات مناولة المواد. والغرض ليس التنبؤ برقم إنتاج دقيق قبل التركيب، بل تحديد ما إذا كان الخط المختار يحتفظ بسعة كافية عندما يصبح مزيج الأعمال أقل ملاءمة من حزمة الرسومات المتوسطة.
اختر قدرة المغازل والأدوات وفقاً لمتطلبات الثقوب
يجب أن تتوافق مواصفات الحفر مع طريقة إنشاء الثقوب التي تتطلبها المهمة. للحفر باللقمة الحلزونية والحفر بالكربيد وخيارات إنشاء الثقوب الأخرى آثار مختلفة على السرعة وتكلفة الأدوات وملاءمة المواد. والعوامل الحاسمة هي نطاق قطر الثقوب وسماكة العنصر والتفاوتات المطلوبة ودرجة الفولاذ وتكرار تغيرات القطر ضمن البرنامج.
تحقق من القطر الأقصى ليس فقط مقابل أكبر ثقب برغي، بل أيضاً مقابل أي ثقوب كبيرة أو مشقوقة أو خدمية مطلوبة. تنتج رؤوس الحفر القياسية ثقوباً دائرية؛ وقد تتطلب الشقوق عمليات حفر منسقة أو قدرة تفريز أو معالجة إضافية أو مسار تصنيع مختلف. ومن المخاطرة افتراض أن خطاً معلناً عنه بأنه متحكم به CNC يمكنه إنشاء كل هندسة موضحة في تفصيل التوصيل.
تُعد سعة مبدل الأدوات مهمة عندما يتضمن المشروع مقاسات براغي متنوعة. وإذا كان الخط يملك تخزيناً محدوداً للأدوات، فقد تؤدي تغييرات الأدوات اليدوية المتكررة إلى تقويض فائدة الأتمتة. ومع ذلك، ليست هناك حاجة تلقائية إلى مخزن أدوات كبير جداً للأعمال المتكررة التي تستخدم بضعة أقطار ثقوب فقط. السؤال الصحيح هو ما إذا كان ترتيب الأدوات المتاح يدعم تسلسل البرنامج المعتاد دون تعطيل الإنتاج.
تعتمد جودة الثقب على أكثر من قدرة المغزل. يؤثر التثبيت المستقر والمرجعية الدقيقة وضبط التغذية والسرعة المناسب وتوصيل سائل التبريد وإخلاء الرايش ومراقبة تآكل الأدوات جميعها في تكوّن النتوءات وموضع الثقب وعمر الأداة. وعندما تُستخدم الثقوب في وصلات براغٍ عالية المقاومة، يجب أن تحدد خطة جودة التصنيع كيفية التحقق من القطر والموقع وحالة النتوءات وقابلية التتبع مقابل مواصفات المشروع الحاكمة. وينبغي أن يدعم الخط عملية الفحص هذه من خلال تعريف موثوق للأجزاء وتحكم متكرر بالبرامج، بدلاً من الاعتماد على التفسير اليدوي للعلامات.
غالباً ما تحدد مناولة المواد ما إذا كان الخط يقدم قيمته المقدرة
خط المعالجة هو نظام لتدفق المواد، وليس مجرد مثقاب ومنشار مركبين بالتتابع. ينبغي تصميم تكوين التغذية والدفع وفقاً لطول المخزون الخام وحالة الحزم ووزن العناصر وتغطية الرافعة والطريقة التي تُنقل بها الأجزاء النهائية إلى التجميع أو الشحن.
غالباً ما يُورد الفولاذ الوارد في حزم، مع قشور الدرفلة أو التقوس أو تشوه اللحام المتبقي أو عدم انتظام السطح. يجب أن يفصل نظام التحميل عنصراً واحداً في كل مرة دون التسبب في مناولة يدوية غير آمنة. وإذا كان المشروع يستخدم مقاطع ثقيلة، فتأكد من تصنيف حمل الناقل وقدرة أذرع النقل أو الناقلات العرضية أو أجهزة التحميل على مناولة أثقل عنصر منفرد، وليس الوزن المتوسط فقط.
يجب أن يشمل تخطيط المساحة طول المخزون الكامل أمام الخط، وطول العنصر النهائي بعده، ووصول المشغلين، ومساحة صيانة الأدوات، وتجميع الرايش، والخزائن الكهربائية، ومسارات الرافعة الشوكية أو الرافعة. قد يلائم خط موضوع قريباً جداً من الجدار مبنىً من الناحية الفنية، لكنه يكون صعب الصيانة أو غير قادر على تفريغ العناصر الطويلة بأمان. وتتغير منطقة الخلوص المطلوبة إذا كان المنشار يجري قطوعاً مائلة أو إذا استُخدم التفريغ الجانبي للأجزاء القصيرة.
يستحق التدفق اللاحق الاهتمام نفسه. ينبغي أن تغادر الأجزاء الخط في حالة تدعم العملية التالية: معلمة بوضوح، ومجمعة حسب التجميع أو أمر العمل، ومحمية من الاختلاط. وحيثما يلزم وضع العلامات، قيّم ما إذا كان الخط يحتاج إلى تعليم نافث للحبر أو تخطيط أو ختم أو تكامل مع الملصقات وبرامج الإنتاج. لا يعد وضع العلامات مجرد ميزة إدارية؛ بل يقلل من خطر إرسال العناصر المثقوبة إلى منطقة التجميع الخاطئة أو تركيبها بالتسلسل الخطأ.
طابق مستوى الأتمتة مع تقلب الإنتاج
تحقق الأتمتة أكبر قيمة حيث يكون التكرار وتدفق المواد مستقرين. يمكن للتحميل التلقائي وتغيير الأدوات التلقائي والتعشيش CNC وتعليم الأجزاء وبيانات الإنتاج المتكاملة أن تقلل أخطاء المناولة والنسخ، ولكن فقط إذا كانت البيانات السابقة مضبوطة. فالرسومات سيئة التنظيم أو اصطلاحات التسمية غير المتسقة أو مراجعات التصميم المتأخرة قد تحول الخط المؤتمت إلى وسيلة سريعة لإنتاج أجزاء غير صحيحة.
قبل تحديد تكامل البرمجيات، حدّد مصدر بيانات التصنيع المعتمدة وعملية التحكم بالمراجعات. وإذا كان الخط يتلقى البرامج من برمجيات التفصيل، فينبغي أن يحدد سير العمل من يصدر الملفات، وكيف تُسحب المراجعات، وكيف تُفصل المواد قيد التشغيل، وكيف يؤكد المشغلون أن البرنامج الصحيح نشط. وهذه الضوابط مهمة بصفة خاصة عندما تختلف العناصر المتشابهة فقط في تباعد الثقوب أو زاوية القطع.
بالنسبة إلى الأعمال الإنشائية المختلطة منخفضة الحجم، قد يكون الإعداد السريع والتجاوز اليدوي المباشر أكثر قيمة من أتمتة معقدة نادراً ما تُستخدم. أما للحزم المتكررة التي تحتوي على العديد من العناصر المتشابهة، فقد تبرر مناولة المواد المؤتمتة وقوائم انتظار الأعمال الرقمية تعقيدها. ينبغي أن يتبع القرار نمط العمل المتوقع، لا افتراض أن مزيداً من الأتمتة يؤدي دائماً إلى تكلفة وحدة أقل.
راعِ مخاطر التركيب والمرافق والتشغيل التجريبي
تشغل المعدات مساحة واحدة فقط من التنفيذ. يجب أن يوفر المرفق ظروف أرضية مناسبة، وإمداداً كهربائياً، وهواءً مضغوطاً حيث يلزم، وإدارة لسائل التبريد، والتخلص من الرايش، ووصولاً للرفع من أجل التركيب، ووصولاً آمناً حول المواد المتحركة. أكد المتطلبات الكهربائية المحلية وتوقعات الحماية وترتيب الإيقاف الطارئ ومسؤولية القبول النهائي في الموقع قبل وصول الخط.
ينبغي التخطيط للتشغيل التجريبي كنشاط لجاهزية الإنتاج وليس كحدث تشغيل أساسي للطاقة. يجب أن تستخدم اختبارات القبول مقاطع وأنماط حفر وأوزان مقاطع وزوايا قطع وأطوال أجزاء تمثيلية من العمل المقصود. وهذه هي المرحلة التي يتم فيها التحقق من دقة التموضع والتكرارية وجودة قطع المنشار وجودة الثقوب ووضوح العلامات وسلوك تغذية المواد ونقل البرامج. إن اختبار كمرة مستقيمة بسيطة بها بضعة ثقوب في الجسم فقط لا يثبت الأداء في الأجزاء الصعبة التي غالباً ما تحدد موثوقية الجدول الزمني.
ينبغي النظر في قطع الغيار والمواد الاستهلاكية قبل جدولة أول عمل. فقد توقف شفرات المنشار ولقم الحفر ومكونات سائل التبريد والمشابك والحساسات وأجزاء التآكل الخط، حتى عندما تكون الماكينة الرئيسية سليمة ميكانيكياً. وينبغي أن تعكس مخزونات قطع الغيار الحرجة أوقات التوريد والاستهلاك المتوقع وعواقب التوقف أثناء برنامج تصنيع مقيّد.
حدّد السعة لعبء عمل مستقبلي موثوق، لا لحد أقصى غير محدد
ينبغي النظر في السعة المستقبلية عندما يكون هناك احتمال محدد لمقاطع أكبر أو حفر أكثر كثافة أو مخزون أطول أو حجم تكراري أعلى. ومن المنطقي ترك مجال لناقلات إضافية أو سعة أدوات أو أتمتة تحميل أو تكامل برمجي إذا أمكن إضافتها دون إعادة بناء التركيب. ومن الأقل منطقية زيادة حجم كل عنصر من عناصر الماكينة لأعمال افتراضية لا يوجد لها مسار موثوق إلى الورشة.
يتمتع خط النشر بالشريط والحفر CNC ذي السعة المناسبة بنطاق معالجة متوازن: فهو يقبل النطاق الفعلي للعناصر، وينجز الثقوب والقطوع المطلوبة دون مناولة ثانوية يمكن تجنبها، ويحافظ على التدفق عبر التحميل والتفريغ، ويمتلك سعة وردية قابلة للاستخدام تكفي لاستيعاب تباين الإنتاج الطبيعي. لذلك، فإن الخط الصحيح ليس الخط ذو أكبر المواصفات المنشورة. بل هو الخط الذي تدعم فيه خطة التثبيت والحفر والنشر والمناولة والتحكم بالبيانات والتشغيل التجريبي جميعها حزمة الفولاذ الإنشائي التي يجب تسليمها فعلياً.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.