

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما مقدار ضغط المكبس الساخن اللازم لألواح الخيزران المصفحة؟
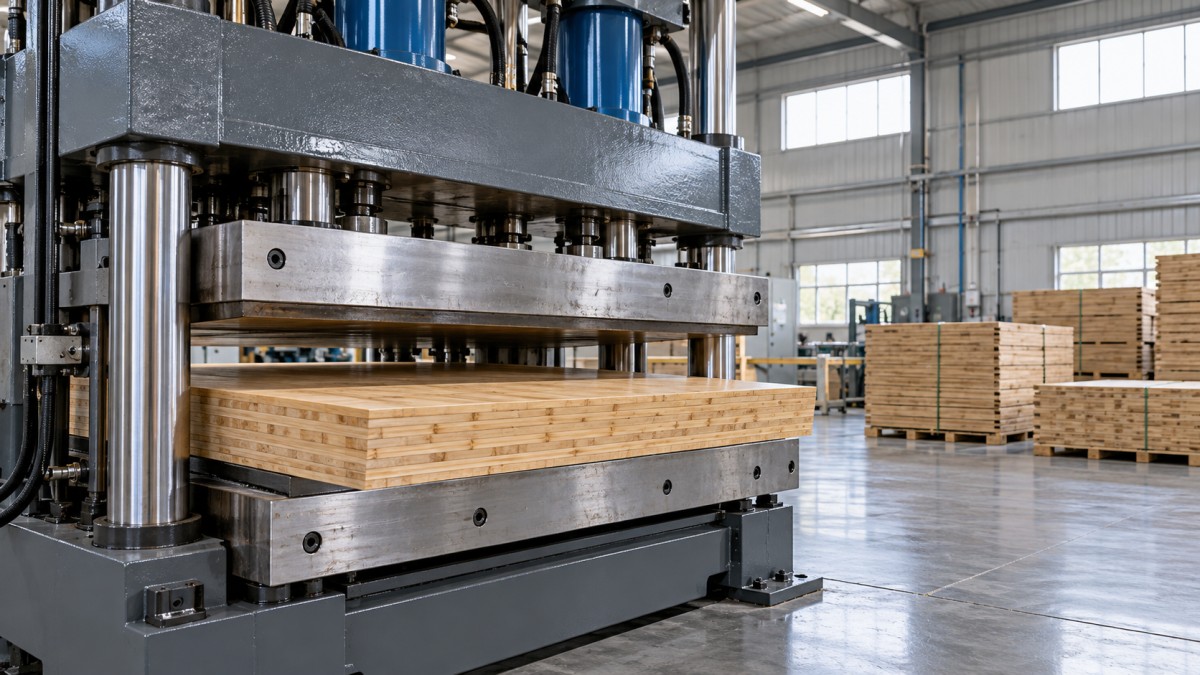
ضغط الكبس الساخن المطلوب لألواح الخيزران المُلَصَّق هو الضغط الذي يُغلق خطوط اللصق المستهدفة ويُبقيها متلامسة حتى تمام تصلب المادة اللاصقة، من دون انضغاط غير مقبول أو فقدان للمادة اللاصقة. لا توجد قيمة ضغط واحدة تناسب جميع ألواح الخيزران. يجب أن يستند مواصف الإنتاج إلى متطلبات المادة اللاصقة وإلى التجارب التي تستخدم شرائح الخيزران الفعلية، وحالة رطوبتها، وتركيب اللوح، لا إلى أقصى حمولة للضاغط.
لتحديد حجم الآلة، حوّل ضغط اللوح المطلوب إلى قوة إجمالية باستخدام القوة = الضغط × مساحة اللوح المحمّلة. على سبيل المثال، يتطلب لوح بأبعاد 1,220 × 2,440 mm يُكبس بضغط توضيحي قدره 1.5 MPa نحو 4,465 kN، أو 455 طنًا متريًا-قوة. هذا مثال حسابي، وليس وصفة موصى بها لكبس الخيزران. وقد يؤدي الخلط بين ضغط اللوح وضغط مقياس النظام الهيدروليكي إلى تحديد مواصفات معدات غير دقيقة إلى حد كبير.
حدّد نوع لوح الخيزران وخطوط اللصق التي يجري كبسها
قد يُقصد بعبارة «لوح خيزران مُلَصَّق» شرائح ملصقة من الحواف، أو ألواحًا مُلَصَّقة من السطح، أو تراكيب متعددة الطبقات ذات اتجاهات مختلفة للشرائح. ولا تتطلب هذه التراكيب بالضرورة ترتيب الكبس نفسه. أما الخيزران المكثّف المصنوع من حزم معالجة بالراتنج، فهو عملية مختلفة، ولا ينبغي الاستناد إليه عند تحديد حجم ضاغط تصفيح الشرائح.
السؤال التقني الأول هو ما إذا كان الضاغط يطبّق القوة عموديًا على خطوط اللصق التي تحتاج إلى التماسك.
في التجميع المُلَصَّق من السطح، تؤثر قوة اللوح الضاغط الرئيسي عبر أسطح الالتصاق العريضة. أما في تجميع الشرائح الملصقة من الحواف، فقد يثبت الضغط الرأسي الشرائح في وضع مستوٍ، لكنه لا يعوّض القوة الجانبية اللازمة لإغلاق الفواصل بين الشرائح المتجاورة. وقد يحتاج اللوح الذي يجمع بين الوصلات الطرفية والالتصاق بالسطح إلى ضغط مضبوط في الاتجاهين.
تكتسب هذه التفرقة أهمية عند تقييم ضاغط الخشب الساخن لألواح الخيزران. فقد تكون للآلة حمولة رأسية كافية، لكنها تفتقر إلى نظام الضغط الجانبي اللازم للتركيب المقصود. لذلك، ينبغي تحديد متطلبات الكبس الرأسي والجانبي كلٌّ على حدة، بدلًا من جمعها في سعة إجمالية واحدة.
ضغط اللوح والضغط الهيدروليكي وقوة الضاغط كميات مختلفة
ضغط اللوح هو إجهاد الضغط المتوسط المطبق على مساحة اللوح المحمّلة. والضغط الهيدروليكي هو ضغط السائل داخل الأسطوانات. أما قوة الضاغط الإجمالية فهي الحمل الميكانيكي الناتج، والذي ينتقل عبر هيكل الضاغط.
علاقة التحجيم الأساسية هي:
F (N) = p (N/mm²) × A (mm²)
بما أن 1 MPa يساوي 1 N/mm²، فإن الحساب مباشر عند التعبير عن أبعاد اللوح بالملليمتر. تبلغ مساحة اللوح المحمّلة، إذا كانت أبعاده 1,220 × 2,440 mm، مقدار 2,976,800 mm².
توضح هذه القيم مدى تأثير هدف الضغط في سعة الآلة. وهي لا تمثل نطاق تشغيل معتمدًا. إذ يجب تحديد القيمة المناسبة، سواء كانت القيمة المقابلة في الجدول أو قيمة خارج نطاق هذا المثال التوضيحي، وفقًا لعملية الالتصاق الفعلية.
يرتبط الضغط الهيدروليكي بالقوة من خلال المساحة الفعالة الإجمالية للأسطوانات العاملة. ويؤثر في هذه العلاقة ترتيب الأسطوانات، والجانب المضغوط من كل مكبس، والفواقد الميكانيكية. ولا يعني ظهور قراءة 15 MPa على مقياس الضغط أن اللوح يتلقى ضغطًا قدره 15 MPa. ينبغي أن يقدّم مورّد الآلة تحويلًا موثّقًا بين قراءة مقياس الضغط الهيدروليكي والقوة الناتجة فعليًا.
ما العوامل التي تحدد ضغط الالتصاق المطلوب؟
هندسة الشرائح وتجهيز السطح
ينبغي أن يحقق الضغط تقاربًا كافيًا بين الأسطح المتقابلة ليتناسب مع المادة اللاصقة المختارة. وتزيد اختلافات السُمك، والشرائح المقوّسة، وآثار التشغيل الآلي البارزة، وعدم تعامد الحواف من القوة اللازمة لإغلاق التجميع. لكن زيادة الضغط للتغلب على سوء الهندسة قد تضغط المواضع المرتفعة، بينما تترك مناطق أخرى غير ملتصقة على نحو كافٍ.
لذلك، لا تقتصر القياسات ذات الصلة على سُمك الشريحة الاسمي. إذ تؤثر اختلافات السُمك عبر الشرائح وعلى امتدادها، والاستواء، واستقامة الحواف، وتطابق الوصلات، كلها في نطاق الكبس. كما تؤثر حالة الأسطح الخارجية والداخلية للخيزران، وأي طبقات سطحية متبقية أو تلوث، في الالتصاق. ولا يمكن للضغط تصحيح سطح غير مناسب للالتصاق.
متطلبات المادة اللاصقة ووقت التجميع
ينبغي أن تحدد التعليمات الفنية لمورّد المادة اللاصقة الشروط الأولية للضغط ومعدل التطبيق ووقت التجميع ودرجة الحرارة والتصلب. وإذا كانت تلك التعليمات تخص الأخشاب ولا تشمل ركيزة الخيزران المقصودة، فلابد من إجراء تحقق إضافي.
يرتبط الضغط بسلوك المادة اللاصقة. فالمادة اللاصقة التي تظل سائلة أثناء الإغلاق قد تتحرك على نحو مختلف عن مادة ازدادت لزوجتها بالفعل. ويمكن للضغط المفرط أن يدفع المادة اللاصقة خارج الوصلة أو أن يضغط الركيزة من دون تحسين الالتصاق. أما الضغط غير الكافي فقد يترك فجوات لم تُصمَّم المادة اللاصقة لسدّها.
لا يُعد خروج المادة اللاصقة المرئي من الوصلة معيار قبول موثوقًا بمفرده. فهو يؤكد تحرك بعض المادة اللاصقة، لكنه لا يثبت كفاية التغطية أو اكتمال التصلب في كامل اللوح. وبالمثل، فإن زيادة كمية المادة اللاصقة المطبّقة ليست بديلًا موثوقًا عن دقة التشغيل وإغلاق الوصلات.
الرطوبة ودرجة الحرارة والانضغاط
يؤثر محتوى الرطوبة في الخيزران في التغيرات البُعدية وسلوك المادة اللاصقة واستجابة المادة للتسخين. وقد يؤدي اختلاف الرطوبة بين الشرائح إلى انضغاط غير متساوٍ وإجهاد لاحق، حتى عندما تبدو قراءة الرطوبة المتوسطة مقبولة.
يتمثل الضبط المناسب في تحديد نطاق للرطوبة، مع بيان طريقة القياس وخطة أخذ العينات. وقد تتطلب قراءات الرطوبة الكهربائية تصحيحًا خاصًا بالمادة، لا سيما إذا خضع الخيزران لمعالجة حرارية أو كيميائية.
درجة حرارة اللوح الضاغط ليست هي درجة حرارة خط اللصق. إذ يستغرق تسخين الألواح السميكة والتجميعات متعددة الطبقات وقتًا. ولا تحل زيادة الضغط محل الوقت اللازم للوصول إلى ظروف التصلب المطلوبة للمادة اللاصقة. وعلى العكس، قد يؤدي تغيير درجة الحرارة إلى تغيير تدفق المادة اللاصقة وقابلية الخيزران للانضغاط، لذا لا ينبغي نقل إعداد الضغط من دون تحقق إلى دورة تسخين مختلفة اختلافًا كبيرًا.
تغيّر المساحة المحمّلة وتكوين الضاغط الحساب
المساحة المستخدمة في حساب القوة هي مساحة البصمة المحمّلة المسقطة، وليست تلقائيًا مساحة اللوح الضاغط كاملة. فإذا وُضع لوح أصغر في ضاغط كبير وظلت القوة الإجمالية كما هي، زاد متوسط الضغط عليه. لذلك، ينبغي أن تراعي ضوابط الإنتاج اختلاف أحجام الألواح وأنماط التحميل.
عند وضع عدة ألواح جنبًا إلى جنب في فتحة واحدة، تُجمع مساحاتها المحمّلة. أما عند تكديس الألواح رأسيًا في مسار حمل تسلسلي بسيط، فتمر القوة الانضغاطية نفسها عبر الرزمة؛ ولا تتضاعف متطلبات القوة تلقائيًا بعدد الألواح. ومع ذلك، يجب تقييم التسخين واختلاف السُمك وانتقال الحمل على حدة.
وينطبق تمييز مشابه على الضواغط متعددة الفتحات. فزيادة عدد الفتحات ترفع الطاقة الإنتاجية، لكنها لا تضاعف بالضرورة قوة الإغلاق المطلوبة. ويحدد التصميم الفعلي للآلة كيفية انتقال الحمل. لذا، يجب أن تستند حسابات القوة إلى مخططات مسار الحمل التي يقدّمها المورّد، لا إلى افتراض مبني على عدد الفتحات.
يمثل التحميل غير المتساوي قيدًا آخر. فقد تكون للضاغط المصمم لحمل متوازن على كامل المساحة قيود عند استخدام قطع عمل صغيرة أو موضوعة خارج المركز. ولا تثبت الحمولة الاسمية الكافية أن الألواح الضاغطة والإطار قادران على حمل جميع أنماط التحميل بأمان.
حدّد نطاق الضغط من خلال تجارب مضبوطة
تحدّد مواصفة الإنتاج المفيدة نطاق تشغيل معتمدًا، لا قيمة ضغط واحدة فحسب. فالحد الأدنى هو النقطة التي يصبح عندها التلامس وأداء الالتصاق غير مقبولين. أما الحد الأعلى فهو النقطة التي يصبح عندها الانضغاط أو الضرر البُعدي أو إزاحة المادة اللاصقة أو أي عيوب أخرى غير مقبولة.
ابدأ بتوصيات مورّد المادة اللاصقة للركيزة والتطبيق المقصودين. وحافظ على ضبط تجهيز الشرائح وحالة الرطوبة وكمية المادة اللاصقة المطبّقة ووقت التجميع ودرجة الحرارة ومدة الكبس أثناء فحص الضغط. فتغيير عدة متغيرات في وقت واحد يصعّب تحديد سبب نجاح اللوح أو إخفاقه.
ينبغي أن يشمل التقييم ما يلي:
- أداء الالتصاق: اختبارات القص المناسبة أو اختبارات أخرى للوصلات، مع تحديد موضع الإخفاق، وليس قياس القوة وحدها.
- المتانة: تكييف واختبار سلامة الالتصاق بما يتناسب مع بيئة الخدمة المعلنة.
- الاستجابة البُعدية: السُمك أثناء التحميل، والسُمك بعد فك الضغط، والتعافي بعد التكييف.
- توزيع العيوب: الوصلات المفتوحة، وتلف الحواف، والانفصال الداخلي، والاختلافات بين مناطق الوسط والمحيط.
ينبغي أن تمثل نتائج الاختبار اللوح بأكمله، لا القسم الأفضل مظهرًا منه فقط. ويساعد أخذ العينات عبر العرض والطول والطبقات ذات الصلة على تحديد مشكلات توزيع الضغط والتسخين.
استخدم معيار المنتج المطلوب للتطبيق والسوق المستهدفين لتحديد معايير القبول. ولا تحدد طريقة اختبار الالتصاق، بحد ذاتها، ضغط التصنيع الصحيح. وإذا استُخدمت طريقة طُوّرت للمنتجات الخشبية مع الخيزران، فينبغي الاتفاق مع جهة الاختبار المسؤولة على مدى ملاءمتها وأي قيود عليها.
حدّد السعة القابلة للاستخدام، لا الحمولة القصوى فحسب
بعد تحديد نطاق الضغط، احسب القوة اللازمة لأكبر مساحة تحميل مسموح بها عند أعلى ضغط تشغيل معتمد. ثم قيّم ما إذا كان الضاغط قادرًا على توفير تلك القوة والمحافظة عليها في ظل ظروف التسخين والتحميل المطلوبة.
ينبغي أن تراعي هوامش التصميم حدود التشغيل الموثقة للآلة ودقة التحكم بالقوة والتفاوت المتوقع في الإنتاج. فإضافة نسبة مئوية اعتباطية إلى الحمولة الواردة في الكتالوج أقل فائدة من التأكد من السعة التشغيلية المستمرة وتوزيع الحمل المسموح به.
كما أن استقرار القوة مهم خلال فترة المكوث. فمع تسخين التجميع وتدفق المادة اللاصقة وانضغاط المادة، قد يتغير سُمك اللوح. ويجب أن يحافظ نظام التحكم على الحمل المستهدف ضمن حدود تفاوت العملية. ولا تثبت قراءة الضغط عند الإغلاق الأولي وحدها أن الضغط المطلوب استمر طوال عملية التصلب.
يستحق استواء الألواح الضاغطة وتوازيها وصلابتها وتجانس درجة حرارتها القدر نفسه من الاهتمام الممنوح للسعة الهيدروليكية. فقد يترافق الضغط المتوسط الكافي مع تحميل زائد أو ناقص موضعي. ويمكن أن يساعد رسم خريطة الضغط أو استخدام طريقة مناسبة أخرى لتقييم التلامس في التحقق من ذلك، شريطة أن تتوافق الطريقة مع ظروف درجة الحرارة والتحميل.
حوّل العملية المعتمدة إلى مواصفات للآلة
ينبغي أن تربط المواصفات الفنية المكتملة المنتج بالضاغط، وأن تحدد تركيب اللوح، والحدين الأدنى والأقصى للمساحة المحمّلة، ونطاق الضغط المطلوب، ونطاق القوة المقابل، وأنماط التحميل المسموح بها، وأي متطلبات مستقلة للضغط الجانبي. كما ينبغي أن تبيّن ظروف درجة الحرارة ومدة المكوث التي يجب الحفاظ على القوة خلالها.
ينبغي أن يتحقق اختبار القبول من العلاقة بين قراءات مقياس الضغط والقوة الناتجة فعليًا، ومن الاحتفاظ بالحمل أثناء دورة الكبس، ومن جودة الألواح المصنوعة من مواد ممثلة للإنتاج. وقد تساعد العينات الأصغر حجمًا على تطوير ظروف الالتصاق، لكنها لا تثبت سلوك الألواح الضاغطة بالحجم الكامل أو تجانس الحرارة.
لذلك، فإن الإجابة الموثوقة عن سؤال «ما مقدار الضغط؟» هي نطاق ضغط معتمد للوح، محوّل إلى متطلبات قوة موثّقة للآلة. وهذا يتجنب خطأي المواصفات الشائعين: شراء سعة غير كافية لمساحة اللوح المستهدفة، وتطبيق ضغط مفرط لمجرد أن الآلة قادرة على توفيره.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.