


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
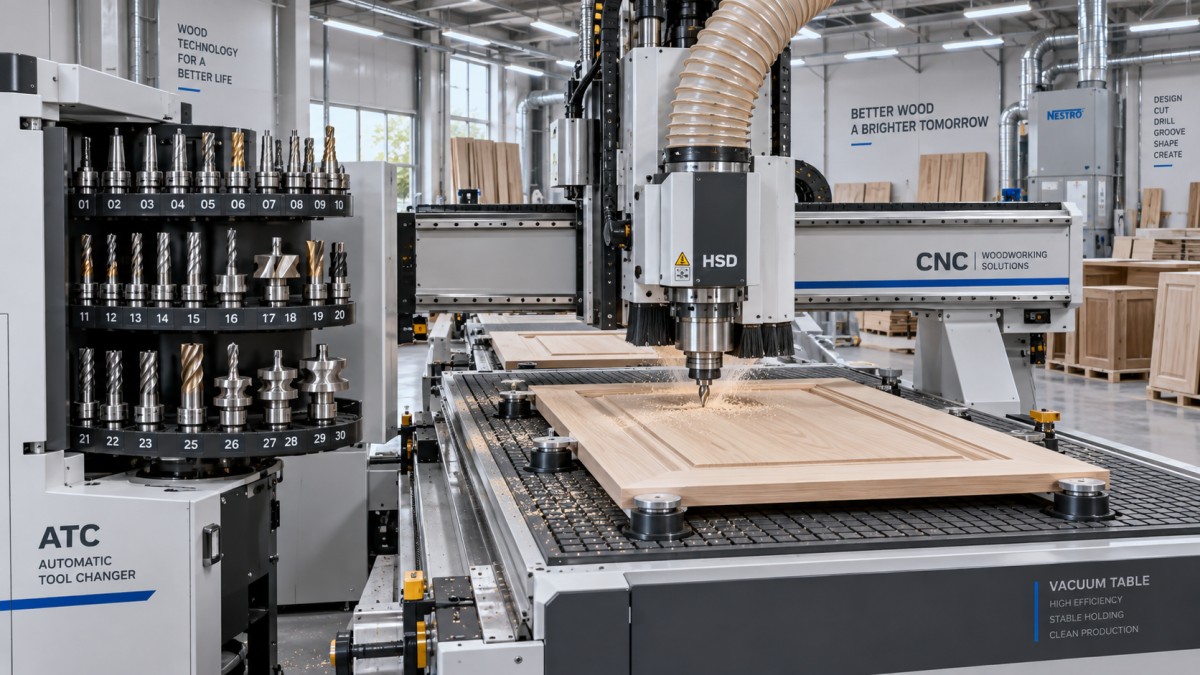
سعة مبدّل الأدوات في راوتر ATC: متى تزيد مواضع الأدوات من الإنتاجية
بالنسبة للمقيّمين الفنيين الذين يقارنون حلول CNC، تُعد سعة مبدّل الأدوات في راوتر ATC عاملاً عملياً في الموازنة بين الإنتاجية ومرونة التشغيل ومساحة الماكينة والتكلفة الرأسمالية. يمكن للمخزن الأكبر أن يلغي التدخل اليدوي ويحافظ على سير الأعمال المعقدة المتداخلة، لكن «المزيد من المواضع» لا يعني تلقائياً «إنتاجية أعلى».
السؤال الرئيسي ليس عدد الأدوات التي يمكن لراوتر CNC استيعابها، بل عدد الأدوات التي يحتاجها جدول الإنتاج الفعلي على الماكينة، بما في ذلك الأدوات اللازمة للقطع الروتيني، والتشكيل الجانبي، والثقب، وعمليات التشطيب، والاستثناءات الحتمية التي تظهر أثناء الوردية. في إنتاج الأعمال الخشبية، حيث قد يحتاج باب الخزانة إلى أنماط ثقوب، وتجاويف مفصلات، وأخاديد، وتشكيل للحواف، وعمليات تفريغ للألواح، يمكن لتوافر الأدوات أن يشكّل إيقاع خلية الإنتاج بالكامل.
تتناول هذه المقالة الحالات التي تحقق فيها سعة ATC الأعلى مكاسب قابلة للقياس، والحالات التي تضيف فيها قيمة محدودة، والتفاصيل الفنية التي ينبغي مراجعتها قبل تحديد مبدّل أدوات أوتوماتيكي لراوتر CNC للأعمال الخشبية.
سعة مبدّل الأدوات قرار إنتاجي وليست رقماً في الكتالوج
يقوم مبدّل الأدوات الأوتوماتيكي بتخزين الأدوات وتبديلها دون الحاجة إلى أن يوقف المشغّل الماكينة، ويفتح المغزل، ويركب أداة قطع، ويعيد ضبط بيانات الأداة، ثم يعيد تشغيل البرنامج. هذه الوظيفة الأساسية معروفة. أما نقطة التقييم الأهم فهي ما إذا كانت سعة المخزن تتوافق مع استراتيجية التشغيل.
قد يحمل راوتر ATC المدمج مجموعة محدودة فقط من الأدوات الأساسية، مثل أداة قطع خشن، وأداة تشطيب، ومثقاب، وأداة تخديد، ولقمة تشكيل. يمكن لهذا الترتيب أن يعمل جيداً مع الأعمال المستقرة والمتكررة. فإذا كان كل لوح يتبع برنامجاً مشابهاً وتستخدم العملية الأدوات الخمس أو الست نفسها، فقد يبقى مخزن الأدوات الأكبر نصف فارغ معظم أيام الأسبوع.
تصبح السعة أكثر أهمية عندما يتضمن الإنتاج تنوعاً. تخيل ورشة تنتج أثاثاً مخصصاً، ومكونات خزائن متنوعة، وأبواباً داخلية، وألواحاً زخرفية، وأعمال تجهيز للتركيبات. في هذه البيئة، قد يحتاج المشغّلون إلى أقطار مختلفة من أدوات القطع، ومجموعات مثاقب، ولقم ضغط، ولقم مستقيمة، وأدوات ذات رأس كروي، وأدوات شطف، وقواطع تشكيل متخصصة. ومن دون مواضع متاحة كافية، تتعطل الأتمتة النظرية لراوتر CNC بسبب تحميل الأدوات اليدوي المخطط له أو غير المخطط له.
تؤثر هذه الانقطاعات في أكثر من وقت خمول المغزل. فقد تتطلب انتباه المشغّل في الوقت الأقل ملاءمة، وتزيد احتمال تحميل الأداة الخطأ، وتسبب عدم اتساق عندما لا تُدار معلومات طول الأداة أو قطرها بعناية.
متى تحقق مواضع ATC الإضافية مكاسب فعلية في الإنتاجية
تميل السعة الموسعة إلى تحقيق عائد عندما تزيل قيداً متكرراً بدلاً من مجرد إضافة مساحة تخزين احتياطية. وتمثل ظروف التشغيل التالية مؤشرات قوية على أن مبدّل أدوات أكبر يستحق دراسة جدية.
1. تتطلب القطع أدوات فريدة أكثر مما يستطيع المخزن الحالي استيعابه
هذه هي الحالة الأوضح. إذا كانت مهمة الإنتاج المتوسطة تستخدم بانتظام أدوات فريدة أكثر مما تستطيع الماكينة حمله، فإن عمليات تبديل الأدوات اليدوية تكون جزءاً مدمجاً في العملية. قد تكون مهمة تتطلب عشر أدوات على ماكينة ذات ستة مواضع ممكنة تقنياً، لكنها ليست مؤتمتة بالكامل.
من المهم حساب الأدوات الفريدة، وليس أنواع العمليات فقط. فقد تتضمن عملية الثقب عدة أقطار. وقد يتطلب التفريز أدوات منفصلة للقطع الخشن والتشطيب. وقد يستخدم برنامج التفريغ أداة ضغط واحدة لحواف الألواح وأداة أخرى للأشكال الداخلية الأصغر. وقد يكون تكرار الأدوات ضرورياً أيضاً عندما تُخصص أداة قطع للألواح المغلفة وتُستخدم أخرى للخشب الصلب أو المواد المكسوة بالقشرة.
بالنسبة لمنشأة تغيّر الأعمال بانتظام، قد يكون إبقاء مجموعة الأدوات القياسية الكاملة محملة أكثر قيمة من إضافة بضع ثوانٍ من السرعة إلى مسار قطع فردي.
2. تعمل الماكينة في إنتاج عالي التنوع ومنخفض إلى متوسط الحجم
غالباً ما يبرر التصنيع عالي الحجم استخدام ماكينات مخصصة، أو خطط أدوات ثابتة، أو عائلات منتجات مضبوطة بإحكام. أما الإنتاج عالي التنوع فهو مختلف. إذ يجب أن ينتقل راوتر CNC من نوع قطعة إلى آخر بأقل قدر من التحضير، وأحياناً عدة مرات يومياً.
في هذا السياق، تعمل مواضع ATC الإضافية كاحتياطي لمواجهة تنوع الإعداد. يمكن للمبرمج إنشاء مكتبات أدوات متينة حول مجموعات المواد وخصائص المنتجات الشائعة بدلاً من الاستمرار في تحديد الأدوات التي يجب إزالتها لإفساح المجال للعمل التالي. والنتيجة ليست بالضرورة خفضاً كبيراً في زمن الدورة للوح واحد؛ بل يوم إنتاج أكثر سلاسة مع توقفات أقل بين الطلبات.
وهذا مهم بشكل خاص للخزائن المصنوعة حسب الطلب، وأثاث المشاريع، وتجهيز المتاجر، وإنتاج المكونات الداخلية. وينبغي للمقيّمين فحص تنوع الأعمال الأسبوعي بدلاً من الاعتماد على عدد الأدوات في برنامج نموذجي واحد فقط.
3. يؤدي تآكل الأدوات إلى توقفات غير مخططة
يمكن لمبدّل الأدوات ذي المواضع الشاغرة دعم استراتيجية أكثر تنظيماً لإدارة التآكل. وبحسب تكوين الماكينة وقدرات التحكم، قد تحتفظ الورشة بأدوات بديلة مجهزة في المخزن أو تحافظ على أدوات بديلة للمواد الصعبة. لا يلغي ذلك الحاجة إلى الفحص ومراقبة عمر الأداة، لكنه يمكن أن يقلل التعطل الناتج عن اكتشاف أداة قطع متآكلة أثناء الوردية.
تكون الفائدة أكبر عندما تكون جودة الحواف حرجة. إذ يمكن للألواح المغطاة بالميلامين، والألواح المكسوة بالقشرة، والصفائح المدمجة، ومنتجات الخشب الهندسي أن تكشف تآكل أداة القطع سريعاً من خلال التهشم، أو علامات الحرارة، أو تشطيب الحواف الضعيف. وإذا أجبرت أداة التشطيب المتآكلة على التوقف، فلا تقتصر التكلفة على تغيير الأداة؛ فقد تنتظر العملية اللاحقة أيضاً الحصول على قطع مقبولة.
4. تجمع البرامج بين التفريز والثقب وأعمال التفاصيل
غالباً ما يتعامل راوتر الإنتاج القائم على التعشيش مع أكثر من مجرد قطع المحيط الخارجي. فقد يثقب فتحات دبابيس الرفوف، ويشغل مواضع الوصلات، ويقطع الأخاديد، وينشئ جيوباً، ويفرز منحنيات، ويشكّل تجاويف، وينهي الحواف المكشوفة في الإعداد نفسه. وكلما جرى دمج مراحل معالجة أكثر على ماكينة واحدة، أصبحت مواضع الأدوات أكثر أهمية.
هناك حد عملي هنا. فعندما يصبح الراوتر مركز تشغيل متعدد الوظائف بدلاً من منصة بسيطة لقطع الألواح، يمكن أن يصبح المخزن الصغير عنصراً مقيداً. تسمح إضافة السعة للمبرمج باختيار الأدوات وفقاً لجودة العملية بدلاً من إجبار عمليات متعددة على أداة قطع واحدة «متعددة الأغراض».
طريقة بسيطة لقياس الفرصة
تستفيد التقييمات الفنية من فصل وقت تغيير الأدوات عن إجمالي وقت الإنتاج المتاح. لا يجعل مخزن ATC الأكبر كل عملية تبديل أوتوماتيكية أسرع؛ إذ إن تصميم المخزن ومسافة الحركة واتجاه المغزل وتسلسل التحكم كلها عوامل مهمة. وغالباً ما تكمن قيمته الأساسية في إلغاء عمليات التبديل اليدوية وانقطاعات الإعداد خارج خط الإنتاج.
تبدأ المراجعة المفيدة بسجلات الإنتاج للأعمال الممثلة:
- عدد الأدوات الفريدة المطلوبة لكل مهمة؛
- تكرار الأعمال التي تتجاوز سعة المخزن الحالية؛
- متوسط زمن التدخل اليدوي، بما في ذلك تركيب الأداة والتحقق منها؛
- عدد تغييرات الأعمال في كل وردية؛
- الهدر أو إعادة التشغيل المرتبطة بتحميل الأداة غير الصحيح، أو أخطاء الإزاحة، أو الأدوات المتآكلة؛
- ما إذا كان المشغّلون يؤخرون الأعمال لأن الأدوات المطلوبة غير مجهزة.
على سبيل المثال، قد يبدو أن التبديل اليدوي لا يستغرق سوى بضع دقائق. لكن عملياً، يمكن أن يتضمن الانقطاع العثور على أداة القطع الصحيحة، وتنظيف الحامل، وتحميل الأداة، وتأكيد رقم الأداة، وقياس الإزاحات أو فحصها، وإعادة تشغيل البرنامج، وفحص أول قطعة مكتملة. وعند تكرار ذلك في الإنتاج المتنوع، يصبح هذا الوقت واضحاً في معدل استخدام الماكينة.
ومع ذلك، ينبغي تقييم زيادة السعة مقابل عنق الزجاجة الفعلي. فإذا كان الراوتر يقضي وقتاً كبيراً في انتظار التحميل أو التفريغ أو وضع الملصقات أو الصنفرة أو التجميع أو مناولة المواد، فإن مبدّل الأدوات الموسع وحده لن يغير الإنتاج. وينبغي تقييمه كجزء من تدفق الإنتاج الكامل.
يجب تقييم حجم المخزن وتخطيطه ونطاق الأدوات معاً
قد تؤدي مقارنة عدد المواضع وحده إلى مواصفات غير مناسبة. فقد يوفر مخزن دائري ذو اثني عشر موضعاً ورف أدوات خطي ذو اثني عشر موضعاً السعة الاسمية نفسها، مع تأثير مختلف في الوصول وتسلسل التغيير ومساحة الماكينة والصيانة. ويعتمد التصميم المفضل على بنية الماكينة وأولويات إنتاج الورشة.
قد يتطلب المخزن الأكبر أيضاً تخطيطاً أكثر انضباطاً للأدوات. فلا ينبغي تخصيص الأدوات عشوائياً للمحطات الشاغرة. تحتاج الأدوات الثقيلة، وقواطع الأقطار الكبيرة، وأدوات الثقب الطويلة إلى قواعد واضحة للتموضع. وينبغي ترتيب الأدوات كثيرة الاستخدام بطريقة تدعم نمط التبديل المفضل للماكينة عند الاقتضاء، مع وجوب فحص نطاقات تصادم أدوات القطع في مواضع التوقف ومواضع التبديل على حد سواء.
المتطلب الخفي: انضباط بيانات الأدوات
تزيد السعة الأكبر من المرونة، لكنها تزيد أيضاً كمية معلومات الأدوات التي يجب التحكم فيها. تتطلب كل أداة تعريفاً صحيحاً، وقيمة للقطر، وإزاحة للطول، وسرعة قصوى، وإرشادات لمعدل التغذية، ومن الأفضل نطاقاً محدداً للمواد أو التطبيقات. ومن دون هذا الانضباط، يمكن لراوتر ATC كبير أن يخلق فرصاً للأخطاء أكثر من ماكينة أصغر.
ينبغي للمقيّمين الفنيين السؤال عن كيفية إدارة الورشة لمكتبة الأدوات. هل سيقيس المشغّلون الأدوات يدوياً؟ هل يوجد جهاز لضبط الأدوات على الماكينة؟ هل يتم تأكيد الإزاحات بعد استبدال الأداة؟ هل يرتبط رقم الأداة نفسه باستمرار بالحامل نفسه ونوع أداة القطع نفسه؟ هل يمكن لتحكم CNC تحذير المشغّل من حدود عمر الأداة أو الأدوات المفقودة؟
تكتسب هذه الأسئلة أهمية خاصة في المصانع التي تعمل بنوبات متعددة. يدعم نظام الأدوات المنظم جيداً قابلية التكرار بين المشغلين. أما النظام الذي تتم إدارته بشكل غير محكم فيحوّل كل تغيير عمل إلى حدث صغير لاستكشاف الأعطال وإصلاحها.
متى لا تحسن مواضع الأدوات الإضافية الإنتاجية
هناك أسباب وجيهة لاختيار مخزن أصغر. فقد تستخدم الورشة التي تركز على نطاق منتجات ضيقاً بضعة أدوات فقط خلال معظم الإنتاج. وإذا كان الراوتر يؤدي أعمال التعشيش والقطع الأساسية، فقد يكون تكوين ATC المدمج أسهل في الإدارة ويوفر نسبة أفضل بين التكلفة والإنتاج.
وبالمثل، لا تحل إضافة السعة المشكلات الناتجة عن التعشيش الضعيف، أو التثبيت بالفراغ غير الكافي، أو بطء تحميل المواد، أو شفط الغبار غير الملائم، أو تثبيت قطعة العمل غير المستقر، أو البرمجة غير الكفؤة. فعندما ينتظر الراوتر العمالة أو المواد، لا تحقق مواضع الأدوات غير المستخدمة قيمة إنتاجية.
ومن الأخطاء الشائعة الأخرى تحديد مخزن كبير بسبب توقع غامض لتوسع نطاق المنتجات مستقبلاً. يعد الاستعداد للمستقبل منطقياً عندما توجد خطة موثوقة لعمليات تشغيل إضافية، أو مواد جديدة، أو زيادة تنوع الأعمال. لكنه أقل منطقية عندما لا ترافق المواصفة أي استراتيجية للأدوات. يجب أن يدعم المخزن نموذج إنتاج متوقعاً، لا أن يجعل عرض السعر يبدو أكثر اكتمالاً فحسب.
إطار عملي لاختيار السعة
بدلاً من الاختيار من مستويات السعة القياسية بالاعتماد على الحدس، أنشئ خريطة للأدوات من الأعمال الممثلة. راجع أسبوع إنتاج عادي، وليس الأعمال المثالية فقط. أدرج كل قاطع ومثقاب وأداة متخصصة مطلوبة، ثم حدد أيها يجب أن يبقى محملاً في الوقت نفسه لتجنب التدخل اليدوي.
بعد ذلك، أضف هامش تشغيل معقولاً. قد يغطي هذا الهامش قواطع بديلة، أو بدائل مخصصة للمواد، أو أدوات خاصة مؤقتة، أو العمل التالي في جدول متنوع. ويختلف الهامش المناسب باختلاف أسلوب الإنتاج: فخط الخزائن المستقر يحتاج إلى مرونة أقل من ورشة مخصصة تخدم العديد من أنماط التصميم.
وأخيراً، تأكد من أن المواضع الاسمية قابلة للاستخدام فعلياً. فإذا تعذر شغل محطتين متجاورتين بأداتين كبيرتين، أو إذا قيد رأس تجميعي مطلوب المواضع المجاورة، فقد تكون السعة الفعلية أقل من الرقم الوارد في الكتالوج. اطلب من المورد مراجعة قائمة الأدوات المخططة، بما فيها أبعاد الحوامل وأقطار القواطع، قبل الانتهاء من تكوين الماكينة.
ما الذي ينبغي أن يطلبه المقيّمون الفنيون من المورد
عند مقارنة راوتر ATC، اطلب وثائق تجعل نظام تغيير الأدوات قابلاً للقياس بدلاً من أن يكون وصفياً. وينبغي أن يشمل ذلك نوع المخزن، وعدد المواضع، وأقطار الأدوات المسموح بها، والأبعاد القصوى للأدوات، ومواصفات الحامل، وخيارات القياس الأوتوماتيكي للأدوات، وتفاصيل تسلسل تغيير الأدوات. وإذا كانت الماكينة ستعالج مكونات أثاث متنوعة، فشارك برامج CNC الممثلة أو قوائم العمليات مع المورد.
بالنسبة لمصنعي الأعمال الخشبية، ينبغي أن يمتد هذا الحوار إلى ما هو أبعد من الماكينة نفسها. تتعامل Qingdao Zhongding Machinery Co., Ltd.، بخبرتها الطويلة في دعم عمليات الأعمال الخشبية، مع اختيار الراوتر باعتباره جزءاً من متطلب إنتاج أوسع: فتكوين الماكينة، وتوافق الأدوات، والدعم الفني، وتوافر قطع الغيار، والاعتبارات العملية للحفاظ على تشغيل المعدات مع مرور الوقت، كلها أمور مهمة. إن سعة ATC الأنسب هي التي تتوافق مع عملية العميل دون إدخال تعقيد غير ضروري.
في النهاية، يكون مبدّل الأدوات الموسع ذا قيمة عندما يحافظ على وقت تشغيل المغزل، ويقلل الاعتماد على الإعداد، ويتيح للماكينة إتمام مجموعة أوسع من العمليات في دورة واحدة دون انقطاع. أما بالنسبة للأعمال المتكررة ذات الأدوات المحدودة، فقد يكون التكوين الأصغر كافياً تماماً. وبالنسبة للإنتاج المتنوع والتشغيل متعدد الوظائف، يمكن للمواضع الإضافية المناسبة أن تحول راوتر ATC من ماكينة قطع قادرة إلى مورد إنتاج أكثر موثوقية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.