


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما هي الآلات التي تقلل تكاليف العمالة في إنتاج الأثاث؟
أين تتراكم تكاليف العمالة فعليًا
إن الآلات التي تخفض تكاليف العمالة بأكبر قدر من الفعالية في إنتاج الأثاث هي عادةً المعدات التي تلغي عمليات المناولة والقياس والتموضع وإعادة العمل المتكررة من العمليات ذات الحجم الكبير. وبالنسبة لمصانع أثاث الألواح، يعني ذلك عادةً مزيجًا من مراكز التعشيش CNC أو مناشير الألواح، وماكينات تلصيق الحواف الأوتوماتيكية، ومعدات الثقب CNC، وأنظمة الصنفرة الآلية. ويعتمد الخيار الأفضل على المواضع التي يقضي فيها الموظفون وقتهم حاليًا، وليس على الآلة التي تتمتع بأعلى مستوى من الأتمتة.
قد يوظف المصنع عددًا كبيرًا من الأشخاص دون وجود محطة واحدة واضحة «كثيفة العمالة». فقد يقوم عامل بقطع الألواح، وآخر بوضع الملصقات وفرز الأجزاء، وقد يطبق عدة عمال شريط الحواف ويشذبونه، وقد يقضي عمال التجميع وقتًا في تصحيح أخطاء مواضع الثقوب أو البحث عن المكوّن التالي. لذلك، غالبًا ما تكون تكلفة العمالة كامنة في الانتظار والحركة والفحص والتصحيح. وقد لا تؤدي الآلة التي تختصر دورة القطع فقط إلى خفض تكاليف الرواتب كثيرًا إذا ظل الفرز اليدوي والمعالجة اللاحقة دون تغيير.
بالنسبة لمعظم منتجي الأثاث، فإن السؤال المفيد هو: أي عملية تتسم بالتكرار والحجم وسير العمل المتوقع بدرجة كافية بحيث تستطيع الآلة أن تحل محل عدة تدخلات يدوية دون إنشاء عنق زجاجة جديد في موضع آخر؟
معدات القطع: اختر بين قطع أسرع وخطوات مناولة أقل
غالبًا ما يكون قطع الألواح أول مجال يُنظر فيه إلى الأتمتة لأنه يؤثر في كل عملية لاحقة تقريبًا. ومع ذلك، تخفض آلات القطع المختلفة العمالة بطرق مختلفة.
يمكن لمنشار الجسر أو منشار الألواح الأوتوماتيكي أن يقلل بدرجة كبيرة أعمال القياس اليدوي والقطع المتكرر عندما يعالج المصنع كميات كبيرة من مواد الألواح القياسية. وبعد إعداد برامج القطع، يمكن للمشغلين معالجة قوائم القطع بأبعاد أكثر اتساقًا وبأعمال تخطيط أقل عند الآلة. ويُعد ذلك مفيدًا بشكل خاص لهياكل الخزائن، وخزائن الملابس، وأثاث المكاتب، وغيرها من المنتجات المصنوعة من الألواح المغطاة بالميلامين أو MDF أو الخشب الرقائقي أو الألواح الحبيبية.
يكون تأثيره في توفير العمالة أقوى عندما تكون أحجام الألواح وأبعاد الأجزاء والإنتاج اليومي مستقرة نسبيًا. وإذا كان العمال يحددون الألواح يدويًا حاليًا، ويدفعون المواد عبر منشار طاولة منزلق، ويتحققون من الأبعاد مرارًا، فإن المنشار الأوتوماتيكي يمكنه إزالة جزء كبير من هذا الجهد الروتيني. كما يمكنه تقليل العمالة التي تُنفق في تصحيح عمليات القطع غير المتسقة قبل تلصيق الحواف أو التجميع.
لكن منشار الألواح لا يلغي الحاجة إلى إدارة الأجزاء بعد القطع. فما زال يجب تحديد المكونات الصغيرة وتكديسها وحمايتها من التلف وإرسالها إلى المحطة التالية الصحيحة. وقد يؤدي المصنع الذي يرفع قدرة القطع دون تحسين وضع الملصقات أو تدفق المواد إلى نقل العمالة ببساطة من القطع إلى الفرز.
غالبًا ما يكون مركز التعشيش CNC أداة أفضل لخفض العمالة في الإنتاج متعدد المنتجات، والأثاث المخصص، والعمليات التي تشهد تغييرات متكررة في التصميم. إذ يمكنه قطع الأشكال وثقب الثقوب وإنشاء الأخاديد وتشغيل الميزات الخاصة من لوح واحد ضمن تسلسل مبرمج. وهذا يقلل عدد المرات التي يتعين فيها على المشغل نقل اللوح بين آلات القطع والثقب والتفريز المنفصلة.
تتطلب هذه المرونة شرطًا: يعتمد التعشيش CNC على رسومات موثوقة وبرامج تعشيش وإدارة أدوات وتحميل مواد. ويمكن لبرنامج سيئ الإعداد أن ينتج بسرعة دفعة كاملة من المكونات غير الصحيحة. ولا توفر الآلة عمالة أرضية الورشة إلا عندما تكون بيانات الإنتاج المُدخلة إليها خاضعة للتحكم.
- استخدم منشار ألواح أوتوماتيكيًا عندما يهيمن على الإنتاج أجزاء مستطيلة قابلة للتكرار وإنتاجية عالية للألواح.
- فكر في التعشيش CNC عندما تتغير المنتجات كثيرًا، أو تحتاج المكونات إلى تشغيل يتجاوز القطع المستقيم، أو يمكن دمج عدة عمليات في آلة واحدة.
- راجع التفريغ ووضع الملصقات وفرز الأجزاء قبل افتراض أن أتمتة القطع ستزيل جميع الأعمال اليدوية في ذلك القسم.
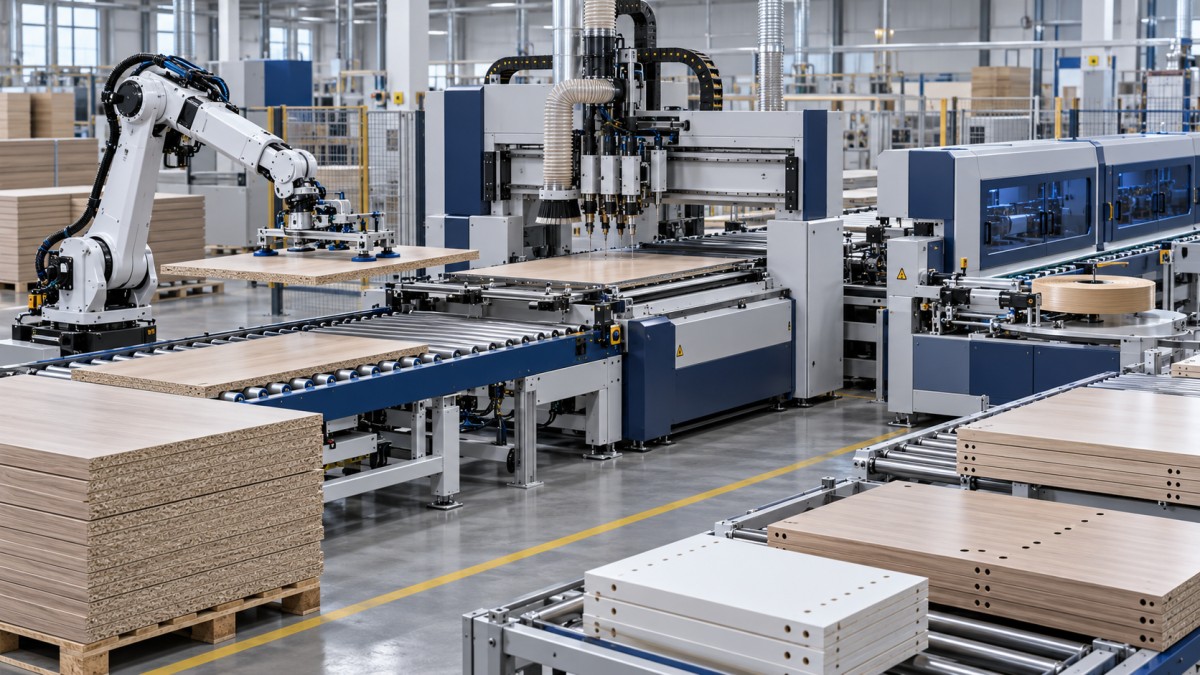
غالبًا ما يوفر تلصيق الحواف الأوتوماتيكي أوضح خفض في العمالة
يُعد تلصيق الحواف أحد أوضح الأمثلة على العمليات التي يمكن أن تقلل فيها الأتمتة كلاً من العمالة المباشرة وتكاليف الجودة الخفية. ويتطلب تطبيق الحواف يدويًا من العمال تغذية الأجزاء، والتحكم في المادة اللاصقة، وضغط الشريط، وتشذيب المواد الزائدة، وفحص الحافة النهائية. وحتى عند استخدام آلة شبه أوتوماتيكية، قد يظل التشذيب والتنظيف النهائيان يتطلبان قدرًا كبيرًا من العمل اليدوي.
يمكن لماكينة تلصيق الحواف الأوتوماتيكية أن تجمع الطحن المسبق، ووضع الغراء، وتغذية الحواف، والضغط، وتشذيب الأطراف، والتشذيب الخشن، والتشذيب الدقيق، والكشط، والتلميع، وأحيانًا تدوير الزوايا في مرور مستمر. ولا تقتصر الميزة العملية على السرعة الأعلى فحسب، بل تتمثل في إلغاء عدة عمليات يدوية منفصلة قد تختلف باختلاف المشغل والوردية.
بالنسبة للمصنعين الذين ينتجون الخزائن وخزائن الملابس والمكاتب وتجهيزات متاجر التجزئة أو الأثاث المسطح المعبأ، يمكن لماكينة تلصيق الحواف الأوتوماتيكية أن تقلل عدد الأشخاص المطلوبين في محطة تشطيب الحواف مع تحسين الاتساق في الحواف الظاهرة. كما يقلل التطبيق والتشذيب المتسقان للغراء من احتمال اضطرار عمال التجميع أو مفتشي الجودة إلى التعامل لاحقًا مع الألواح المتكسرة أو الحواف المفكوكة أو بقايا المادة اللاصقة أو جودة التشطيب غير المتطابقة.
ومع ذلك، ينبغي مواءمة ماكينات تلصيق الحواف مع مزيج المنتجات الفعلي. فقد يكون الطراز الأوتوماتيكي المدمج مناسبًا للألواح المستقيمة والإنتاج المتوسط، بينما قد تتطلب المنتجات ذات القطع الضيقة الكثيرة أو المكونات المنحنية أو تغييرات الألوان المتكررة إعدادًا مختلفًا. وقد يؤدي تركيب آلة كبيرة عالية السرعة في ورشة منخفضة الحجم إلى أعمال إعداد غير ضرورية وترك أصل مرتفع التكلفة غير مستغل.
ينبغي للمشترين فحص ما هو أكثر من سرعة التغذية. وعليهم أن يسألوا عن مدى سرعة تغيير المشغلين لشريط الحواف والمادة اللاصقة وإعدادات البرنامج؛ وما إذا كانت الآلة تتعامل مع الحد الأدنى والأقصى لأحجام قطع العمل المستخدمة في الإنتاج؛ ومدى سهولة صيانة أوعية الغراء ووحدات التشذيب؛ وما إذا كانت قواطع الاستبدال ودعم الخدمة متاحين. إذ يمكن لفقدان وقت الإنتاج أن يمحو وفورات العمالة التي يعد بها الخط الآلي.
أتمتة الثقب تقلل تأخيرات التجميع، وليس وقت الثقب فقط
يُعد الثقب اليدوي كثيف العمالة لأنه يعتمد على التموضع المتكرر. إذ يجب على المشغلين تحديد وجه اللوح، واختيار حافة المرجع الصحيحة، وضبط المصدات أو القوالب، وثقب الثقوب، والتحقق من مواضعها. وقد يستغرق الثقب نفسه ثوانٍ، لكن التحضير والفحص المحيطين به يستغرقان وقتًا أطول. كما أن الأخطاء مكلفة لأن جانب الخزانة أو لوح الباب المثقوب بشكل غير صحيح قد يصبح غير قابل للاستخدام.
تقلل آلات الثقب CNC، ومراكز الثقب من نقطة إلى نقطة، وأنظمة الثقب متعددة المغازل هذا العبء باستخدام إحداثيات مبرمجة وتموضع قابل للتكرار. وهي ذات قيمة خاصة للخزائن المعيارية وأثاث المطابخ وأنظمة المكاتب وغيرها من المنتجات التي تستخدم ثقوب الموصلات القياسية وثقوب دبابيس الرفوف وأكواب المفصلات وثقوب الدبابيس الخشبية ووصلات الكامة.
تظهر فائدة العمالة في ثلاثة مواضع. إذ يلزم عدد أقل من المشغلين لقياس وثقب الألواح الفردية. ويتلقى عمال التجميع أجزاءً تتلاءم معًا بتعديل أقل. ويمكن أن تركز فحوصات الجودة على الاستثناءات بدلًا من فحص كل نمط ثقوب يدويًا. وفي خط إنتاج يحتوي على العديد من المكونات المعتمدة على الأجهزة، قد يكون هذا الأثر اللاحق أكثر أهمية من الدقائق الموفرة في محطة الثقب.
تكون أتمتة الثقب أقل إقناعًا عندما تكون المنتجات فريدة فعلًا، أو تكون الرسومات غير مكتملة غالبًا، أو تفتقر الورشة إلى طريقة موثوقة لتحويل معلومات التصميم إلى برامج للآلة. وفي هذه الظروف، قد يقضي المشغلون وقتًا في حل مشكلات البرمجة والتعريف بقدر ما كانوا يقضونه سابقًا في الثقب. والمشكلة ليست في الآلة؛ بل في بيانات هندسية غير مستقرة.
تساعد آلات الصنفرة عندما يصبح عمل التشطيب قسم فحص يدويًا
غالبًا ما يُستهان بالصنفرة في مناقشات تكلفة العمالة لأنها تُعامل كثيرًا كتفصيل تشطيب. لكن في الواقع، قد تستهلك الصنفرة اليدوية وقتًا كبيرًا، لا سيما في الأثاث المطلي والألواح المكسوة بالقشرة والمكونات الخشبية الصلبة والأبواب وأجزاء الطاولات. وقد يجري العمال عدة تمريرات لإزالة علامات التشغيل وتسوية الأسطح وتنعيم الحواف وتجهيز الأجزاء للطلاء.
يمكن لآلات الصنفرة بالحزام العريض، وآلات الصنفرة بالفرشاة، وآلات صنفرة البروفيلات، وخطوط الصنفرة الأوتوماتيكية تقليل الجزء المتكرر من هذا العمل مع توفير تجهيز أكثر تجانسًا للأسطح. وبالنسبة لمنتجات الألواح، يمكن لآلة الصنفرة بالحزام العريض إنتاج سماكة وجودة سطح متسقتين قبل التشطيب. أما بالنسبة للأجزاء المشكّلة أو ذات البروفيلات، فقد تقلل المعدات الأكثر تخصصًا من الصنفرة اليدوية اللازمة حول المنحنيات والحواف.
والقيد واضح: لا تجعل آلات الصنفرة التشغيل الرديء في المراحل السابقة يختفي. فما زال التمزق وبقايا الغراء والألواح الملتوية والتفريز غير المتسق قد تتطلب إصلاحًا يدويًا. وتكون آلة الصنفرة أكثر فعالية عندما تكون عمليات القطع والضغط والتشغيل وتخزين المواد خاضعة للتحكم بشكل جيد بما يكفي لأن تكون الأجزاء الواردة متسقة بدرجة معقولة.
تحتاج عمليات التشطيب أيضًا إلى معيار جودة واقعي. فما زالت بعض منتجات الأثاث الفاخر تتطلب صنفرة يدوية ماهرة في مراحل مختارة لأن ملمس السطح واتجاه القشرة وتفاوت العروق والبروفيلات المعقدة لا يمكن دائمًا تقييمها بواسطة نظام ناقل. ويمكن للأتمتة أن تقلل حجم التشطيب اليدوي دون أن تحل محل الحرفية بالكامل عندما يتطلب المنتج ذلك.
قد تكون مناولة المواد الجزء المفقود من استثمار توفير العمالة
غالبًا ما تقارن المصانع أزمنة دورة الآلات لكنها تتجاهل العمالة اللازمة لتغذية قطع العمل وإزالتها. فجهاز توجيه CNC الذي ينهي لوح تعشيش بسرعة يحقق وفورات محدودة في الرواتب إذا كان يجب على شخصين تحميل الألواح باستمرار، وإزالة الأجزاء، وتنظيف المخلفات، وحمل المكونات إلى العملية التالية. وتنطبق المشكلة نفسها على خطوط تلصيق الحواف والثقب.
قد تبدو أنظمة التحميل والمفرغات الأوتوماتيكية والناقلات الراجعة وطاولات البكرات ورافعات الألواح وترتيبات الفرز ثانوية مقارنة بالآلة الرئيسية، لكنها تحدد ما إذا كان بإمكان المشغلين تشغيل المعدات باستمرار مع انقطاعات أقل. وفي خط ألواح عالي الإنتاجية، يمكن لهذه الأنظمة الداعمة أن تقلل الرفع والمشي والانتظار وخطر تلف المناولة.
وليست ضرورية لكل ورشة. فقد يحقق المصنعون الأصغر فائدة أكبر من ترتيب الآلات في تسلسل منطقي، واستخدام طاولات بكرات بسيطة، وتحسين تعريف الأجزاء قبل الاستثمار في مناولة أوتوماتيكية بالكامل. والمبدأ هو تقليل الحركة التي يمكن تجنبها حول المعدات المستخدمة بالفعل.
كيفية تحديد الآلة التي تأتي أولًا
نادرًا ما يتم اختيار عملية شراء الأتمتة الأكثر إنتاجية بسؤال أي آلة تحل محل أكبر عدد من العمال على الورق. والأفضل هو رسم مسار منتج تمثيلي واحد عبر المصنع. وسجل كل مرة يقيس فيها شخص أو يحمل أو ينتظر أو يعيد العمل أو يبحث عن جزء أو يتحقق من بُعد. ثم حدد العملية التي تجمع بين محتوى عمالي مرتفع ومدخلات قابلة للتكرار وحجم إنتاج كافٍ للحفاظ على استخدام المعدات.
تساعد عدة أسئلة في التمييز بين استثمار مفيد وآخر مثير للإعجاب ولكنه سيئ التوقيت:
- هل تتكرر العملية بما يكفي بحيث يمكن توزيع وقت البرمجة والإعداد على إنتاج كافٍ؟
- هل الرسومات وقوائم القطع ومواصفات الأجهزة دقيقة بما يكفي للمعالجة الآلية؟
- هل ستلغي الآلة مجموعة كاملة من المهام اليدوية، أم ستجعل خطوة منفصلة واحدة أسرع فقط؟
- هل تستطيع المحطات السابقة توفير المواد بالمعدل المطلوب، وهل تستطيع المحطات اللاحقة استيعاب الإنتاج؟
- هل لدى المصنع مشغلون مدربون، وانضباط في الصيانة الوقائية، وإمكانية الوصول إلى قطع الغيار، ودعم فني للمعدات؟
- هل سيتغير تصميم المنتج أو مزيج الطلبات أو سماكة المواد بشكل متكرر بما يكفي لتقليل استخدام الآلة؟
ينبغي أن تشمل وفورات العمالة أكثر من المشغل الواقف أمام الآلة. فخفض إعادة العمل، وتقليل الاعتماد على المهارات التي يصعب توظيفها، وتقليل أخطاء مناولة المواد، وتحسين قابلية التنبؤ بمواعيد التسليم يمكنها جميعًا تحسين الجدوى الاقتصادية. وفي الوقت نفسه، تُدخل الأتمتة متطلبات للبرمجة والصيانة والأدوات والتدريب. ويؤدي تجاهل تلك التكاليف إلى توقعات غير واقعية بشأن فترة استرداد الاستثمار.
ابنِ عملية مترابطة بدلًا من شراء أتمتة معزولة
بالنسبة للعديد من منتجي الأثاث، يتمثل التسلسل الأقوى في أتمتة العملية التي تسبب أكبر قدر من العمل اليدوي المتكرر، ثم معالجة عنق الزجاجة الذي يظهر بعد ذلك. فقد تبدأ ورشة بماكينة تلصيق حواف أوتوماتيكية لأن تشطيب الحواف بطيء وغير متسق. وما إن تعمل تلك المحطة بسرعة أكبر، قد يصبح الثقب هو القيد. وقد يبدأ مصنع آخر بالتعشيش CNC لأن القطع والتفريز والثقب موزعة حاليًا على عدة آلات يدوية.
لا توجد آلة عالمية تخفض تكاليف العمالة في كل مصنع أثاث. فمناشير الألواح الأوتوماتيكية ومراكز التعشيش CNC تقلل عمالة التخطيط والتشغيل؛ وماكينات تلصيق الحواف تقلل أعمال التشطيب المتكررة؛ وأنظمة الثقب CNC تحسن دقة التركيب وتقلل تصحيح التجميع؛ ومعدات الصنفرة تقلل تجهيز الأسطح يدويًا؛ ومعدات المناولة تمنع تباطؤ الأتمتة بسبب الحركة اليدوية.
الآلات المناسبة هي الآلات التي تتلاءم مع هيكل منتجات المصنع وتزيل مصدرًا حقيقيًا ومتكررًا للعمالة دون نقل العبء نفسه إلى محطة أخرى. وعندما يكون هذا الترابط واضحًا، تصبح الأتمتة قرارًا إنتاجيًا بدلًا من عملية شراء تحركها مواصفات الآلة وحدها.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.