

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
متى يناسب خط إنتاج النجارة الجاهز إنتاج الأثاث اللوحي؟
بالنسبة لمصنع أثاث الألواح، نادرًا ما يتعلق قرار تركيب خط إنتاج نجارة متكامل جاهز للتشغيل بشراء «مزيد من الأتمتة». بل يتعلق بإزالة الاحتكاكات التشغيلية التي تظهر عندما يتجاوز الإنتاج ما يمكن للآلات المنفصلة، والنقل اليدوي، والجدولة المعتمدة على جداول البيانات التعامل معه بشكل موثوق. قد يعمل المنشار المستقل، وآلة تلصيق الحواف، وآلة الثقب، ومحطة التغليف بكفاءة في ورشة أصغر. ولكن بمجرد ارتفاع حجم الطلبات، تصبح الفجوات بين هذه الآلات غالبًا المصدر الحقيقي للتأخير، وإعادة العمل، وفوات مواعيد التسليم.
لا يُحدَّد الوقت المناسب لخط متكامل برقم إنتاج عالمي واحد. فهو يعتمد على مزيج هياكل الخزائن، وخزائن الملابس، وأثاث المكاتب، ووحدات الرفوف، ومكونات المطابخ، والطلبات المخصصة التي يتعين على المصنع معالجتها يوميًا. وكلما تغيرت مقاسات الألواح وموادها وتشطيباتها وأنماط ثقوبها بشكل متكرر، ازدادت أهمية إدارة سير العمل كنظام مترابط واحد بدلًا من مجموعة من محطات العمل الفردية.
النقطة التي تبدأ عندها الآلات المستقلة في خلق خسائر خفية
تبدأ العديد من مشروعات التوسع بفكرة منطقية: إضافة آلة واحدة في موضع ظهور عنق الزجاجة. إذا كان القطع بطيئًا، اشترِ منشار ألواح أكبر أو ماكينة CNC للتعشيش. وإذا كان تلصيق الحواف يؤخر التجميع، أضف آلة تلصيق حواف أسرع. وإذا كانت طوابير الثقب تتزايد، أدخل مركز ثقب CNC. يمكن أن ينجح هذا النهج عندما يكون الطلب مستقرًا ويسمح التخطيط القائم بتدفق مباشر للمواد.
لكن المشكلة هي أن الاختناقات تنتقل. فقد يرسل المنشار الأسرع مزيدًا من القطع إلى منطقة فرز مكتظة أصلًا. وقد تصبح آلة تلصيق الحواف عالية الإنتاجية غير مستغلة بالكامل لأن المشغلين لا يزالون يبحثون عن ألواح القطع الصحيحة. وقد ينتظر مركز الثقب الدفعات لأن المكونات لم تُرتَّب تسلسليًا بصورة صحيحة في المراحل السابقة. في هذه الحالات، لا يفتقر المصنع بالضرورة إلى طاقة الآلات؛ بل يفتقر إلى طاقة منسقة.
يبدأ الحل الجاهز للتشغيل في أن يكون مناسبًا عندما يلاحظ مديرو المشاريع بصورة متكررة أعراضًا مثل تراكم الأعمال غير المكتملة بين العمليات، والتعرف اليدوي المتكرر على الألواح، ونقل المشغلين للألواح لمسافات أطول من المتوقع، أو تغيير خطط الإنتاج لأن أحد الأقسام يتأخر. هذه ليست مشكلات تنظيمية بسيطة، بل تشير إلى أن الإنتاج مقيد بالتدفق وليس فقط بسرعة الآلة.
ومن علامات التحذير الأخرى ارتفاع تكلفة «الحفاظ على حركة العمل». فقد يقضي المشرفون قدرًا غير متناسب من الوقت في تخصيص الدفعات، وتتبع القطع المفقودة، وموازنة العمل الإضافي، أو تحديد الطلب العاجل الذي ينبغي أن يتجاوز المسار المعتاد. عندما يصبح مدير الإنتاج هو حلقة الوصل اليدوية بين كل عملية وأخرى، يكون المصنع قد بدأ بالفعل في العمل كخط إنتاج دون البنية المادية والرقمية الخاصة به.
إنتاج أثاث الألواح الذي يستفيد عادةً من التكامل
يُعد خط إنتاج النجارة المتكامل الجاهز للتشغيل مناسبًا عمومًا للمصانع التي تنتج منتجات ألواح قابلة للتكرار بكميات مجدية: المطابخ المعيارية، وخزائن الملابس، والأثاث المسطح التعبئة، ومكاتب المكاتب، وأنظمة التخزين، وهياكل الخزائن، والمنتجات المماثلة المصنوعة من MDF أو ألواح الحبيبات أو الخشب الرقائقي أو الألواح المصفحة. وقابلية التكرار مهمة لأن الأتمتة تعتمد على قواعد متوقعة لمناولة الألواح، وتسلسلات التشغيل، ونقاط فحص الجودة.
هذا لا يعني أن المصنع يجب أن ينتج منتجات قياسية فقط. فالكثير من مصانع أثاث الألواح تحتاج إلى التعامل مع عدد كبير من المقاسات والتكوينات. المهم هو ما إذا كان يمكن تشغيل هذه الاختلافات استنادًا إلى قائمة مواد منظمة وبيانات تشغيل. فإذا أمكن تحويل طلب خزانة إلى تعليمات موثوقة للقطع، وتلصيق الحواف، والثقب، ووضع الملصقات، يمكن للخط المتكامل إدارة التنوع بصورة أفضل بكثير من سير عمل الدفعات اليدوي.
في المقابل، قد لا تحتاج الورشة التي تعتمد على طلبات مخصصة للغاية إلى خط كامل فورًا. فإذا كانت كل مهمة تتضمن مواد غير معتادة، أو أعمال ملاءمة يدوية متكررة، أو أشكالًا غير منتظمة، أو تفاصيل بناء متغيرة، فقد تظل المعدات المستقلة المرنة هي الخيار التجاري الأفضل. الأتمتة ذات قيمة، لكنها لا ينبغي أن تفرض على المصنع نموذج إنتاج يتعارض مع مزيج مبيعاته الفعلي.
السؤال الأساسي ليس: «كم لوحًا نعالج؟» بل السؤال الأفضل هو: «كم مرة تحتاج الألواح نفسها إلى اللمس أو الفحص أو الفرز أو النقل قبل أن تصبح جاهزة للتجميع؟» إذا كانت الإجابة مرتفعة، فإن تكامل الخط يستحق دراسة جادة.
المواضع التي يُحدث فيها خط الإنتاج المتكامل أكبر فرق تشغيلي
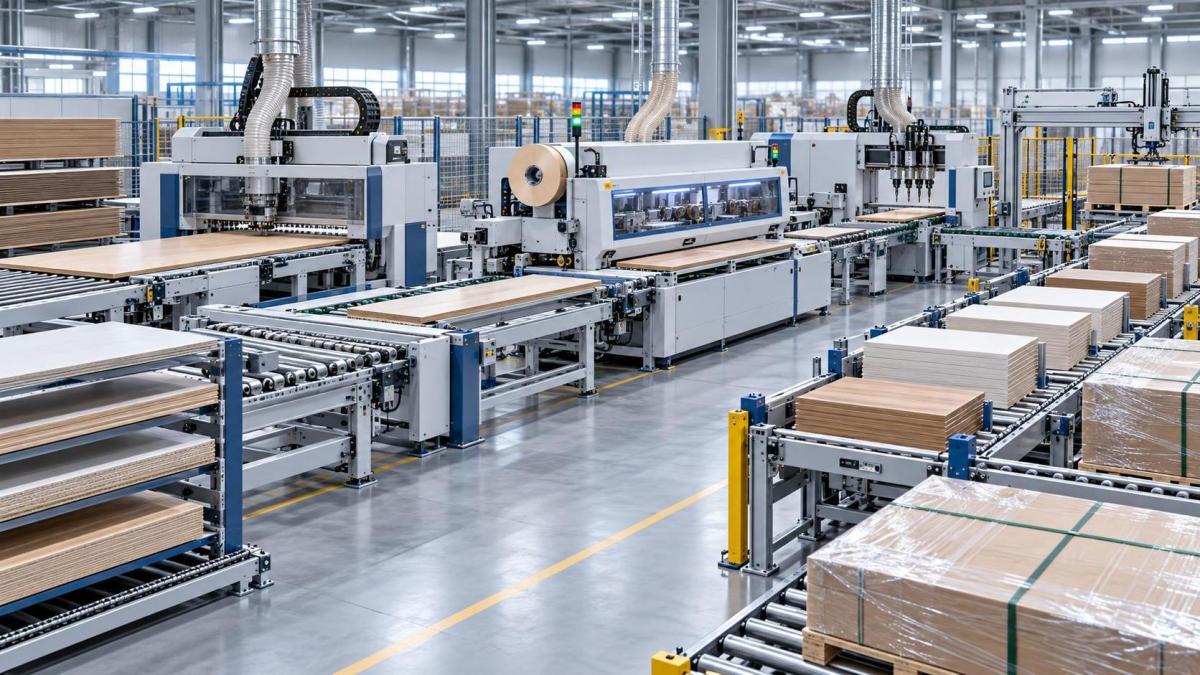
في خط أثاث ألواح مخطط جيدًا، تتبع حركة المواد مسار المنتج بدلًا من راحة المشغل. تدخل الألواح عبر التخزين والتحميل، وتنتقل إلى القطع أو التعشيش، وتتلقى تعريفًا، ثم تتابع عبر تلصيق الحواف، والثقب، والتفريز عند الحاجة، والفرز، والفحص، والتغليف. يختلف التسلسل الدقيق، لكن المبدأ يبقى واحدًا: ينبغي أن تستقبل كل عملية المكون الصحيح في الوقت المناسب دون مناولة غير ضرورية.
بالنسبة لفرق المشاريع، يغير ذلك النقاش من مواصفات الآلات الفردية إلى سلوك النظام. قد يتمتع المنشار بسرعة قطع مثيرة للإعجاب، لكن هل يمكن للمعدات اللاحقة استيعاب هذا الإنتاج؟ هل يمكن أن تظل الملصقات مقروءة بعد التشغيل والمناولة؟ هل يوفر المخزون الوسيط مساحة كافية للتعامل مع التباين الطبيعي دون أن يتحول إلى مستودع للألواح نصف المصنعة؟ هل يوجد مسار عملي لإعادة تصنيع القطع المرفوضة دون تعطيل التدفق الرئيسي؟
هذه التفاصيل هي التي تحدد نجاح مشروعات الخطوط الجاهزة للتشغيل أو فشلها. فالخط الذي يبدو فعالًا في رسم التخطيط قد يكون غير مريح في التشغيل إذا تجاهل مسائل واقعية مثل مسارات الرافعات الشوكية، ومسارات شفط الغبار، وإمكانية الوصول للصيانة، واتجاه الألواح، وتسليم الورديات، أو موقع تجميع المنتجات النهائية. تخطيط المشاريع ذو الخبرة أقل جاذبية من اختيار الآلات، لكنه يمنع التعديلات المكلفة بعد التركيب.
يمكن لمرحلة التشطيب أن تحدد الطاقة الفعلية للخط
بالنسبة للمصانع التي تنتج ألواحها الزخرفية الخاصة، يجب اعتبار التصفيح جزءًا من استراتيجية الإنتاج بدلًا من اعتباره مهمة منفصلة لإعداد المواد. سيؤثر نقص الألواح النهائية، أو عدم اتساق جودة السطح، أو بطء التغيير بين الإعدادات في قسم الكبس على كل عملية لاحقة.
تكون المكبس قصير الدورة ذات صلة عندما يحتاج المصنع إلى تصفيح ورق مشبع بالميلامين على MDF أو ألواح الحبيبات أو الخشب الرقائقي ضمن عملية مضبوطة وقابلة للتكرار. على سبيل المثال، صُممتآلة المكبس الحراري لتصفيح ورق الميلامين قصير الدورة لـ MDF وألواح الحبيبات والخشب الرقائقي لمعالجة القشرة على الوجهين مع تغذية عرضية. وتشير سعة الكبس المحددة البالغة 2000 طن، ونظام التسخين بزيت التوصيل الحراري، والتحكم عبر PLC وشاشة اللمس، وسرعة الإدخال والإخراج القابلة للتعديل إلى نوع المعدات المستخدمة في عمليات تشطيب الألواح ذات الإنتاجية الأعلى.
عمليًا، لا تتمثل القضية المهمة ببساطة في قوة الكبس أو القدرة المركبة. بل في مدى توافق تجانس درجة الحرارة، ودورة الكبس، ومحاذاة الألواح، والتحميل، والتفريغ مع الورق الزخرفي، وحالة الركيزة، والتشطيب السطحي المطلوب. ويمكن للأسطح شديدة اللمعان، والمطفية، والمحكمّة الملمس، والمنقوشة، وذات عروق الخشب أن تفرض كل منها متطلبات مختلفة على حالة الألواح الساخنة والتحكم في العملية. ويمكن للألواح الساخنة المصقولة بدقة ووسائد التبطين المناسبة أن تساعد في تقليل مخاطر مثل الالتصاق غير المتساوي أو الفقاعات أو عيوب السطح الظاهرة، لكن النتيجة النهائية تظل معتمدة على إدارة منضبطة للمواد والعمليات.
متى تحل الأتمتة مشكلة العمالة، ومتى لا تحلها
غالبًا ما يكون توافر العمالة سببًا لدراسة خط جاهز للتشغيل، خاصةً عندما يصعب توظيف المشغلين المهرة أو الاحتفاظ بهم. يمكن لأنظمة التحميل الآلي، ونقل الألواح، والمحاذاة، ووضع الملصقات، والتكديس، والإرجاع أن تقلل المهام اليدوية المتكررة وتجعل الإنتاج أقل اعتمادًا على عدد قليل من الأفراد ذوي الخبرة. وهذه ميزة حقيقية، لا سيما للمصانع التي تعمل بنظام الورديات المتعددة.
ومع ذلك، لا تلغي الأتمتة الحاجة إلى أشخاص أكفاء. بل تغير موضع الحاجة إلى اهتمامهم. فبدلًا من حمل الألواح يدويًا وفرز الأكوام، يجب أن يفهم المشغلون حالة الآلة، وجودة المواد، وتعليمات البرامج، وحالة الأدوات، والتعامل مع الاستثناءات. وإذا لم تكن لدى المصنع خطة لتدريب المشغلين، والصيانة الوقائية، وإدارة قطع الغيار، أو الانضباط الأساسي لبيانات الإنتاج، فقد لا يُستغل الخط المتطور بشكل كافٍ.
ينبغي لمديري المشاريع توخي الحذر بشكل خاص من افتراض أن الأتمتة ستصلح بيانات الطلبات الرديئة. فأبعاد الألواح الخاطئة، ومعلومات المعدات غير المكتملة، واصطلاحات التسمية غير المتسقة، وتغييرات التصميم المتأخرة يمكن أن تنتقل عبر خط آلي بسرعة أكبر من انتقالها عبر ورشة يدوية. والنتيجة ليست الكفاءة، بل إنتاج أسرع لقطع غير صحيحة.
فحص عملي للملاءمة قبل الالتزام بمشروع جاهز للتشغيل
قبل اختيار حل كامل، ارسم خريطة للعملية الحالية بناءً على ملاحظات فعلية بدلًا من أزمنة الدورة المفترضة. تتبع عدة طلبات من اللوح الخام إلى المكونات المعبأة. سجل المواضع التي تنتظر فيها الألواح، وعدد مرات مناولتها، والأماكن التي يفشل فيها التعريف، وما الذي يسبب إعادة التصنيع. أدرج الأعمال المربكة التي نادرًا ما تظهر في مخطط عملية رسمي: البحث عن المكونات المفقودة، وفصل الدفعات المختلطة، وإعادة فحص الملصقات، وتحريك الألواح حول ممر مسدود.
تدعم الظروف التالية عادةً جدوى تجارية أقوى لخط مترابط:
- الإنتاج مقيد بالمناولة والانتظار المتكررين بين الآلات الحالية.
- الطلب على المنتجات مستقر بدرجة كافية لتبرير مسار إنتاج مخطط، حتى لو اختلفت المقاسات والتكوينات.
- يمكن تحويل الطلبات إلى قوائم قطع وبرامج تشغيل وملصقات ألواح موثوقة.
- تتوفر في المنشأة مساحة كافية لتدفق الآلات، والمخزونات الوسيطة، وتجميع الغبار، والبنية التحتية الكهربائية، والوصول للصيانة، وحركة المواد الآمنة.
- الإدارة مستعدة لتوحيد ترميز القطع، والانضباط في الجدولة، وفحوص الجودة، ومسؤوليات الصيانة.
- يُقيَّم الاستثمار مقابل إجمالي تكلفة التشغيل، وليس فقط مقابل سعر شراء كل آلة.
وعلى العكس، قد يكون من المبكر تركيب خط كامل جاهز للتشغيل عندما تكون توقعات المبيعات غير مؤكدة، أو لا يستطيع تخطيط المصنع دعم تدفق منطقي، أو تتغير مواصفات المنتجات الأساسية بشكل متكرر جدًا بحيث لا يمكن تحديد مسارات تشغيل موثوقة. في هذه الحالات، قد تكون الخطة المرحلية أكثر منطقية: تحسين إعداد البيانات ووضع الملصقات أولًا، واستبدال عنق الزجاجة الحقيقي، ثم إضافة وحدات الأتمتة عندما يصبح الطلب أكثر وضوحًا.
لا تتعامل مع التخطيط والمرافق والخدمة كأمور ثانوية
المشروع الجاهز للتشغيل هو مشروع هندسي، وليس مجرد عملية شراء. تحتاج الأحمال الكهربائية، والهواء المضغوط، وشفط الغبار، وإدارة الحرارة، والأساسات عند الحاجة، ومسارات النقل، وتسلسل التركيب، والوصول إلى الخدمة، إلى مراجعة مبكرة. وهذا مهم بوجه خاص للمكابس وغيرها من المعدات الثقيلة. فالأبعاد الاسمية للآلة ليست هي نفسها المساحة اللازمة لتحميل المواد، أو إزالة الألواح، أو صيانة المكونات الهيدروليكية، أو الوصول الآمن إلى خزائن التحكم.
ينبغي أن يمتد دور المورد إلى ما بعد شحن المعدات. تتعامل شركة Qingdao Zhongding Machinery Co., Ltd.، التي تمتلك أكثر من 20 عامًا من الخبرة في تصنيع وتصدير آلات النجارة، مع حلول النجارة المتكاملة مع الاهتمام بموثوقية المعدات، والدعم الفني، وتوافر قطع الغيار، والاستجابة لخدمات ما بعد البيع. وهذه العناصر مهمة لأن خطوط الإنتاج أصول تشغيلية طويلة الأجل. فالسعر الأولي المنخفض ذو قيمة محدودة إذا كان من الصعب لاحقًا الحصول على قطع الغيار أو معالجة الأعطال أو دعم العمليات.
أثناء المناقشات الفنية، اطلب وضوحًا بشأن حدود الخط. ما الناقلات، واللوادر، وأجهزة السلامة، وواجهات البرامج، ووصلات الغبار، ومهام التشغيل التجريبي المشمولة؟ من المسؤول عن تنسيق أنظمة الأطراف الثالثة؟ ما ظروف الموقع التي يجب أن تكون جاهزة قبل التركيب؟ إن غموض خطوط المسؤولية مصدر شائع لضغط الجدول الزمني أثناء التشغيل التجريبي.
القرار يتعلق بالتحكم، لا بالأتمتة القصوى
يلائم خط إنتاج النجارة المتكامل الجاهز للتشغيل إنتاج أثاث الألواح عندما يحتاج المصنع إلى التحكم في التدفق عبر عدة عمليات مترابطة، وليس مجرد زيادة سرعة آلة واحدة. ويصبح أكثر إقناعًا عندما تكشف الطلبات المتكررة، وضغط العمالة المتزايد، وأخطاء المناولة المتكررة، ومتطلبات جودة السطح، والتزامات التسليم عن حدود الإنتاج غير المترابط.
عادةً لا تكون أفضل المشروعات هي الأصغر ولا الأكثر أتمتة على الورق. بل هي تلك التي تُحدد سعتها وفقًا لمزيج المنتجات الفعلي للمصنع، والبنية التحتية المتاحة، واستراتيجية المواد، والانضباط التشغيلي. ابدأ بالعملية التي تسبب أكبر قدر من التعطيل اليومي، واختبر التدفق المقترح مقابل الطلبات الفعلية، وتأكد من أن لكل قسم آلي غرضًا واضحًا. هكذا يصبح الخط المتكامل أداة إنتاج عملية بدلًا من مجموعة آلات باهظة الثمن.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.