

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يحدد زمن دورة المكبس الحراري لألواح الأثاث؟
بالنسبة لمديري المشاريع وقادة الهندسة، يُعد زمن دورة المكبس الحراري لألواح الأثاث متغيرًا لتخطيط الإنتاج، وليس مجرد مواصفة للآلة أو إعداد للمشغّل.
فهو يحدد عدد الألواح التي يمكن للخط إنتاجها في كل وردية، ومقدار الطاقة التي يستهلكها كل لوح، وما إذا كانت العمليات اللاحقة تتلقى المواد باستمرار.
والإجابة العملية هي أن زمن الدورة ينتج عن تضافر انتقال الحرارة، ومعالجة اللاصق، وحالة اللوح، وميكانيكا المكبس، ومناولة المواد، ومتطلبات الجودة.
الإعداد الأسرع ليس بالضرورة الإعداد الأفضل. فإذا انتهى الكبس قبل أن تصل درجة حرارة القلب أو رابطة اللاصق إلى الظروف المستهدفة، فإن العيوب ستؤدي إلى أعمال إعادة مكلفة.
لذلك، يتمثل الهدف في تحديد أقصر دورة مُتحقق منها تلبي متطلبات قوة اللوح وجودة السطح والاستواء والانبعاثات وموثوقية الإنتاج.
ما المتغيرات التقنية التي لها التأثير الأكبر في زمن الدورة؟
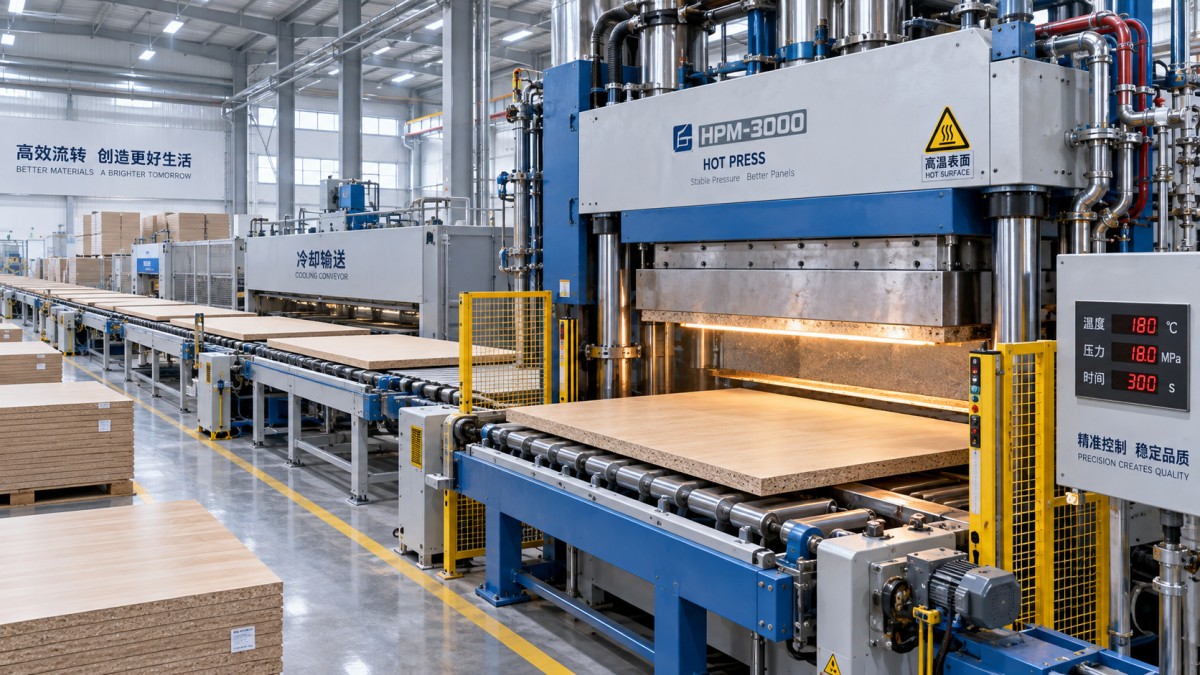
أكثر المتغيرات تأثيرًا هي سماكة اللوح وكثافته ومحتوى الرطوبة الأولي وتركيبة اللاصق ودرجة حرارة الكبس والضغط المطلوب والوقت اللازم للتحميل والتفريغ.
لا يمكن تحسين هذه المتغيرات بشكل مستقل. فقد يسمح تغيير كيمياء اللاصق بكبس أقصر، لكنه قد يتطلب أيضًا تحكمًا أدق في الرطوبة أو درجات حرارة أعلى للألواح الساخنة.
بالنسبة للمكبس الحراري لألواح الأثاث، تبدأ الدورة الفعالة عندما يصل اللوح الوارد إلى موضع التحميل وتنتهي عندما يخرج لوح مكتمل بأمان.
يشمل هذا التعريف التحميل، وإغلاق الألواح الساخنة، وتكوين الضغط، واختراق الحرارة، ومعالجة اللاصق، وتحرير الضغط، والفتح، والتفريغ، وأي حركات نقل أو تكديس ضرورية.
سماكة اللوح وزمن تسخين القلب
عادةً ما تكون للسماكة العلاقة الأكثر وضوحًا بزمن الدورة، لأن الحرارة يجب أن تنتقل من أسطح الألواح الساخنة نحو مركز اللوح.
قد تصل الألواح الرقيقة المكسوة إلى درجة الحرارة الداخلية المطلوبة بسرعة، بينما تتطلب ألواح الخشب الحبيبي أو MDF أو الخشب الرقائقي أو الألواح المركبة الأكثر سماكة فترات تسخين أطول بكثير.
ينبغي لفرق المشاريع تجنب حساب إنتاج المكبس اعتمادًا على السماكة وحدها. فكثافة اللوح وطبقات القشرة والأسطح الزخرفية وتركيب القلب تؤثر جميعها في التوصيل الحراري وسلوك التسخين.
يمكن للوح كثيف أن يقاوم اختراق الحرارة أكثر من لوح أقل كثافة له السماكة نفسها. وقد يطيل ذلك زمن المعالجة حتى عند بقاء درجة حرارة اللوح الساخن دون تغيير.
عندما تتضمن مواصفات المنتج نطاقًا واسعًا من السماكات، ينبغي أن يستند برنامج المكبس إلى وصفات مُتحقق منها بدلًا من قاعدة توقيت واحدة عامة.
محتوى الرطوبة وتوليد البخار
يؤثر محتوى الرطوبة بقوة في كل من انتقال الحرارة وجودة المنتج. يمكن للرطوبة المضبوطة أن تساعد حركة الحرارة الداخلية، لكن الرطوبة الزائدة قد تُحدث عيوبًا مرتبطة بالبخار.
أثناء الكبس، يتحول الماء داخل اللوح إلى بخار مع ارتفاع درجات الحرارة. وقد يسرّع هذا البخار تسخين المركز، خاصةً في الألواح المركبة القائمة على الخشب.
ومع ذلك، فإن الرطوبة الزائدة تزيد خطر التقرح والانفصال الطبقي وتكوّن الفقاعات السطحية وتشققات الحواف وعدم استقرار السماكة بعد خروج اللوح من المكبس.
غالبًا ما تكون الرطوبة غير المتسقة أكثر ضررًا من الرطوبة المرتفعة باعتدال. فاختلاف الألواح الواردة يجبر المشغلين على إضافة وقت احتياطي، مما يقلل من قدرة المكبس المتوقعة.
بالنسبة لمديري المشاريع، ينبغي التعامل مع قياس الرطوبة وقدرة التكييف باعتبارهما جزءًا من استثمار المكبس الحراري، وليس كمسألة سابقة خارج نطاق المشروع.
نوع اللاصق ومنحنى المعالجة
يحدد اختيار اللاصق الحد الأدنى من مزيج الحرارة والضغط والوقت اللازم لإنشاء رابطة متينة عبر بنية لوح الأثاث.
تشيع لواصق اليوريا-فورمالدهيد في العديد من تطبيقات الألواح الخشبية بسبب التكلفة وسرعة المعالجة، لكن أداءها يعتمد على التركيبة وضبط العملية.
قد تتطلب أنظمة لاصقة مثل الميلامين-يوريا-فورمالدهيد والفينولية والبولي يوريثان وغيرها منحنيات حرارية وأزمنة مفتوحة ومستويات ضغط وظروف مناولة بعد الكبس مختلفة.
قد تقلل المسرّعات زمن الكبس المطلوب، لكن ينبغي تقييمها مقابل استقرار التخزين واتساق توزيع الغراء ومتطلبات الانبعاثات ومتانة الرابطة وتوافر الموردين.
لا ينبغي أبدًا استخدام زمن المعالجة القصير في المختبر مباشرةً كإعداد للإنتاج. فالألواح بالحجم الكامل لها ظروف مختلفة لانتقال الحرارة والتحميل وتوزيع الضغط.
درجة حرارة الألواح الساخنة وانتقال الحرارة
يمكن لدرجات حرارة الألواح الساخنة الأعلى تقليل جزء التسخين من الدورة، لكن زيادة درجة الحرارة مقيدة بجودة السطح ومواد التغطية وسلوك اللاصق والطلب على الطاقة.
إذا كان اللوح الساخن باردًا جدًا، فقد لا يصل قلب اللوح إلى درجة حرارة المعالجة بالسرعة الكافية. وإذا كان ساخنًا جدًا، فقد تتغير ألوان الأسطح أو تحترق أو تُعالج بصورة غير متجانسة.
يهم تجانس درجة الحرارة عبر كل لوح ساخن بقدر أهمية نقطة الضبط الاسمية. فقد تُنشئ المناطق الباردة مناطق ترابط ضعيفة وتفرض دورات إجمالية أطول.
ينبغي للمهندسين التحقق من درجات الحرارة الفعلية للألواح الساخنة في مواقع متعددة، خاصةً بعد التسخين الأولي وأثناء ذروة الإنتاج وبعد صيانة دوائر التسخين أو أنظمة الزيت الحراري.
يمكن للعزل الجيد، وضوابط التسخين المستقرة، والأسطح النظيفة للألواح الساخنة، والدوران الكافي للزيت الحراري أن تحسن الاتساق دون مجرد رفع درجة حرارة التشغيل المحددة.
كيف يؤثر الضغط وسرعة الإغلاق وبنية المكبس في الإنتاج؟
لا يعالج الضغط اللاصق بمفرده، لكنه يخلق تلامسًا بين الطبقات ويوزع الراتنج ويدمج اللوح ويمنع الفراغات خلال مرحلة التسخين الحرجة.
يعتمد الضغط الصحيح على تركيب اللوح ومواد القشرة أو الصفائح وكمية توزيع الغراء والكثافة المستهدفة وتشطيب السطح وتفاوت السماكة المطلوب بعد الكبس.
يمكن للضغط الزائد أن يعصر اللاصق من خط الترابط أو يسحق قلبًا منخفض الكثافة أو يترك علامات على الأسطح الحساسة أو يزيد استهلاك الطاقة الهيدروليكية دون تحسين القوة.
يمكن للضغط غير الكافي أن يترك مناطق غير ملتصقة وتلامسًا ضعيفًا للقشرة وفقاعات مرئية وتباينًا في السماكة. وقد لا تظهر هذه العيوب إلا بعد التشغيل الآلي أو التشطيب.
زمن الإغلاق وتكوين الضغط
تحسن الحركة السريعة للألواح الساخنة الإنتاجية فقط عندما يظل محاذاة اللوح وسلامة التحميل والتحكم في الضغط موثوقًا. يجب أن تدعم السرعة الميكانيكية العملية الكاملة لا أن تزعزع استقرارها.
قد تستخدم الأنظمة الهيدروليكية الحديثة إغلاقًا سريعًا حتى يقترب اللوح الساخن من اللوح، ثم تنتقل إلى الكبس المتحكم فيه عند تحقق التلامس وارتفاع الضغط.
يمكن لهذا التسلسل تقليل الوقت غير المنتج مع الحد من أضرار الصدمات. وهو يتطلب صمامات سريعة الاستجابة، وتحجيمًا هيدروليكيًا صحيحًا، ومستشعرات موثوقة، ونظام تحكم جيد الصيانة.
قد ينجم بطء تكوين الضغط عن مضخات صغيرة السعة أو تسرب هيدروليكي داخلي أو استجابة ضعيفة للصمامات أو سعة غير كافية للمراكم أو انتقالات مبرمجة بشكل غير صحيح بين المراحل.
قبل شراء مكبس أكبر، ينبغي للفرق تحديد ما إذا كانت القدرة المفقودة ناتجة فعليًا عن زمن المعالجة أو عن تأخيرات ميكانيكية يمكن تجنبها بين الدورات المكتملة.
حجم اللوح الساخن والفتحة والمعالجة المتوازية
يمكن للوح ساخن أكبر أن يزيد الإنتاج لكل شوط، ولكن فقط إذا كان التحميل وإعداد المواد والتفريغ والمناولة اللاحقة قادرة على دعم حجم الدفعة الأكبر.
تعالج المكابس متعددة الفتحات عدة ألواح في وقت واحد، مما يزيد القدرة لكل دورة. وقد تكون جذابة عندما تظل أبعاد المنتجات ووصفاتها وأنظمة مناولتها مستقرة نسبيًا.
ومع ذلك، يمكن للتكوينات متعددة الفتحات أن تعقد التحميل والتفريغ وتغيير الوصفات والوصول للصيانة واستعادة التشغيل بعد الأعطال. وتعتمد قيمتها على مزيج المنتجات ومستوى الأتمتة.
في إنتاج الأثاث ذي التنوع العالي، قد تتفوق الدورات الأقصر مع ترتيبات مكابس مرنة أحادية الفتحة أو مؤتمتة على أنظمة الدفعات الكبيرة التي تخلق فترات انتظار متكررة.
ينبغي تقييم التكوين الصحيح باستخدام إنتاج الألواح السليمة في الساعة، وليس فقط أشواط المكبس النظرية. ويجب تضمين التبديلات والمنتجات المرفوضة ووقت الانتظار والصيانة.
لماذا يحد التحميل والتفريغ وتدفق المواد من القدرة في كثير من الأحيان؟
تركز العديد من مشاريع المكابس الحرارية لألواح الأثاث على ضغط الألواح الساخنة وقدرة التسخين، ثم تكتشف أن أنشطة التحميل والتفريغ تستهلك حصة كبيرة من زمن الدورة.
قد يكون التحميل اليدوي مناسبًا للإنتاج منخفض الحجم أو المتغير، لكنه غالبًا ما يؤدي إلى تموضع غير متسق وتأخيرات مرتبطة بالسلامة وإرهاق المشغل ووقت خمول للمكبس.
يمكن لأنظمة التحميل الآلي والرافعات الفراغية والناقلات الدوارة وطاولات النقل ومعدات التكديس تقليل زمن المناولة مع تحسين المحاذاة وحماية الأسطح النهائية.
ينبغي اختيار الأتمتة وفقًا لحجم اللوح ووزنه وحجم الإنتاج وتنوع الوصفات ومساحة الأرضية المتاحة وموثوقية إعداد الألواح في المراحل السابقة.
إن المكبس السريع المقترن بمعدات تغذية بطيئة لا ينقل سوى عنق الزجاجة. ويجب موازنة الخط الكامل بدءًا من تطبيق الغراء مرورًا بالتكييف والكبس والتبريد والتشذيب والتخزين.
تغييرات الوصفات وجدولة الإنتاج
يشمل زمن الدورة أيضًا التكلفة التشغيلية لتغيير المنتجات. إذ تتطلب أحجام الألواح وسماكاتها وطبقاتها الزخرفية وأنظمة اللصق وضغوطها المختلفة انتقالات بين الوصفات.
تقلل التبديلات المتكررة القدرة الفعالة لأن المشغلين يجب أن يؤكدوا الإعدادات ويضبطوا الأدلة ويستبدلوا مواد التحرير ويفحصوا الأسطح ويثبتوا أول ألواح الإنتاج.
يمكن لمديري المشاريع تحسين الإنتاج من خلال تجميع الطلبات المتوافقة ضمن حملات إنتاج. وهذا يقلل تكرار الضبط مع الحفاظ على فترات تسليم معقولة للعملاء.
ينبغي أن تراعي جدولة الإنتاج تشابه المعالجة، وليس أبعاد الألواح فقط. فتجميع الألواح ذات الوصفات الحرارية ووصفات الضغط المتوافقة يمكن أن يقلل التباين ويبسط مراقبة الجودة.
تدعم إدارة الوصفات الرقمية هذا النهج عبر تخزين المعلمات المُتحقق منها ومنع التغييرات غير المصرح بها وتسجيل سجل الإنتاج وتسهيل إعادة إنتاج الطلبات المتكررة بدقة.
قيود التبريد والتكييف والعمليات اللاحقة
قد يحرر المكبس لوحًا بسرعة، لكن اللوح قد يظل بحاجة إلى تبريد أو تكييف قبل التشذيب أو الصنفرة أو التشغيل الآلي أو التعبئة أو تشطيب السطح.
يمكن لتحرير الألواح الساخنة بعنف مفرط أن يسهم في الارتداد أو الالتواء أو الإجهاد الداخلي أو تلف السطح أو علامات المناولة، ولا سيما مع المواد الزخرفية الحساسة.
ينبغي تحجيم رفوف التبريد والناقلات والفواصل ومناطق التخزين المؤقت وفقًا لإنتاج المكبس الفعلي. إذ إن سعة التخزين المؤقت غير الكافية يمكن أن توقف المكبس رغم قصر دورة الكبس.
ينبغي للمهندسين رسم خريطة لكل دقيقة من دخول اللوح الخام إلى القبول في العمليات اللاحقة. ويكشف ذلك ما إذا كان التخفيض المقترح في زمن الدورة يخلق عنق زجاجة جديدًا في موضع آخر.
كيف ينبغي لمديري المشاريع حساب قدرة المكبس الواقعية؟
تُحسب القدرة النظرية من عدد الألواح لكل دورة وعدد الدورات في الساعة وساعات التشغيل المخططة وعدد أيام الإنتاج المتاحة. وهي مفيدة لكنها غير مكتملة.
يجب أن تخصم القدرة الواقعية الصيانة المخططة والتسخين الأولي وتغييرات الوصفات ونقص المواد وفحوصات الجودة واستراحات المشغلين والتوقفات البسيطة والألواح المرفوضة التي تتطلب استبدالًا.
يبدأ الحساب العملي بمتوسط زمن الدورة المُتحقق منه بدلًا من أسرع دورة مسجلة. ثم يُطبق عامل توافر واقعي يستند إلى سجل التشغيل أو افتراضات المشروع.
على سبيل المثال، فإن مكبسًا يكمل أربعة ألواح كل ست دقائق له إنتاج نظري قدره أربعون لوحًا في الساعة قبل احتساب أي توقف أو ألواح مرفوضة.
إذا حقق الخط توافرًا بنسبة ثمانين بالمائة وجودة من أول مرور بنسبة خمسة وتسعين بالمائة، فإن الإنتاج المتوقع من الألواح السليمة يصبح أقل بكثير من الحد الأقصى النظري المستخدم في الكتيبات.
قياس الدورة بعناصر منفصلة
إن تقسيم زمن الدورة إلى عناصر يجعل أعمال التحسين أكثر فعالية. تتبع التحميل والإغلاق وتكوين الضغط والتسخين والمعالجة والفتح والتفريغ والنقل بشكل منفصل.
عندما تهيمن فترة المعالجة، تحقق من رطوبة اللوح وتركيبة اللاصق وتجانس الحرارة وظروف انتقال الحرارة. لا تركز أولًا على تسريع الناقل.
عندما يهيمن التحميل والتفريغ، قيّم الأتمتة وتصميم التثبيت وحركة المشغل وترتيب الرص ومحاذاة الألواح والمزامنة مع المعدات السابقة واللاحقة.
عندما يهيمن تباين الدورة، افحص اتساق المواد الواردة ودقة المستشعرات والاستقرار الهيدروليكي وممارسات المشغلين وحالة الصيانة والانضباط في التحكم بالوصفات.
يمكن لمؤرخ البيانات أو لوحة معلومات إنتاج بسيطة أن تعرض متوسط زمن الدورة وأقصى زمن للدورة وأسباب التوقف واتجاهات الحرارة وجودة أول مرور بحسب وصفة المنتج.
استخدم بيانات الجودة لتحديد الحد الأدنى
يتحدد الحد الأدنى لزمن الدورة بالجودة التي تم التحقق منها، وليس بسرعة الآلة. يجب أن تفي الألواح بمعايير قوة الترابط والسماكة والمظهر والاستواء والمتانة.
نفّذ تجارب مضبوطة تقلل زمن الدورة بزيادات محددة. اختبر العينات بعد التكييف بدلًا من الاعتماد حصريًا على الفحص البصري الفوري عند مخرج المكبس.
قد تشمل الاختبارات ذات الصلة قوة الترابط الداخلي ومقاومة التقشر واستعادة السماكة ومظهر السطح وتوزيع الرطوبة وانبعاثات الفورمالدهيد وأداء التشغيل الآلي عند الاقتضاء.
وثّق نافذة العملية المعتمدة، بما في ذلك نطاق رطوبة اللوح المقبول ودرجة حرارة اللوح الساخن ومراحل الضغط وزمن الدورة المستهدف والإجراءات التصحيحية للانحرافات.
يمنح هذا النهج موظفي التشغيل حدودًا واضحة، ويمنح قيادة المشروع الثقة بأن مكاسب القدرة لا تعتمد على إعدادات غير مستقرة أو غير متحقق منها.
ما ميزات المعدات التي تساعد على تقليل زمن الدورة دون زيادة المخاطر؟
يجمع أفضل تكوين للمكبس الحراري لألواح الأثاث بين قدرة تسخين كافية وتحكم متسق في الضغط ومستشعرات دقيقة ومناولة فعالة وضوابط تحافظ على وصفات العمليات المُتحقق منها.
يُعد البناء المتجانس للألواح الساخنة ودوائر التسخين الموثوقة أمرين أساسيين. فدرجة الحرارة الاسمية المرتفعة أقل فائدة من درجة حرارة مستقرة وقابلة للتكرار عبر كامل مساحة الكبس.
يمكن لمنحنيات الضغط القابلة للبرمجة متعددة المراحل دعم مواد وأنظمة غراء مختلفة. فهي تتيح الاقتراب السريع والتلامس المتحكم فيه وتغييرات الضغط المجدولة وظروف التحرير القابلة للتكرار.
يمكن للحركة المؤازرة المتحكم بها أو الحركة الهيدروليكية المصممة جيدًا تقليل زمن الحركة غير المنتج، لكن ينبغي أن يراعي الاختيار القدرة على الصيانة والوصول إلى قطع الغيار ودعم الخدمة المحلي.
يُعد التموضع التلقائي للألواح ذا قيمة خاصة للألواح الكبيرة والطبقات الخارجية الهشة والأعمال ذات الحجم الكبير. فهو يحسن قابلية التكرار مع تقليل الوقت الذي يقضيه المشغلون في تصحيح المحاذاة.
يجب ألا تُعامل أنظمة السلامة المتكاملة باعتبارها عوائق أمام السرعة. فالحواجز المناسبة والتعشيقات وستائر الضوء ومناطق التحميل الآمنة تدعم إنتاجًا مستقرًا وتحمي الأفراد.
يمكن للتشخيص عن بُعد وجمع بيانات الإنتاج تقليل وقت الاستعادة بعد الأعطال. كما يساعدان فرق الصيانة على تحديد الخسائر المتكررة قبل أن تؤثر تلك الخسائر في أداء التسليم.
كيف يمكن للفرق تجنب أخطاء تحسين زمن الدورة الشائعة؟
من الأخطاء الشائعة اعتبار أسرع لوح ناجح دليلًا على أن عملية الإنتاج بأكملها يمكن أن تعمل بهذه السرعة في جميع ظروف المواد.
وخطأ آخر هو زيادة درجة الحرارة أو الضغط لتعويض سوء تكييف الألواح أو عدم انتظام توزيع الغراء أو تآكل الألواح الساخنة أو عدم اتساق إعداد المواد.
يمكن لهذه الاختصارات أن تزيد استهلاك الطاقة والعيوب مع إخفاء القيد الفعلي. وغالبًا ما تنتج مخرجات غير مستقرة تجعل إدارة التزامات التسليم أكثر صعوبة.
ينبغي للفرق أيضًا تجنب تقييم المكبس بمعزل عن غيره. فقرار المعدات الأفضل يعتمد على تدفق المواد والكوادر وتخطيط المصنع وموارد الصيانة وقدرة المرافق وأنماط الطلبات.
ينبغي أن تشمل المناقشات مع الموردين عينات الألواح الفعلية ومزيج الإنتاج المتوقع ومعايير الجودة المطلوبة والأتمتة المخططة والإنتاج المستهدف لكل وردية، بدلًا من أبعاد الآلة فقط.
يمكن للمورد ذي الخبرة في الأعمال الخشبية أن يساعد في تحديد حمولة المكبس وحجم الألواح الساخنة وطريقة التسخين وترتيب التحميل والضوابط والمعدات المساعدة وفقًا لحالة التشغيل الفعلية.
الخلاصة: اختر أقصر دورة مثبتة، لا أسرع دورة مُدعاة
يتحدد زمن دورة المكبس الحراري لألواح الأثاث بالتأثيرات المشتركة لحالة المواد والأداء الحراري ومعالجة اللاصق والتحكم بالضغط وكفاءة المناولة وحدود الجودة.
بالنسبة لمديري المشاريع، يستند القرار الصحيح إلى إنتاج الألواح السليمة والتوافر التشغيلي واستخدام الطاقة واحتياجات الصيانة وتوازن الخط اللاحق، بدلًا من سرعة الدورة الرئيسية.
عادةً ما تحقق الوصفات المُتحقق منها والمواد الواردة المستقرة والقياس الدقيق والأتمتة المنسقة مكاسب قدرة أكثر استدامة من التعديلات الحادة على درجة الحرارة أو الضغط وحدهما.
من خلال تقييم نظام الإنتاج بأكمله، يمكن للمصنعين تحديد مكبس حراري يدعم جودة متسقة لألواح الأثاث وتسليمًا متوقعًا وتكلفة إنتاج أقل بمرور الوقت.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.