


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل يمكن لآلة الحفر بالتغذية المستمرة التعامل مع ألواح بأحجام مختلفة؟
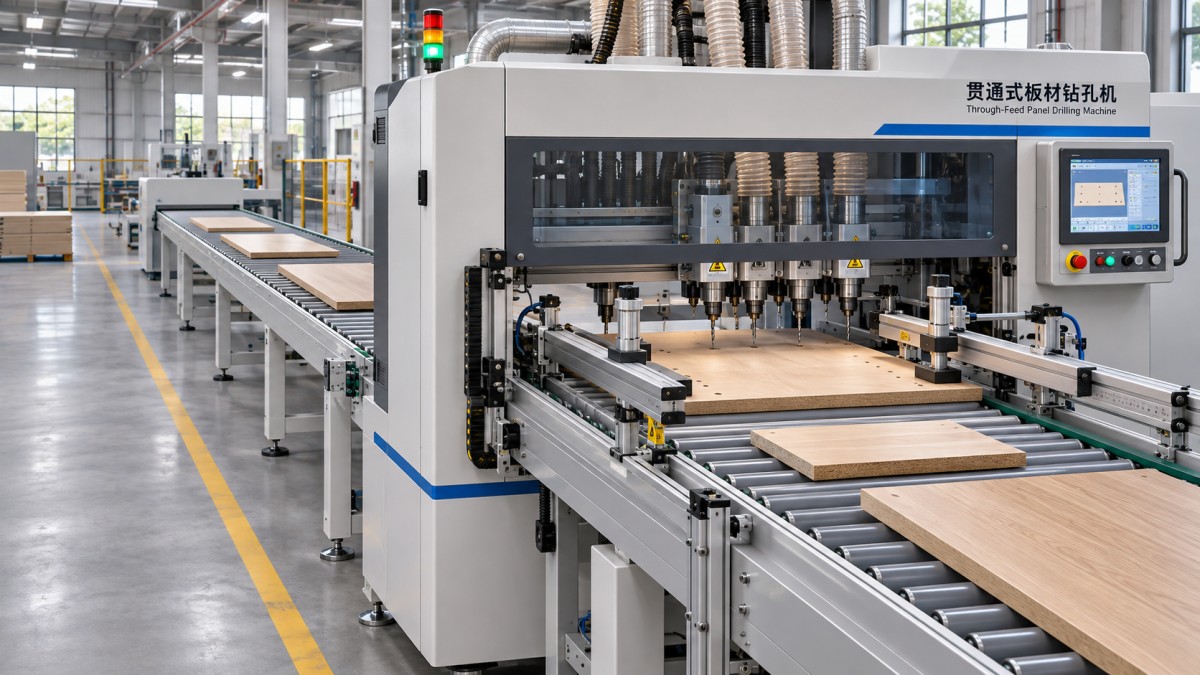
يمكن لماكينة الحفر بالتغذية المستمرة لألواح الأثاث معالجة ألواح بأحجام مختلفة عندما تكون أنظمة النقل وتحديد الموضع ورؤوس الحفر وبرامج التحكم فيها مناسبة لمجموعة الإنتاج بأكملها. ويتمثل الفرق الحاسم في ما إذا كان يمكن تشغيل ألواح مختلفة بالتتابع باستخدام برامج منفصلة، أم أن كل حجم يتطلب ضبطًا يدويًا أو تجهيز تثبيت مختلفًا أو تغييرًا في إعداد الحفر.
عند الاختيار، قارن بين المجموعة الفعلية لأبعاد الألواح وأنماط الثقوب وتسلسل الإنتاج وبين ظروف التشغيل المسموح بها للماكينة. فقد يكون اللوح ضمن نطاق الطول والعرض المعلن، لكنه يظل غير مناسب إذا تعذر تثبيته بإحكام، أو إذا تجاوزت ثقوبه نطاق وصول رأس الحفر، أو إذا تطلب اللوح التالي إعادة ضبط يدوية.
ابدأ بنطاق الأحجام، لا بأكبر لوح
تحدد مواصفات الماكينة عادةً الحدين الأدنى والأقصى لطول اللوح وعرضه وسُمكه. وتهم الحدود الثلاثة جميعًا، لكنها لا تصف بالضرورة نطاقًا مستطيلًا تكون فيه كل تركيبة مقبولة. فقد يتصرف لوح قصير وعريض جدًا بطريقة تختلف عن لوح طويل وضيق، حتى عندما يقع كل بُعد ضمن حدوده الفردية.
تمثل الألواح القصيرة تحديًا خاصًا للنقل. إذ يجب أن يكون هناك تلامس كافٍ مع بكرات التغذية أو الأحزمة أو عناصر النقل الأخرى أثناء دخول اللوح وتوقفه للحفر وخروجه. وإذا فقد اللوح التحكم الإيجابي بين مناطق النقل، فقد يتغير موضعه قبل دورة الحفر. أما الألواح الطويلة فتثير مشكلة مختلفة؛ إذ يمكن أن يؤدي الجزء البارز غير المدعوم إلى الترهل أو الانحراف، ولا سيما عندما تكون المادة رقيقة أو مرنة.
لا يقتصر تأثير السُمك على مدى ملاءمة اللوح للمرور أسفل نظام الضغط. إذ يجب أن يتناسب مشوار التثبيت وإعدادات الضغط وبروز الأداة مع كلا الحدين في مجموعة الإنتاج. وقد يؤدي ارتفاع اللوح الرقيق أثناء الحفر إلى تفاوت عمق الثقوب أو تلف منطقة الخروج؛ بينما قد يحد اللوح السميك من مدى وصول المثقاب أو يتداخل مع رأس الحفر أو المشبك.
اطلب مخططًا لنطاق التشغيل أو توضيحًا كتابيًا عندما يتغير الحد الأدنى للطول تبعًا للعرض أو وجه الحفر أو اتجاه التغذية أو عدد الرؤوس النشطة. فالنطاق المفيد هو النطاق المتاح للعملية المقصودة، وليس مجرد النطاق الذي يمكن أن يمر فيه لوح غير مُشغّل.
يحدد التموضع مدى موثوقية خلط الأحجام
تحدد أنظمة التغذية المستمرة مرجع اللوح باستخدام مزيج من الموجهات الجانبية والمصدات والمستشعرات والمشابك والتغذية الراجعة للحركة. ثم يحدد برنامج التحكم مواضع الثقوب بالنسبة إلى هذا المرجع. وعند التعامل مع أبعاد مختلفة، تأكد من الحافة والطرف اللذين يشكلان مرجع القياس، ومن ثبات هذا المرجع عند تغير أحجام الألواح واتجاهاتها.
قد ينتج عن إسناد اللوح إلى الحافة الخاطئة نمط يبدو صحيحًا بمفرده، لكنه لا يتيح تجميعه على نحو صحيح مع القطعة المطابقة. ويسهل عدم ملاحظة ذلك خصوصًا في المكونات شبه المتماثلة. حدّد بوضوح وجه المرجع وحافته وطرفه الأمامي، سواء في بيانات القطعة أو في طريقة التحميل الفعلية.
كما ينبغي تفسير دقة التموضع في الماكينة من الناحية العملية. إذ يصف التكرار مدى تقارب الدورات المتكررة من الموضع نفسه، لكنه لا يثبت وحده أن مواضع الثقوب صحيحة بالنسبة إلى الحافة النهائية للوح. فقد يؤثر تفاوت النشر وتكسّر الحواف وتقوس اللوح وعدم اتساق الإسناد في نتيجة التجميع، حتى عندما تكرر الماكينة حركتها بموثوقية.
انتبه إلى الانحراف في الأجزاء الطويلة أو الضيقة. فحتى الانحراف الزاوي البسيط عند الموجه يتحول إلى خطأ موضعي أكبر على امتداد اللوح. ويجب أن يحافظ التثبيت على موضع المرجع أثناء الحفر من دون دفع اللوح بعيدًا عنه. وعند تشغيل كلا الوجهين أو عدة حواف، حدّد كيفية حفاظ الماكينة على المرجع أو إعادة تحديده بين العمليات.
قد تفرض أنماط الثقوب قيودًا أشد من حجم اللوح
غالبًا ما يختلف نطاق الحفر عن نطاق الألواح. فقد تقبل الماكينة لوحًا كبيرًا، بينما يتعذر على مغزل معين الوصول إلى كل ثقب مطلوب؛ أو قد تقبل لوحًا صغيرًا فقط عندما تشغل المشابك مواضع تتعارض مع نمط الثقوب. قارن إحداثيات الثقوب كاملةً بمدى الحركة والمنطقة التي يمكن لكل رأس معني الوصول إليها.
ميّز بين الحفر الرأسي لوجه اللوح والحفر الأفقي لحافته. فقد تتطلب ثقوب الوجه الخاصة بالمفصلات أو الوصلات، وثقوب الحافة الخاصة بالأوتاد، والثقوب الموجودة على حافتين متقابلتين، رؤوسًا أو مواضع ألواح أو تمريرات مختلفة. ولا يعني التصريح بالقدرة على حفر عدة أوجه أن كل تركيبة ممكنة في تمريرة واحدة. اسأل عن كيفية تدوير اللوح أو إعادة تحديد مرجعه عندما يتعذر الوصول إلى وجه مطلوب.
كما أن تكوين مجموعة المثاقب مهم. فالمسافات الثابتة بين المغازل فعالة عندما تتوافق الثقوب مع المسافات المتاحة، لكن النمط غير المنتظم قد يتطلب إعادة التموضع أو تفعيل مغازل محددة أو استخدام أداة إضافية. تحقق من أقطار المثاقب المتاحة، والتحكم في العمق، وترتيبات تغيير الأدوات، وما إذا كان البرنامج نفسه يستطيع استدعاء الأدوات اللازمة من دون تدخل يدوي.
ينبغي الانتباه إلى المشابك وعوارض الضغط عند مراجعة نمط الثقوب. فقد يكون الثقب القريب من طرف اللوح ضمن مدى حركة الرأس من الناحية الفنية، لكنه يتعذر الوصول إليه عندما يكون اللوح مثبتًا في الموضع المطلوب. وتساعد الأجزاء الأصغر والثقوب القريبة من الحواف على كشف هذه القيود.
يتطلب تغيير التشغيل التلقائي بيانات كاملة للقطع
تتطلب معالجة ألواح مختلفة الأحجام بالتتابع أن يربط نظام التحكم كل لوح فعلي ببرنامج التشغيل الصحيح. وقد يعتمد هذا الربط، بحسب التجهيز، على تسلسل مجدول أو تعريف بالرمز الشريطي أو واجهة أخرى لبيانات الإنتاج. تحقق مما إذا كانت الأبعاد وإحداثيات الثقوب تُقرأ من سجل كل قطعة، أو تُختار من البرامج المخزنة، أو تُدخل يدويًا.
يحتاج نظام التحكم أيضًا إلى آلية للتعامل مع المعلومات الخاطئة أو المفقودة. ويشمل اختبار القبول المفيد تقديم لوح في اتجاه خاطئ، أو رمز تعريف غير قابل للقراءة، أو عدم تطابق بين القطعة المجدولة واللوح الموجود عند مدخل التغذية. حدّد ما إذا كانت الماكينة ستتوقف أو ترفض القطعة أو تطلب تأكيدًا، وكيفية استئناف التسلسل من دون إسناد البرنامج التالي إلى اللوح الخطأ.
لا يعني تغيير حجم اللوح تلقائيًا تغيير نمط الحفر، والعكس صحيح أيضًا. فقد يتطلب لوحان بالأبعاد نفسها مواضع ثقوب أو أعماقًا أو أوجهًا مرجعية مختلفة. وعلى العكس، قد تشترك مجموعة من الألواح ذات الأطوال المختلفة في نمط واحد ذي معلمات قابلة للتعديل. ينبغي أن تعكس طريقة البرمجة بيانات القطعة الفعلية بدلًا من الاعتماد على الحجم وحده للتعريف بها.
ينبغي وصف الضبط التلقائي بحسب الوظيفة. فقد تختلف طرق ضبط الموجهات الجانبية والمشابك ورؤوس الحفر وإعدادات التغذية. وقد تظل الماكينة التي تختار البرامج تلقائيًا بحاجة إلى ضبط يدوي للموجه؛ كما أن التموضع التلقائي لمحور واحد لا يثبت أن جميع المكونات ذات الصلة تتغير تلقائيًا من دون تدخل.
افصل بين قدرة الماكينة وقدرة خط الإنتاج
قد تقبل وحدة الحفر أحجامًا مختلفة، في حين لا يستطيع الخط المتصل بها تقديمها بالترتيب أو الاتجاه المطلوبين. ولكل من بكرات التغذية وطاولات النقل والناقلات ودعامات الخروج حدود دنيا وعليا خاصة بالأبعاد. وقد تصطدم الأجزاء الصغيرة بالفجوات بين الأقسام، بينما قد تعيق الأجزاء الكبيرة عمليات النقل أو تتطلب دعمًا إضافيًا.
تؤثر المسافات بين الألواح المتتالية أيضًا في الإنتاجية. فقد تحتاج الماكينة إلى فاصل كافٍ للتعرف على القطعة وإغلاق المشابك وإتمام الحفر وتحريرها قبل دخول القطعة التالية. لذلك قد يختلف أداء تسلسل يتضمن تغييرات متكررة في الحجم أو نمط الثقوب عن دفعة متواصلة من ألواح متطابقة. قارن الإنتاج باستخدام مزيج المنتجات المقصود، بما يشمل عمليات النقل وأي تدوير أو إعادة توجيه.
تؤثر المادة وحالة السطح في التغذية. فالألواح الحبيبية المصفحة وMDF وغيرها من منتجات الألواح لا تتصرف بالضرورة بالطريقة نفسها تحت ظروف الضغط والتغذية ذاتها. وقد يتداخل الغبار والحواف التالفة وتقوس الألواح مع الاستشعار أو الإسناد. ويكون التحقق باستخدام مواد ممثلة للإنتاج أكثر إفادة من عرض تجريبي يقتصر على قطع اختبار مسطحة ونظيفة بحجم واحد.
استخدم الأجزاء الحدّية لتحديد معايير القبول
يشمل الاختبار ذو المعنى أصغر الألواح وأكبرها، لكنه ينبغي أيضًا أن يشمل تركيبات تختبر وظائف مختلفة: جزءًا طويلًا وضيقًا، وجزءًا قصيرًا وعريضًا، وأرق لوح، ومكونًا بثقوب قريبة من حواف مرجعه. أدرج النمط الأكثر تطلبًا والنمط الأكثر شيوعًا؛ فليس بالضرورة أن يكشفا القيد نفسه.
شغّل الأجزاء بالتسلسل المختلط المقصود بدلًا من فرزها حسب الحجم. وسجّل عمليات الضبط اليدوي واستدعاءات البرامج والتوقفات وأي أجزاء تحتاج إلى تمريرة ثانية. قِس مواضع الثقوب وأعماقها بالنسبة إلى مرجع القياس المتفق عليه، وقيّم جودة سطح الخروج والمحاذاة مع المكونات المطابقة. ينبغي الاتفاق على طريقة القياس والانحرافات المقبولة قبل الاختبار.
ينبغي أن تميز نتيجة الاختبار بين الانحرافات المنتظمة والحركة غير المتسقة. فقد يشير الانحراف المتكرر إلى إعداد للمرجع أو البرنامج، بينما تستدعي الأخطاء المتناثرة فحص الإسناد والتثبيت وحالة المادة أو حركة الماكينة. ويمكن أن تكشف إعادة تشغيل القطعة نفسها بعد تغيير الحجم ما إذا كان الضبط أو الإعداد يعود إلى موضع متسق.
إذا كان مسار الإنتاج يتضمن أيضًا مكونات من الخشب الصلب، فإن التنقير ثنائي الطرفين عملية منفصلة عن حفر الألواح بالتغذية المستمرة. تعالج CNC Double Ended Tenoning Machine طرفي مكونات الخشب الصلب، ويمكنها تنفيذ الحفر وعمليات تشغيل أخرى؛ ولا تحدد أبعاد التنقير فيها نطاق أحجام الألواح أو نطاق الحفر لماكينة التغذية المستمرة.
قبل تحديد مواصفات خط لمعالجة أحجام مختلفة، وثّق نطاق القطع المطلوب وأوجه الحفر وطريقة تحديد المرجع والتسلسل، ثم احصل على بيان واضح بأي تركيبات تتطلب ضبطًا يدويًا أو تمريرة إضافية. ويحدد هذا الحد مدى ملاءمة الماكينة لمسار الإنتاج المقصود.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.