


عادةً ما يبدو أن جهاز التوجيه CNC المزود بمبدّل أدوات أوتوماتيكي يفقد إزاحة المحور Z بسبب تعويض غير صحيح للأداة، أو عدم اتساق تثبيت الأداة، أو أخطاء في المرجع، أو حركة ميكانيكية.
عندما يصبح القطع أعمق من اللازم أو تبقى أجزاء من المادة دون قطع بعد تغيير الأداة، فقد تؤدي الأخطاء الناتجة إلى إتلاف الألواح والأدوات وتعطيل الإنتاج.
بالنسبة إلى فنيي صيانة ما بعد البيع، تتمثل الأولوية في تحديد المرجع الذي تغير: طول الأداة، أو صفر قطعة العمل، أو موضع الماكينة، أو العلاقة الميكانيكية بين المكونات.
يوضح هذا الدليل كيفية التمييز بين هذه الأعطال، والتحقق من القياسات بأمان، واستعادة أعماق قطع متسقة من دون إخفاء المشكلة الأصلية بتعديلات متكررة للإزاحة.
أولاً، حدّد ما الذي تغير فعلياً في سلسلة مراجع المحور Z
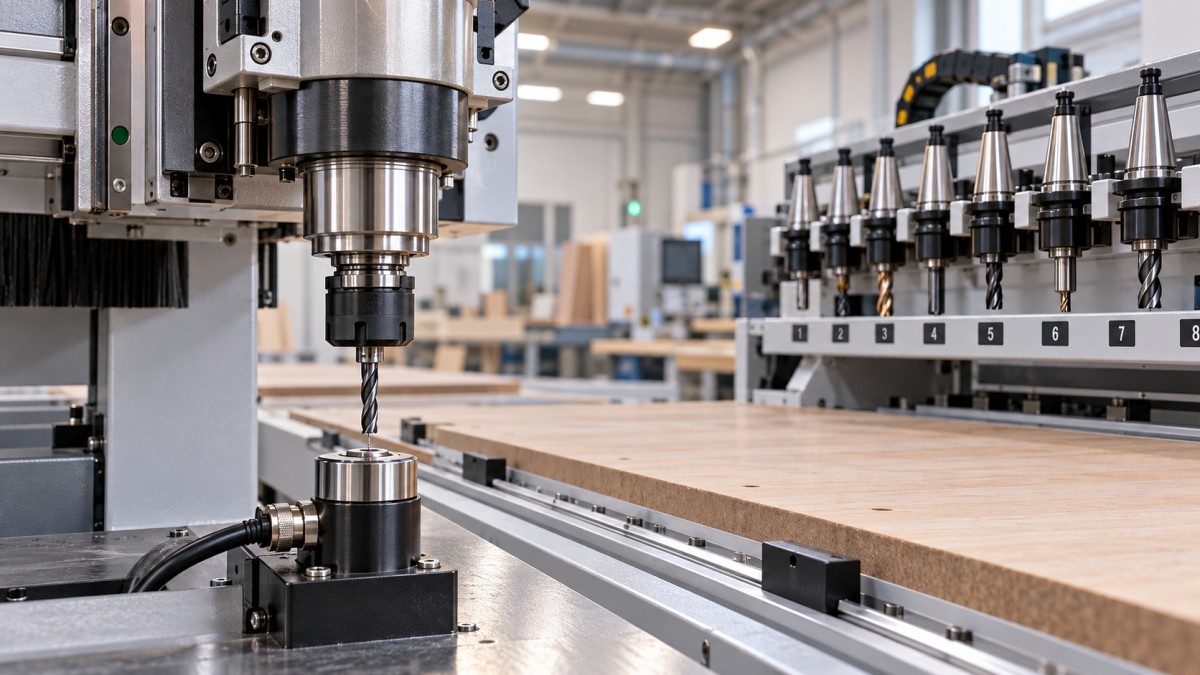
لا تثبت إحداثية Z المعروضة، بمفردها، موضع حافة القطع. إذ يعتمد معناها على نظام الإحداثيات النشط وحالة تعويض الأداة.
يُحدَّد موضع الماكينة من مرجع المحور الذي يتم إنشاؤه عبر الإرجاع إلى نقطة الأصل أو نظام التغذية الراجعة لموضع الماكينة. وتعتمد موثوقيته على بنية نظام التحكم المحدد.
يحدد صفر قطعة العمل مرجع المهمة، ويكون عادةً سطح اللوح أو لوح الحماية. ويعوض تعويض طول الأداة المسافة بين مرجع المغزل وطرف القطع.
يوفر ضابط قياس الأدوات قياساً يُستخدم ضمن هذا النظام. ويجب أن يظل موضع تشغيله ومعايرته وإجراء القياس ثابتة لضمان موثوقية إزاحات الأدوات.
وأخيراً، يجب أن تحافظ المكونات الميكانيكية على مواضعها النسبية. فقد يؤدي انزلاق القاطع، أو تلوث سطح التلامس في الحامل، أو تحرك مجموعة المحور Z إلى تغيير عمق القطع من دون تغيير الإزاحات المخزنة.
قبل تعديل أي شيء، سجّل نظام إحداثيات قطعة العمل النشط، والأداة المحددة، وسجل الطول المطبق، وموضع المحور Z للماكينة، والحدث الذي سبق خطأ العمق مباشرةً.
استخدم نمط الأعراض أدناه لاختيار الفحص التالي. تساعد هذه الأنماط على تضييق نطاق التحقيق، لكن لا ينبغي اعتبار أي منها تشخيصاً قاطعاً.
أمّن الماكينة واجمع الأدلة قبل إعادة ضبط الإزاحات
أوقف الإنتاج عندما يهدد خطأ العمق لوح الحماية أو التجهيزات أو مبدّل الأدوات. احتفظ بسجلات الإنذارات والإزاحات قبل فصل الطاقة أو مسح بيانات التشخيص.
اتبع إجراء العزل الخاص بالشركة المصنّعة قبل الوصول إلى المغزل أو مخزن الأدوات أو آلية المحور Z. اسند التجميعات المحمّلة بالجاذبية حيثما يقتضي إجراء الصيانة ذلك.
عند تنفيذ حركات تشخيصية مع تشغيل الطاقة، أخلِ حيز العمل، وأبقِ الأفراد خارج منطقة الحركة، واستخدم وضع الإعداد المعتمد من الشركة المصنّعة مع حدود السرعة المناسبة.
لا تتجاوز تأكيد تثبيت المغزل أو استشعار وجود الأداة أو وسائل الحماية لإعادة إنتاج العطل. فقد يؤدي عدم إحكام التثبيت إلى قذف الأداة، فضلاً عن مشكلة العمق.
احفظ البرنامج وجدول الأدوات ذي الصلة وإزاحات قطعة العمل وإعدادات الماكرو المتاحة. وسجّل إصدارات وحدة التحكم والبرامج لضمان إجراء المقارنات اللاحقة باستخدام التهيئة نفسها.
تحقق مما إذا كان العطل قد بدأ بعد استبدال أداة أو اصطدام أو تغيير في البرنامج أو إعادة تسوية لوح الحماية أو زيارة صيانة. يشير كل حدث إلى نقطة بداية مختلفة للتشخيص.
سجّل اتجاه الخطأ ومقداره التقريبي مقارنةً بمرجع معروف. فمن الأسهل تتبع اختلاف متكرر من تتبع وصف المشغّل لقطع غير متسق.
إذا كانت أداة واحدة فقط غير صحيحة، فتحقق أولاً من هوية الأداة وتثبيتها
تأكد من تطابق القاطع الفعلي وجيب مخزن الأدوات ورقم الأداة المعروض وسجل الطول النشط. فهذه العلاقات قابلة للتهيئة وقد تختلف بين الماكينات.
لا يضمن استدعاء الأداة الصحيح دائماً تطبيق التعويض الصحيح. تستخدم بعض وحدات التحكم أوامر منفصلة لسجلات الطول، بينما تدير وحدات أخرى العلاقة عبر وحدات ماكرو خاصة بالماكينة.
افحص إدخال الأداة التي يظهر فيها العطل بحثاً عن وحدات غير صحيحة أو إشارات غير متوقعة أو قيم مكررة أو تغييرات يدوية. وقارنه بقياس سبق التحقق منه، إن توفر.
على سبيل المثال، يؤدي استبدال القاطع بآخر يبرز لمسافة أكبر من الحامل إلى تغيير طوله الفعلي. وقد يؤدي استخدام القياس القديم إلى خطأ فوري في العمق.
افحص الكوليت والصامولة وساق القاطع وواجهة الحامل بحثاً عن غبار أو راتنج أو تلف أو تركيب غير صحيح. ونظّف المكونات وفقاً لتعليمات الشركة المصنّعة للمغزل والحامل.
في الأنظمة المخروطية، قد يمنع التلوث التثبيت المتسق. وفي الواجهات الأخرى، افحص أسطح تحديد الموضع وميزات التثبيت المحددة بدلاً من افتراض تطابق متطلبات الصيانة.
تحقق من بروز القاطع قبل اختبار مضبوط وبعده. يشير تغير البروز إلى تحرك الأداة داخل الحامل، حتى إذا بقيت قيمة طول الأداة المخزنة دون تغيير.
استخدم طرق الشد وقيم عزم الدوران المحددة. فالشد المفرط أو الكوليتات البالية أو عدم ملاءمة تعشيق الساق أو التلوث، كلها عوامل قد تقلل من موثوقية تثبيت الأداة وتكرارية القياس أثناء التشغيل.
إذا ظل التثبيت غير متسق، فتحقق من حالة التثبيت وظروف إمداد الهواء المحددة. وقد تتطلب قوة قضيب السحب أو الأعمال الداخلية للمغزل الاستعانة بفنيي صيانة مؤهلين للمغازل.
إذا اختلفت القياسات المتكررة، فاعزل ضابط قياس الأدوات وإجراء المجس
لا يمكن لضابط قياس الأدوات توفير إزاحات موثوقة إذا تغيرت نقطة تشغيله. فقد يؤثر الغبار أو الراتنج أو التصاق الآلية أو تلف الكابلات أو عدم ثبات التثبيت في قابلية التكرار.
أوقف المغزل، ثم افحص سطح الاستشعار الذي يمكن الوصول إليه ونظّفه وفقاً لتعليمات الصيانة. وتأكد من ثبات التجميع قبل القياس مجدداً.
كرّر إجراء القياس المعتمد عدة مرات باستخدام أداة واحدة تم التحقق منها. وسجّل القراءات الفردية ومدى اختلافها، ثم قارنها بمواصفات قابلية التكرار لدى الشركة المصنّعة.
لا تضع حداً عاماً للقبول من تلقاء نفسك. إذ يعتمد التفاوت المسموح به على الماكينة وتصميم ضابط القياس وتفاوتات التطبيق وعدم اليقين في طريقة التحقق.
إذا تفاوتت القراءات، فراقب حالة الإدخال عبر أدوات تشخيص وحدة التحكم باستخدام الإجراء المعتمد. وقد تشير الانتقالات المتقطعة إلى مشكلات في المفتاح أو الأسلاك أو التلوث أو التداخل الكهربائي.
لا يثبت استقرار نقطة التشغيل صحة المعايرة. فقد يؤدي تحريك ضابط القياس أثناء الصيانة إلى قراءات متكررة تكون خاطئة باستمرار لجميع الأدوات.
تحقق من مرجع المعايرة واتجاه الاقتراب أثناء القياس وإعدادات التغذية وأي ارتفاع مخزن لضابط القياس. ولا تستعد القيم إلا بالرجوع إلى سجلات تم التحقق منها أو إجراء معايرة معتمد.
تحقق أيضاً مما إذا كان الإجراء يكتب أطوال أدوات مطلقة أو تصحيحات نسبية أو إزاحات قطعة العمل. فقد يؤدي سوء فهم الغرض منه إلى ظهور قياس عادي كما لو أنه يمحو إحداثية Z.
إذا تحركت جميع الأدوات، فافحص صفر قطعة العمل والإرجاع إلى نقطة الأصل وأوامر التعويض
عندما تُظهر أدوات متعددة تم التحقق منها خطأً متقارباً في العمق، افحص المراجع المشتركة قبل تغيير أطوال الأدوات الفردية. وابدأ بنظام إحداثيات قطعة العمل النشط.
تأكد من أن البرنامج يستخدم إزاحة قطعة العمل واصطلاح تحديد المرجع المقصودين. إذ يتطلب اعتماد سطح اللوح أو لوح الحماية مرجعاً افتراضياً مختلفاً في كامل سير العمل.
تحقق من عدم وجود إزاحات محلية غير مقصودة أو تغييرات مؤقتة في الإحداثيات أو إجراءات مجس تحدّث صفر قطعة العمل. وتعتمد إتاحتها وسلوك إلغائها على وحدة التحكم.
راجع البرنامج حول تغييرات الأدوات وعمليات إعادة التشغيل. وفي وحدات التحكم التي تستخدم G43 وG49 وسجلات H، تحقّق من تسلسلها وفقاً لوثائق البرمجة الخاصة بالماكينة.
على سبيل المثال، قد تختار عملية إعادة التشغيل الأداة الصحيحة مع تخطي الكتلة البرمجية التي تفعّل تعويض طولها. وقد يبدو الخطأ الناتج كأنه فقدان للبيانات المخزنة.
تدير بعض وحدات التحكم الخاصة بأعمال النجارة التعويض داخلياً، لذا قد لا تكون نصائح G-code العامة مناسبة. قارن مخرجات المعالج اللاحق ببرنامج مُثبت لنوع الماكينة نفسه.
إذا ظهر العطل بعد انقطاع الطاقة أو الاستعادة الطارئة، فتحقق من إجراء تحديد المرجع المطلوب. ولا تفترض أن إحداثيات الماكينة المعروضة بقيت صحيحة فعلياً.
قارن الموضع المستعاد بمرجع ثابت معتمد. إذا كان الإرجاع إلى نقطة الأصل غير متسق، فتحقق من حساس المرجع وتثبيته وظروف الاقتراب وتشخيصات المحرك ذات الصلة.
إذا تغير العمق أثناء القطع، فاختبر الموضع الميكانيكي وتثبيت قطعة العمل
لا يمكن لجدول الإزاحات تصحيح محور يفقد موضعه فعلياً. افحص هذا الاحتمال عندما يتغير عمق القطع تحت الحمل أو بعد حركة سريعة.
بحسب نظام المحرك، قد تشمل الأسباب المحتملة مقاومة مفرطة أو إعدادات تسارع غير مناسبة أو تحرك الوصلة أو أعطال التغذية الراجعة أو ارتخاءً ميكانيكياً في مجموعة المحور Z.
راجع سجل الإنذارات ومعلومات خطأ التتبع حيثما توفرت. ويمكن للتغذية الراجعة ذات الحلقة المغلقة اكتشاف كثير من حالات اختلاف الموضع، لكن ذلك يعتمد على موقع التغذية الراجعة وتهيئة نظام التحكم.
قد لا يكتشف مشفر المحرك الحركة الواقعة بعد وصلة ميكانيكية منزلقة. قارن الحركة المطلوبة بقياس مستقل باستخدام مؤشر أو مرجع قياس معتمد.
افحص المثبتات والوصلات التي يمكن الوصول إليها وحالة التشحيم ومكونات الموازنة، وفقاً لإجراء الصيانة المحدد. وتجنب تغيير معلمات الضبط قبل تحديد وجود مقاومة ميكانيكية أو ارتخاء.
إذا هبط المحور Z عند تعطيل المحرك، فافحص نظام المكابح أو الموازنة وفقاً لتعليمات الشركة المصنّعة. أمّن التجميع قبل صيانته.
افحص اللوح ولوح الحماية أيضاً. فقد يؤدي فقدان التفريغ الهوائي أو تقوس اللوح أو تراكم الحطام أو تحرك لوح الحماية إلى تغيير سطح القطع مع بقاء إحداثيات الماكينة متسقة.
ميّز بين السلوك الساكن والسلوك المرتبط بالحمل من خلال فحوصات مضبوطة. فقد تُقاس الأداة بشكل صحيح وهي ثابتة، لكنها تنزلق أو تنحرف عند زيادة قوى القطع.
تحقق من الإصلاح باتباع التسلسل الذي أدى إلى العطل أصلاً
بعد معالجة السبب المحدد، استعد المعايرة والإزاحات وفقاً للإجراء المعتمد. وتجنب التعويض عن عطل لم يُحل بإضافة تصحيح عشوائي للمحور Z.
تحقق أولاً من قابلية التكرار باستخدام أداة ومرجع معروفين. ثم نفّذ عدة عمليات لتغيير الأدوات، بما فيها جيب المخزن المتأثر، مع التحقق من ثبات التثبيت واتساق القياس.
نفّذ اختباراً مضبوطاً على مادة مخصصة للاختبار باستخدام برنامج مُثبت. أدرج تسلسل تغيير الأداة الذي أدى إلى الشكوى، وقِس عمق الميزة الناتجة.
إذا كان العطل الأصلي قد ظهر بعد إعادة التشغيل أو استعادة الطاقة، فتحقق من سير العمل هذا بشكل منفصل وفقاً لإجراء الشركة المصنّعة. فنجاح دورة متواصلة لا يختبر هذه الحالة.
وثّق الخطأ المقاس قبل الإصلاح والسبب المحدد وأعمال التصحيح ونتائج التحقق. وأدرج الإعدادات ذات الصلة وتفاصيل المكونات لدعم مكالمات الصيانة المستقبلية.
للحصول على مساعدة خاصة بالماكينة، زوّد شركة Qingdao Zhongding Machinery Co., Ltd. بطراز الماكينة والرقم التسلسلي وتفاصيل وحدة التحكم وسجلات الإنذارات وأصغر برنامج قادر على إعادة إنتاج العطل.
يحافظ جهاز التوجيه CNC المزود بمبدّل أدوات أوتوماتيكي على عمق موثوق عندما يظل قياس الأدوات ومراجع الإحداثيات والتثبيت وموضع المحور متسقاً خلال دورة التشغيل الكاملة.
القاعدة العملية بسيطة: حدّد المرجع الذي تغير، وأصلح السبب، وتحقق من تسلسل العطل الأصلي قبل إعادة الماكينة إلى الإنتاج.