

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
لماذا تتسبب منشار الألواح CNC في تشقق حواف الألواح المغلفة؟
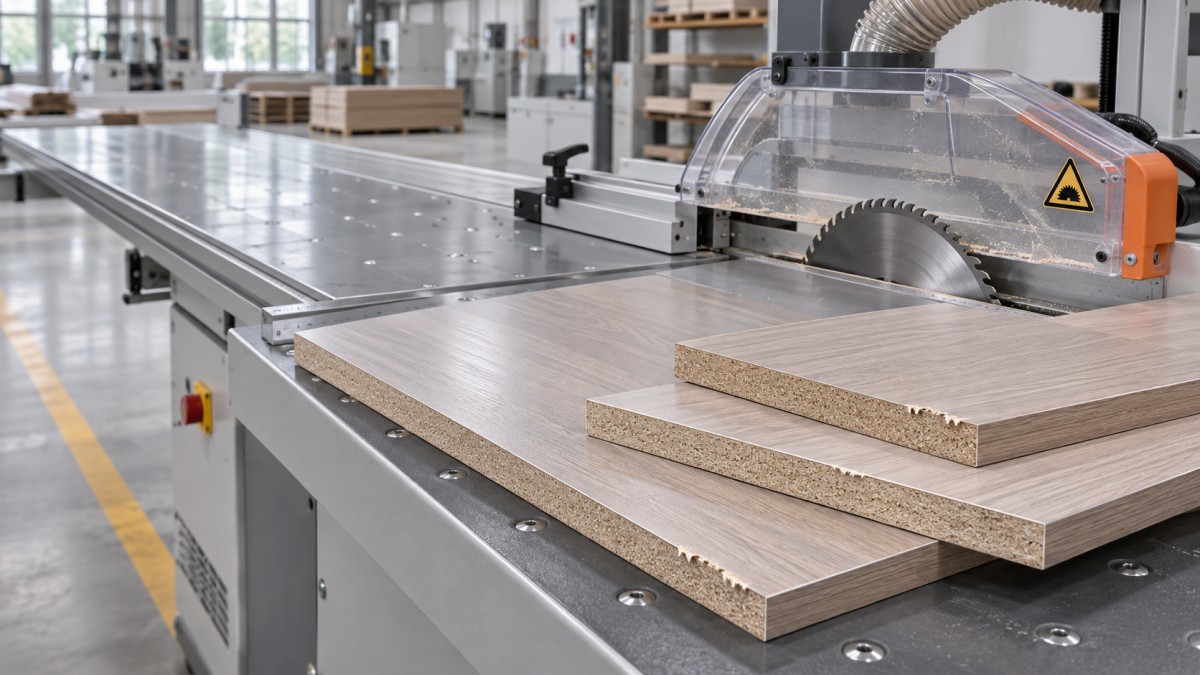
يمكن لمنشار الألواح CNC أن يتسبب في تشظّي حواف الألواح المصفحة عندما يكون نصل التخديد متآكلًا أو غير محاذٍ أو مضبوطًا على عمق غير صحيح أو غير مناسب للنصل الرئيسي. وقد يتسبب النصل الرئيسي غير الحاد، أو ضعف تثبيت اللوح، أو إعدادات التغذية غير المناسبة في أضرار مماثلة. يوفر موضع التشظّي ونمطه أولى المؤشرات: افحص وجهي اللوح وطول القطع بالكامل قبل تغيير الإعدادات.
في خط الإنتاج، قد تؤدي الحافة المتضررة إلى رفض المكونات أو الحاجة إلى أعمال تشطيب إضافية للحواف أو توقف الماكينة أثناء تقصي السبب. وأسرع طريقة لاستعادة القطع المتسق هي تحديد ما إذا كان العيب مرتبطًا بالنصل أو بالمادة أو بحالة معينة للماكينة، ثم تغيير متغير واحد في كل مرة.
ابدأ بفحص الحافة المتضررة
ضع علامة على الوجهين العلوي والسفلي لعينة قبل القطع. وحدد أيضًا الطرفين الأمامي والخلفي، وسجّل اتجاه اللوح على المنشار. تسهّل هذه العلامات البسيطة مقارنة العيوب بعد التعديل، ولا سيما عند قلب اللوح أو عندما لا يكون اتجاه القطع واضحًا من الجزء النهائي.
في الماكينات المزودة بوحدة تخديد، يقطع نصل التخديد عادةً أخدودًا ضحلًا في الطبقة السفلية للوح المصفح قبل مرور النصل الرئيسي. ويساعد ذلك على الحد من ميل النصل الرئيسي إلى تمزيق الطلاء عند جهة خروجه من المادة. تحقّق من اتجاه دوران النصل واتجاه القطع الفعليين على الماكينة قبل اعتماد موضع الوجه كقاعدة للتشخيص؛ فالوجه العلوي الظاهر ليس دائمًا هو نفسه وجه دخول النصل أو خروجه في جميع تصميمات المناشير.
يشير تركز الضرر على الوجه المخدّد إلى ضرورة فحص نصل التخديد ومحاذاته وعمقه أولًا. وقد يدل التشظّي على الوجهين على تآكل النصل الرئيسي أو تحرك اللوح أو وجود مشكلة في المادة. أما الحافة الخشنة التي تظهر عند نهاية القطع فقط، فقد تكون مرتبطة بالدعم أو التثبيت عند انفصال الجزء المتبقي. هذه مؤشرات أولية وليست تشخيصات قاطعة؛ فقد يؤدي تحرك حاجز التوجيه أو تلف اللوح إلى أنماط مضللة.
افحص وحدة التخديد قبل تعديل البرنامج
إذا كانت الماكينة مزودة بوحدة تخديد، فتحقّق من أنها مفعّلة، وتصل إلى الموضع المطلوب، وتعمل في الاتجاه الذي تحدده الشركة المصنّعة للماكينة. قد تترك وحدة التخديد غير النشطة السطح السفلي مكشوفًا، حتى إن بدا برنامج التحكم صحيحًا. لا تفترض أن جميع مناشير الألواح تستخدم ترتيب التخديد نفسه أو طريقة الضبط نفسها.
اعزل الماكينة واتخذ إجراءات تمنع إعادة تشغيلها على نحو غير متوقع قبل فتح الحواجز الواقية أو لمس الأنصال. انتظر حتى تتوقف جميع الأجزاء المتحركة، واتبع إجراء العزل والقفل الخاص بالمعدات، واستخدم حماية مناسبة لليدين عند التعامل مع أدوات القطع الحادة. اتبع إجراء الفحص والضبط الذي تحدده الشركة المصنّعة؛ ولا تمد يدك إلى منطقة القطع أثناء إجراء القطع التجريبي.
حالة النصل وتركيبه
افحص أسنان التخديد بحثًا عن أطراف مكسورة أو تآكل أو تراكم للراتنج أو أجزاء مفقودة أو متضررة. وقد تمنع الرواسب إجراء قطع نظيف حتى عندما لا تبدو الأسنان مكسورة بوضوح. نظّف أداة القطع أو استبدلها وفقًا لتعليمات مورّد النصل؛ وتجنب الطرق التي قد تتلف الأسنان أو تغيّر اتزان النصل.
تحقّق من نظافة النصل وأسطح التثبيت ومن استقراره في موضعه الصحيح. فقد تتسبب الملوثات بين الشفة والنصل في حدوث انحراف. وقد يُنتج النصل ذو الانحراف المفرط أخدودًا غير منتظم أو أضرارًا متناوبة على طول الحافة. قِس الانحراف بالطريقة وضمن الحدود التي تحددها الشركة المصنّعة للمعدات، بدلًا من الاكتفاء بالتقييم البصري. لا تواصل تشغيل الماكينة إذا كان النصل مرتخيًا أو متصدعًا أو متضررًا بأي شكل آخر.
المحاذاة والعرض والعمق
يجب أن يتطابق أخدود التخديد مع مسار النصل الرئيسي وأن يوفر خلوصًا كافيًا لعرض القطع الرئيسي. وقد يترك نصل التخديد غير المحاذي أحد جانبي الطبقة المصفحة دون دعم، حتى لو بدا الجانب الآخر نظيفًا. أجرِ قطعًا تجريبيًا في قطعة خردة ممثلة للمادة، وافحص الحافتين، واضبط وحدة التخديد وفقًا لإجراء الماكينة. وبحسب التصميم، قد يُضبط الموضع الجانبي ميكانيكيًا أو من خلال نظام التحكم.
يجب كذلك أن يتناسب عرض التخديد مع النصل الرئيسي. ففي أنصال التخديد القابلة للضبط أو المنقسمة، قد يعتمد العرض على تصميم أداة القطع وترتيب الفواصل؛ أما أنصال التخديد المخروطية، فقد يتغير عرض الأخدود الفعلي فيها مع تغير عمق القطع. استخدم طريقة الضبط المحددة وتحقق من الأخدود الناتج، بدلًا من افتراض أن القطع الأعمق أفضل دائمًا. فقد يترك العرض الزائد درجة ظاهرة أو أخدودًا أعرض من اللازم، بينما قد لا يوفر العرض غير الكافي حماية لكلا جانبي القطع الرئيسي.
اضبط العمق بحيث يكون كافيًا لاختراق الطبقة المصفحة السفلية والوصول قليلًا إلى القلب، ضمن إرشادات مورّد النصل والماكينة. وإذا لم يخترق الأخدود الطلاء بالكامل، فقد يستمر التشظّي. ويؤدي العمق الزائد إلى زيادة الحمل، وقد يؤثر في عرض الأخدود مع بعض أنواع الأنصال. أعد فحص المحاذاة والعرض بعد كل تغيير في العمق.
عندما يبدو أخدود التخديد سليمًا، افحص القطع الرئيسي
لا يستطيع نصل التخديد تعويض نصل رئيسي غير حاد أو متضرر أو غير ملائم للوح المصفح. افحص النصل الرئيسي بحثًا عن أسنان متآكلة أو مكسورة وتراكم للرواسب، ثم تحقّق من أسطح التثبيت والانحراف وفقًا للإجراء المحدد. قارن قطر النصل وقطر تجويفه وعرض القطع وهندسة الأسنان والسرعة المسموح بها بمتطلبات الماكينة والمادة. لا تستبدل النصل بآخر لمجرد أنه يناسب محور التثبيت.
قد يؤثر بروز النصل فوق اللوح في هندسة القطع وجودة الحافة. استخدم النطاق الذي توصي به الشركة المصنّعة للمنشار والنصل كنقطة بداية. قد يؤدي البروز الزائد أو غير الكافي إلى تغيير طريقة دخول الأسنان إلى المادة وخروجها منها؛ ويعتمد الضبط المناسب على النصل والماكينة. لا تُجرِ التعديلات إلا بعد تأمين الماكينة ووضع الحواجز وفقًا للمطلوب.
يؤثر معدل التغذية وسرعة عمود الدوران أيضًا في الحمل الواقع على كل سن. فقد تمزق التغذية السريعة جدًا الطبقة المصفحة أو تُجهد القطع، في حين قد يؤدي الجمع غير المناسب بين السرعة والتغذية إلى الاحتكاك أو الحرارة أو سوء تكوّن الرايش. تحقّق من مطابقة الإعدادات الفعلية لتوصيات مورّد أدوات القطع الخاصة باللوح والنصل. غيّر معدل التغذية على مراحل مضبوطة، مع تثبيت الإعدادات الأخرى، ثم قارن العينات. لا تتجاوز مطلقًا حد السرعة المدوّن على النصل أو حدود تشغيل الماكينة.
قد يستدعي برنامج القطع الإعدادات الاسمية الصحيحة، بينما تتصرف الماكينة على نحو مختلف تحت الحمل. استمع وراقب من موضع تشغيل آمن بحثًا عن اهتزاز غير معتاد أو تغير في صوت المحرك. إذا تعذر على المنشار الحفاظ على معدل التغذية أو السرعة المحددين، فافحص مجموعة الدفع وحالة النصل والمقاومة الميكانيكية قبل التعويض بمزيد من التعديلات البرمجية.
استبعد تحرك اللوح وضعف دعمه
حتى الأنصال الحادة والمحاذاة جيدًا قد تتسبب في تشظّي الحافة إذا ارتفع اللوح أو تحرك أو اهتز أثناء القطع. افحص عوارض الضغط والمشابك وأسطح الطاولة وأجهزة الدعم بحثًا عن تلف أو تلوث أو تشغيل غير صحيح. أزل الرايش والمخلفات السائبة التي قد تمنع استقرار اللوح على الطاولة، مع اتباع إجراءات التنظيف والعزل الخاصة بالماكينة.
تحقّق من تثبيت اللوح بشكل مستوٍ ومحاذاته مع سطح الإسناد المرجعي المطلوب. يجب أن تثبّت مجموعة الضغط اللوح بإحكام دون سحق سطحه، كما يجب أن تظل الأجزاء المتبقية مدعومة عند انتهاء القطع. وقد يرتبط العيب الذي يظهر أساسًا قرب نهاية المشوار بتحرك الجزء الصغير المتبقي بعيدًا عن النصل أو فقدانه الدعم. راجع تسلسل القطع وطريقة تثبيت الشغلة بدلًا من زيادة قوة التثبيت دون الرجوع إلى إعدادات الماكينة.
يضيف القطع التراكمي متغيرًا آخر. فقد تمنع الألواح المنحنية أو اختلاف ارتفاع الرصة أو وجود مخلفات محصورة أو تفاوت أبعاد الألواح توزيع الضغط بالتساوي. قارن قطع لوح واحد بالقطع المعتاد للرصة في ظروف أخرى مماثلة. إذا قُطع اللوح المفرد بنظافة، فافحص تحضير الرصة ونطاق ارتفاع التكديس المسموح به للماكينة قبل إعادة ضبط الأنصال.
ميّز بين عطل الماكينة ومشكلة المادة
افحص حواف اللوح غير المقطوع وأسطحه قبل إلقاء اللوم على المنشار. فقد يؤثر التصفيح الهش أو المتضرر، أو عدم اتساق الالتصاق، أو ارتخاء الطبقة السطحية، أو وجود فراغ قرب خط القطع في النتيجة. وقد يؤثر استواء اللوح وكثافة القلب أيضًا في ثبات اللوح وطريقة قطعه بالنصل.
أجرِ مقارنة باستخدام قطعة سليمة معروفة من المواصفات نفسها، إذا كانت متاحة. سجّل تعريف المادة وسماكتها واتجاه وجهها وما إذا كان العيب يتبع لوحًا أو دفعة بعينها. لا يثبت القطع النظيف في عينة واحدة أن جميع المواد الأخرى معيبة، لكن وجود فرق متكرر في ظروف القطع نفسها يُعد دليلًا مفيدًا لمزيد من التحقيق بالتعاون مع مورّد المادة.
تحقّق أيضًا مما إذا كانت الشكوى تتعلق بتشظٍّ أحدثه المنشار أم بضرر وقع لاحقًا. فقد تتسبب المناولة والتكديس ومعدات النقل والمعالجة اللاحقة في إتلاف حافة مقطوعة حديثًا. افحص عينة فور القطع، بعد إيقاف الماكينة والتأكد من إمكانية الوصول إليها بأمان، وقبل انتقالها إلى العملية التالية.
اجعل التصحيح قابلًا للتكرار
اتبع تسلسلًا تشخيصيًا قصيرًا بدلًا من تعديل جميع الإعدادات دفعة واحدة. حافظ أولًا على ظروف القطع الأصلية وافحص عينة. ثم عالج العطل الواضح، مثل سن متضرر أو وحدة تخديد غير مفعّلة، وأعد القطع. إذا تحسنت الحافة لكنها ظلت غير مقبولة، فانتقل إلى السبب المحتمل التالي مع تسجيل التغيير.
- سجّل مواصفات اللوح واتجاه الوجه وتعريف النصل وإعدادات التخديد ومعدل التغذية وسرعة عمود الدوران ونمط القطع.
- افحص العيب على الجانبين وعلى طول القطع بالكامل. دوّن ما إذا كان يظهر على حافة واحدة أو الحافتين أو عند البداية أو النهاية فقط.
- بعد عزل الماكينة، افحص أدوات القطع والتثبيت ومحاذاة التخديد ومكونات الدعم بالترتيب الذي توحي به الأعراض.
- أعد تركيب الحواجز، وأبعد الأفراد عن منطقة القطع، وأجرِ قطعًا تجريبيًا مضبوطًا باستخدام إجراء التشغيل المعتاد للماكينة.
- قارن العينة الجديدة بالأصلية وسجّل الإعداد الذي تم تغييره. كرر الخطوات عند الحاجة فقط.
تحقّق من النتيجة باستخدام اللوح الفعلي واتجاه القطع وترتيب الإنتاج الذي أدى إلى الشكوى. فقد لا تمثل تجربة قطع لوح مفرد نظيفة عملية قطع الألواح المكدسة، وقد لا يكشف قطع تشذيب قصير مشكلة دعم طرف لوح طويل. افحص المكوّن النهائي وحافة الجزء المتبقي المجاور أيضًا؛ فقد يؤثر انحراف التخديد في الجانبين بشكل مختلف.
إذا تعذّر الحفاظ على المحاذاة، أو ظل الانحراف المقاس خارج حدود الشركة المصنّعة بعد فحص أدوات القطع وأسطح التثبيت، أو استمر الاهتزاز مع استخدام أدوات مناسبة، فتوقف عن التعامل مع المشكلة على أنها مجرد ضبط لمعايير القطع. فقد تحتاج مجموعة التخديد أو محور النصل أو المحامل أو الموجّهات أو أنظمة الدفع إلى الفحص وفقًا لإجراء الصيانة الخاص بالشركة المصنّعة للمعدات. سجّل الملاحظات والقياسات للمساعدة على فصل العطل الميكانيكي عن متغيرات النصل والمادة.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.