

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيف تقطع منشار الألواح الأوتوماتيكي رزم الألواح؟
تقطع ماكينة المنشار الأوتوماتيكية للألواح رزمةً من الألواح بوضع الصفائح بمحاذاة حاجز مرجعي، وتثبيتها بإحكام تحت عارضة ضغط، ثم تمرير شفرة دائرية تعمل بالطاقة عبر الرزمة على طول مسار مبرمج. بعد كل عملية قطع، يدفع دافع متحكم به أو نظام تحديد موضع آخر المادة إلى البُعد التالي. وتتكرر الدورة حتى تُقطع الشرائح أو الأجزاء المطلوبة.
لا تصبح الألواح دقيقة لمجرد قطعها معًا. يجب محاذاة حوافها، والحفاظ على ثبات الرزمة تحت المشبك، واختيار شفرة مناسبة للمادة وإجمالي ارتفاع القطع. كما تحتاج الماكينة إلى طول قطع قابل للاستخدام وبروز للشفرة يكفيان للعمل.
من رزمة صفائح إلى ألواح جاهزة
تتكون المنشارة الأفقية ذات العارضة عادةً من طاولة دعم مسطحة، وحاجز خلفي أو نظام تحديد موضع، ووسط ضغط، وعربة منشار تتحرك عبر خط القطع. تغذي بعض الماكينات الصفائح من الخلف باستخدام معدات آلية، بينما تُحمّل أخرى من الأمام. تختلف التفاصيل، لكن تسلسل القطع يتبع المبدأ نفسه: تحديد مرجع، وتثبيت المادة، وتمرير الشفرة خلالها.
أولًا، توضع الألواح في رزمة مع محاذاة حوافها المرجعية. وتستقر الصفائح النظيفة والمسطحة بعضها بجانب بعض بانتظام أكبر من الصفائح المقوسة أو المغطاة بالحطام. إذا تجاوزت إحدى الألواح بقية الألواح عند الحافة المرجعية، فلن تنتج الحركة المبرمجة نفسها عرض الجزء نفسه من كل طبقة.
يحدد برنامج القطع الأبعاد وترتيب عمليات القطع. ويحرك نظام تحديد الموضع الرزمة بالنسبة إلى خط المنشار، وغالبًا ما يمسك بحافتها الخلفية أو يدفعها. وعندما تصل الرزمة إلى الموضع المستهدف، تهبط عارضة الضغط وتثبت الألواح على الطاولة. وترتفع شفرة دائرية عبر الطاولة وتتحرك على عربة عبر عرض الرزمة. بعد القطع، تعود العربة وتحرر العارضة عندما يسمح تسلسل الماكينة بذلك.
في سلسلة من القطوع المتوازية، تتقدم الرزمة المتبقية وتتكرر الدورة. ويتطلب إنتاج أجزاء مستطيلة عادةً تغيير الاتجاه: إذ تُدار الشرائح الناتجة عن مجموعة القطوع الأولى ويُعاد تحديد موضعها لإجراء القطع العرضي. وتتضمن بعض خطوط الإنتاج الآلية معدات للتعامل مع هذا النقل، بينما تتطلب خطوط أخرى مناولة يدوية بين مراحل القطع.
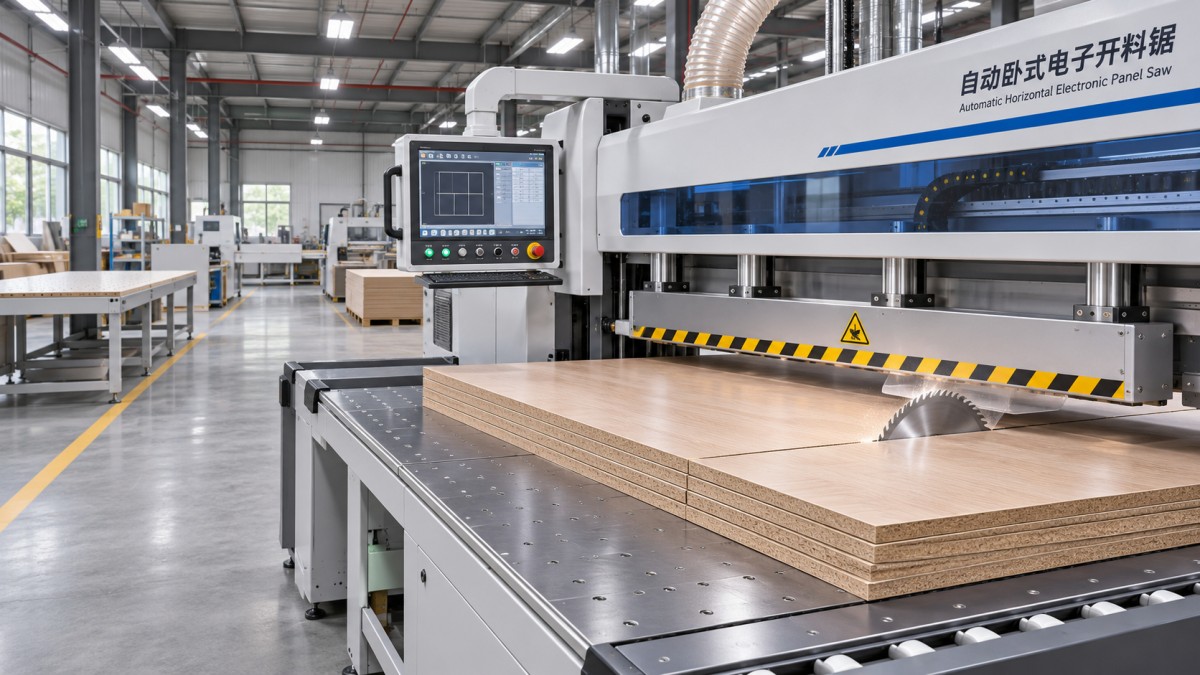
يشير البُعد المبرمج إلى العلاقة بين مرجع تحديد الموضع وخط القطع. وتزيل سماكة الشفرة شريطًا من المادة يُسمى عرض القطع (Kerf)، لذا يجب أن يراعي نمط القطع هذا الفقد. وإلا فقد تؤدي مجموعة أبعاد تبدو ملائمة للوح الأصلي إلى جعل القطعة الأخيرة أصغر من الحجم المطلوب.
كيفية الحفاظ على محاذاة الرزمة أثناء القطع
تمنع عارضة الضغط الصفائح من الارتفاع أو الانزلاق أثناء مرور الشفرة خلالها. ويجب أن تكون قوة الضغط كافية لتثبيت الرزمة بأكملها بإحكام دون إتلاف الأسطح الحساسة. فالقوة غير الكافية تسمح للطبقات بالتحرك بعضها بالنسبة إلى بعض، بينما قد يؤدي الضغط المفرط أو غير المتساوي إلى ترك علامات على سطح زخرفي أو إلى جعل الرزمة المشوهة تتخذ شكل الطاولة مؤقتًا، ثم ترتد إلى شكلها السابق بعد تحريرها.
ولا تقل أهمية الدعم على امتداد الطاولة. فإذا امتد لوح كبير خارج الطاولة من دون دعم كافٍ، فقد يسحب وزنه الرزمة من موضعها أو يتسبب في ترهل الجزء المقطوع عند انفصاله. وتقلل طاولات الطفو الهوائي أو بكرات الدعم الجهد اللازم لتحريك الألواح الكبيرة، لكنها لا تغني عن التثبيت أثناء القطع.
تستحق الحواف المرجعية الاهتمام قبل أول عملية قطع مبرمجة. فالحواف الأصلية للوح ليست مناسبة دائمًا للاستخدام كحواف مرجعية نهائية، لا سيما إذا تعرضت الصفائح للتلف أثناء المناولة أو لم تكن متعامدة. ويمكن لعملية قطع تشذيب أن تنشئ حافة نظيفة، لكن ترتيب العمليات مهم: إذ تعتمد الأبعاد اللاحقة على الحافة التي توضع بمحاذاة الحاجز. وإذا دارت الرزمة لإجراء القطع العرضي، فقد ينتقل خطأ المرجع الأول إلى العملية التالية.
يؤدي تكديس صفائح بأحجام مختلفة إلى تعقيد تحديد الموضع. فقد لا يلامس الدافع الخلفي سوى الصفائح الأطول، ما لم تُرتب الرزمة بحيث تصطف جميع الحواف ذات الصلة على نحو متسق. كما يمكن للفجوات بين الطبقات، أو القصاصات السائبة، أو الغبار العالق على الطاولة أن يغير طريقة استقرار الرزمة تحت الضغط.
حركة الشفرة وارتفاع القطع وسعة الرزمة
تقطع الشفرة الرئيسية جميع الطبقات في تمريرة واحدة. وتزيل أسنانها المادة أثناء تحرك العربة، بينما يزيل نظام الاستخلاص الرقائق والغبار من منطقة القطع. ويؤثر قطر الشفرة وبروزها وشكل أسنانها وحالتها جميعًا في النتيجة. فقد تزيد الشفرة غير الحادة أو ذات تصميم الأسنان غير المناسب مقاومة القطع وتترك حوافًا خشنة أو متكسرة.
أقصى ارتفاع للقطع هو إجمالي السماكة التي صُمم المنشار لقطعها في ظل ظروف محددة، وليس سماكة كل صفيحة على حدة. فإذا رُصت عدة ألواح، يجب جمع سماكاتها. ويجب أيضًا أن يكون هذا الإجمالي ضمن سعة التثبيت في الماكينة والحيز المتاح أسفل عارضة الضغط.
لا يكفي تصنيف الارتفاع وحده لتحديد رزمة مناسبة لكل مادة. فالألواح الكثيفة أو الكاشطة تفرض متطلبات تختلف عن الألواح الأخف، والأسطح المصفحة أقل تحمّلًا للتشظي. ويؤثر اختيار الشفرة وسرعة تغذية العربة ومتطلبات جودة القطع في ارتفاع الرزمة العملي. وقد تستوعب الماكينة فعليًا رزمة أعلى، لكنها قد تنتج حافة أنظف أو تقلل الإجهاد على القطع عند استخدام عدد أقل من الصفائح.
طول القطع حد منفصل: فهو يحدد المسافة التي يمكن أن تقطعها الشفرة، بينما يحدد مشوار نظام تحديد الموضع الأبعاد التي يمكن ضبطها في اتجاه التغذية. ولا ينبغي الخلط بين أي من القيمتين وارتفاع الرزمة. ويجب مراعاة الأبعاد القصوى للصفائح الواردة واتجاه القطع المقصود وحجم الأجزاء النهائية عند تفسير مواصفات الماكينة.
لماذا تُستخدم شفرة التخديد
تتضمن العديد من المناشير شفرة تخديد صغيرة أمام الشفرة الرئيسية. وتُجري قطعًا ضحلًا في الجانب السفلي من الرزمة قبل وصول الشفرة الرئيسية إلى المادة، ما يقلل التهشم في المواضع التي قد ترفع فيها أسنان الشفرة الرئيسية الألياف أو تتلف الطلاء. ويكتسب ذلك أهمية خاصة عند معالجة الألواح المغطاة بالميلامين أو غيرها من الألواح المصفحة.
يجب محاذاة قطع التخديد مع الشفرة الرئيسية وضبطه على عرض وعمق مناسبين. وقد تترك شفرة التخديد سيئة المحاذاة درجةً ظاهرة أو علامة أعرض على الجانب السفلي. وهي تعالج السطح الذي تلامسه، لكنها لا تمنع تلقائيًا التلف عند كل سطح تماس بين الصفائح المكدسة. وتفيد القطوع التجريبية في المادة المقصودة في تقييم الرزمة كاملة.
قراءة القطع: أسباب الأخطاء
يشير الخطأ البُعدي المشترك بين جميع الطبقات إلى سبب مختلف عن الخطأ الذي يتفاوت عبر الرزمة. فإذا كانت جميع القطع أعرض أو أضيق باستمرار، فينبغي التحقق من البُعد المبرمج أو بدل عرض القطع أو مرجع تحديد الموضع أو معايرة الماكينة. أما إذا اختلفت الطبقتان العلوية والسفلية، فيصبح تحرك الطبقات داخل الرزمة أو عدم تساوي ضغط التثبيت أو انحراف الشفرة أكثر ارتباطًا بالمشكلة.
قد ينتج القطع المستقيم لكنه غير المتعامد عن عدم تعامد الحافة المرجعية قبل القطع. وقد يدل أيضًا على أن الرزمة لم تستقر بصورة متسقة بمحاذاة مرجع تحديد الموضع. وقد يخفي قياس زاوية واحدة المشكلة؛ إذ يعطي قياس الأبعاد عند الطرفين ومقارنة القطع بالحافة المرجعية المقصودة صورة أوضح.
تتطلب عيوب الحواف التمييز بالطريقة نفسها. فقد يشير التشظي على الجانب السفلي لصفيحة واحدة إلى مشكلة في إعداد شفرة التخديد. وقد تشير الخشونة على امتداد حافة القطع إلى شفرة رئيسية متآكلة أو غير مناسبة، أو إلى معدل تغذية لا يلائم المادة. وقد تنشأ العلامات المحصورة على السطح العلوي من ملامسة عارضة الضغط أو من انحشار حطام بين العارضة واللوح. فالعيب المرئي نقطة بداية للتشخيص، وليس دليلًا قاطعًا على سبب واحد.
تُضيف الأجزاء الصغيرة تعقيدًا آخر. فكلما ضاق الشريط المتبقي، تقل المساحة التي يمكن للمشبك تثبيتها، وقد يقل دعم القطعة المقطوعة. لذلك تكتسب مواصفات الماكينة المتعلقة بالحد الأدنى لعرض القطع ومناولة الأجزاء أهمية إلى جانب الحجم الأقصى للوح. ولا يثبت نجاح قطع لوح كبير إمكانية معالجة كل قصاصة ضيقة بالطريقة نفسها.
اختيار رزمة عملية بحسب المادة
تُعد رزمة من الصفائح المتطابقة ذات السماكة والاستواء والتشطيب السطحي المتشابه نقطة بداية مناسبة. قِس الارتفاع الفعلي للرزمة بأكملها، بما في ذلك أي تفاوت بين الألواح، والتزم بحدود الماكينة والشفرة. وينبغي أن تلامس الصفائح الطاولة وبعضها بعضًا بالتساوي، مع محاذاة حوافها المرجعية.
بعد ذلك، قيّم قطعة تجريبية ممثلة للعمل. قِس الأجزاء المقطوعة من أعلى الرزمة وأسفلها، وافحص الوجهين وقارن الحافة على امتداد طولها بالكامل. إذا كانت الأبعاد متسقة لكن طبقة التصفيح تتشظى، فقد لا يعالج تغيير ارتفاع الرزمة وحده حالة الشفرة أو محاذاة شفرة التخديد. وإذا كانت طبقة واحدة فقط خارج موضعها، فتحقق من كيفية محاذاة الصفائح وتثبيتها قبل تغيير البرنامج.
في الإنتاج المتنوع، اترك مساحة للصفائح الأكبر والقطوع الأطول، وكذلك لمناولة الأجزاء بعد فصلها. فحتى المنشار الذي يفي بمتطلبات الارتفاع الاسمية يحتاج إلى دعم مناسب عند التغذية والإخراج، واستخلاص كافٍ، وتسلسل قطع ملائم للألواح التي تُعالج. والسعة الأكثر فائدة هي ارتفاع الرزمة الذي يحقق جودة الحواف والأبعاد المطلوبة في المادة الفعلية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.