


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
منشار CNC مقابل منشار العارضة: أي طريقة قطع تناسب طلبات الألواح عالية التنوع؟
بالنسبة لإنتاج الألواح عالي التنوع، تتحدد طريقة القطع الأفضل عادةً بحسب مدى تكرار تغيّر نمط القطع، ومقدار تنوع المواد التي يجب التعامل معها، وما إذا كانت الورشة تحتاج إلى تحسين على مستوى كل طلب على حدة. يظل من الصعب التفوق على منشار العارضة عندما تُشغَّل أجزاء خزائن متشابهة أو ألواح قياسية في دفعات متكررة. ويصبح منشار CNC أكثر جاذبية عندما يتغير تكوين الطلبات على مدار اليوم، وتتضمن الأجزاء أشكالاً غير منتظمة أو فتحات مفرغة، ويبدأ التخطيط اليدوي المتكرر في استهلاك وقت إنتاج كبير.
الخطأ الشائع هو مقارنة سرعة التغذية أو عدد الألواح لكل وردية فقط. هذه المقارنة ترجّح منشار العارضة في كثير من بيئات الإنتاج المستقرة، لكنها لا تُظهر تكلفة الانتظار، وإعادة البرمجة، والفرز، وإعادة التصنيع، أو نقل العمل إلى آلة ثانية للعمليات غير المستطيلة. ينبغي للمقيّمين التقنيين تقييم المسار الكامل من الطلب الوارد إلى الأجزاء الموسومة بشكل صحيح والجاهزة للعملية التالية.
العمل عالي التنوع يغيّر معنى «الكفاءة»
قد تعالج عملية ألواح عالية التنوع تركيبة مختلفة من سماكات الألواح، والتشطيبات الزخرفية، واتجاهات العروق، وأبعاد الخزائن، وأنماط تجهيزات المعادن، وكميات الطلبات كل يوم. قد يتكون أحد الطلبات من دفعة صغيرة من خزائن ملابس مخصصة؛ وقد يشمل الطلب التالي مكونات أثاث مكتبي، أو خزائن خدمات، أو ألواح بديلة. يمكن أن يكون حجم الدفعة منخفضاً حتى عندما يكون إجمالي حجم الألواح اليومي كبيراً.
في هذه البيئة، ترتبط الكفاءة بدرجة أقل بالحفاظ على دورة قطع طويلة متواصلة، وبدرجة أكبر بتقليل الاحتكاك بين الطلبات. يجب أن تستوعب طريقة القطع التغييرات المتكررة دون خلق أعمال إعداد مفرطة أو زيادة احتمال وصول البرنامج أو المادة أو الاتجاه أو الملصق الخاطئ إلى الإنتاج.
صُمم منشار العارضة حول تدفق منضبط: تُحمّل الألواح، وتُثبت بالمشابك، وتُقطع وفق نمط محسّن، وتُدفع عبر تسلسل مضبوط من القطوع الطولية والعرضية. وبالنسبة للمكونات المستطيلة المصنوعة من المواد اللوحية، تظل هذه طريقة عالية الإنتاجية. عندما تكون الطلبات ذات أبعاد متكررة ويمكن لجدول الإنتاج تجميع المواد المتشابهة، غالباً ما تكون إنتاجية منشار العارضة ممتازة.
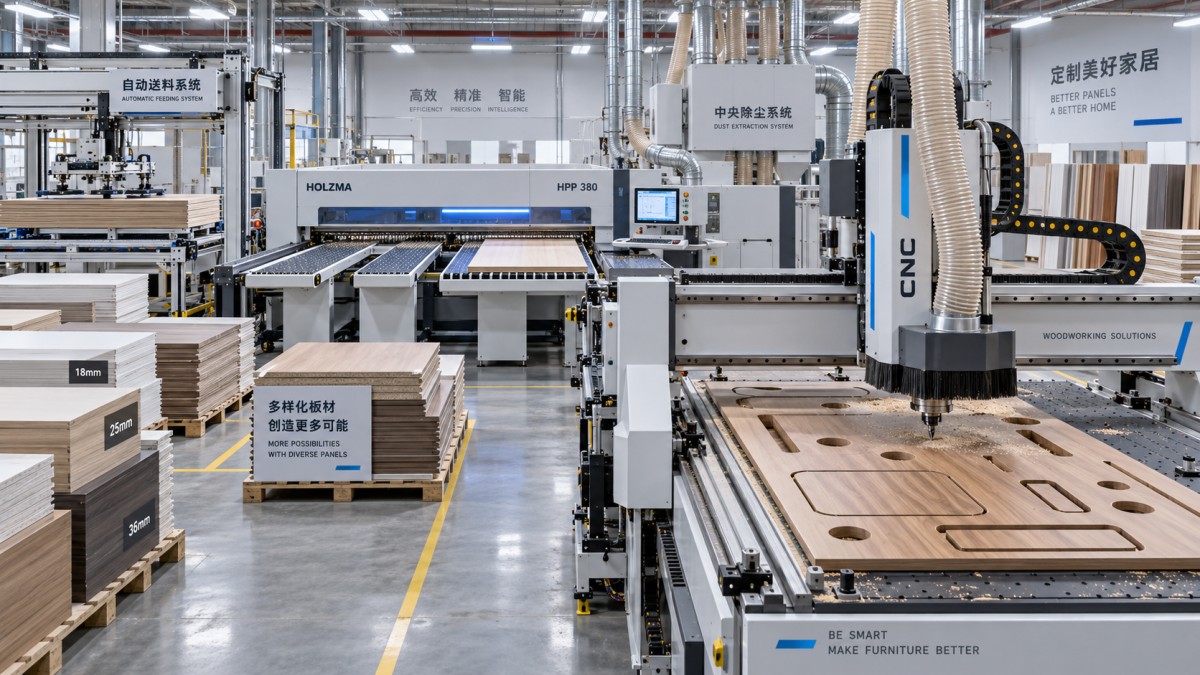
يعمل منشار CNC، بما في ذلك المعدات التي يُشار إليها عادةً في عمليات البحث باسم scie cnc، وفق منطق إنتاج مختلف. فهو يستبدل جزءاً من إنتاجية القطع المستقيم الخالصة بالمرونة. ويمكن للآلة قطع الأجزاء المشكلة، وتشغيل الفتحات المفرغة، ومعالجة أنماط الثقب، والتكيف مع هندسة كل جزء ضمن سير العمل المبرمج نفسه، تبعاً لتكوينها. وتكتسب هذه القدرة الأوسع أهمية عندما يجعل مزيج الطلبات تنسيق مراحل القطع والتشغيل المنفصلة أمراً صعباً.
الحالات التي لا يزال فيها منشار العارضة الخيار الأقوى
إن اختيار منشار عارضة للعمل عالي التنوع ليس تنازلاً تلقائياً. فقد يكون الاستثمار الأكثر جدوى عندما يكون «التنوع» في معظمه اختلافاً في الأبعاد بدلاً من اختلاف في متطلبات العمليات. قد تظل الورشة التي تصنع العديد من أحجام الخزائن المختلفة مناسبة بقوة لمنشار العارضة إذا كانت جميع الأجزاء تقريباً مستطيلة، وكانت مواد الألواح موحدة بشكل معقول، وكان الثقب اللاحق أو معالجة الحواف منظماً بالفعل حول الأجزاء الموسومة.
تميل مناشير العارضة إلى الملاءمة الجيدة عندما تتمكن العملية من القيام بما يلي:
- دمج الطلبات في دفعات قطع قائمة على نوع المادة دون تأخير التسليم.
- استخدام أنماط قطع قابلة للتكرار لحصة كبيرة من الإنتاج.
- الحفاظ على غالبية الأجزاء مستطيلة وخالية من الفتحات الداخلية.
- الحفاظ على عملية واضحة لوضع الملصقات وفرز الأجزاء بعد القطع.
- إرسال الألواح إلى مراكز تشغيل CNC مخصصة فقط عند الحاجة إلى عمليات ثانوية.
في هذا الإعداد، يؤدي منشار العارضة الدور الذي صُنع من أجله: تحويل المواد اللوحية إلى حجم كبير من القطع الخام المربعة ذات الأبعاد الدقيقة مع وقت قطع منخفض لكل جزء. وتتضح نقاط قوته بشكل خاص عندما تُناول الألواح تلقائياً ويقلل برنامج قائمة القطع من هدر القصاصات وحسابات المشغل. كما يسهل تبرير استخدام الآلة عندما يتوفر في مركز تشغيل منفصل طاقة استيعابية للثقوب والأخاديد والمكونات المشكلة.
ومع ذلك، فإن معدل القطع المرتفع لا يلغي الحاجة إلى النظر في تدفق المواد. فقد ينتج منشار العارضة عدداً كبيراً من الأجزاء بسرعة، لكن يجب تحديد هذه الأجزاء، وتكديسها، وحمايتها، وتسليمها إلى العملية اللاحقة الصحيحة. ومع ازدياد تنوع الطلبات، يمكن أن يصبح عبء الفرز مصدراً أكبر للأخطاء من عملية القطع نفسها.
متى يحقق القطع باستخدام CNC قيمة أكبر من دورة منشار أسرع
يكتسب حل القطع باستخدام CNC مكانه عندما تُعطّل الورشة تدفق منشار العارضة المعتاد بشكل متكرر. يحدث هذا غالباً عندما يكون القطع المستطيل مجرد الخطوة الأولى ثم تحتاج الألواح إلى تفريز، أو فتحات داخلية، أو تخديد، أو ثقب، أو تشكيل محيطي، أو تشغيل مرتبط بتركيب التجهيزات. قد يكون نقل الأجزاء المكتملة جزئياً بين الآلات عملياً للإنتاج المنتظم، لكنه يصبح أقل جاذبية عندما تكون لكل دفعة متطلباتها الخاصة.
فكّر في طلب نموذجي لأثاث مخصص يتضمن ألواحاً جانبية، وأبواباً، ورفوفاً، وألواحاً طرفية، وأجزاء منحنية، وفتحات للكابلات، وألواحاً ذات نمط ثقب مختلف. يستطيع منشار العارضة إنتاج العديد من القطع المستطيلة بكفاءة، لكن يظل العمل بحاجة إلى تنظيم حول عمليات تسليم متعددة. يجب أن يضمن فريق الإنتاج قطع كل لوح بشكل صحيح قبل التشغيل، والحفاظ على اتجاه العروق، واختيار البرنامج الصحيح لاحقاً. يمكن لحل CNC تقليل عمليات التسليم هذه عبر معالجة جزء أكبر من تعريف القطعة في عملية مضبوطة واحدة.
وهذا لا يعني أن كل مصنع عالي التنوع ينبغي أن يستبدل منشار العارضة بموجّه CNC أو نظام معالجة ألواح CNC. فالقطع باستخدام CNC يفرض عادةً قيوده الخاصة: تغيير الأدوات، ووقت التفريز، ومتطلبات التثبيت، وأداء التفريغ، وإدارة الأدوات، واستراتيجية التعشيش، واحتمال بطء معالجة الألواح للأجزاء المستطيلة البسيطة. تظهر الفائدة عندما تزيل هذه القدرات الإضافية خسائر أكبر في مواضع أخرى من سير العمل.
لا تخلط بين عائد التعشيش وكفاءة المواد الإجمالية
غالباً ما يُعرض التعشيش كحجة حاسمة لصالح القطع باستخدام CNC، خاصةً للأشكال المتغيرة. ويمكنه تحسين الاستفادة عندما لا يمكن ترتيب الأجزاء في أنماط قطع منشار مستقيمة، أو عندما تكون قيمة إعادة استخدام القصاصات منخفضة، أو عندما يتضمن الطلب العديد من المكونات الصغيرة وغير المنتظمة. ومع ذلك، فإن أفضل نسبة تعشيش على الشاشة ليست تلقائياً أفضل نتيجة للمصنع.
ينبغي أن يشمل التقييم التقني التكلفة العملية لخطة التعشيش. فقد تزيد المخططات شديدة التراص من مسافة التفريز، أو تنتج بقايا صغيرة غير مستقرة، أو تعقد التفريغ، أو تتطلب مزيداً من الجسور والتنظيف. وقد تنشئ أيضاً تسلسلات للأجزاء غير ملائمة لتلصيق الحواف أو الثقب أو التجميع. يمكن أن يكون العائد النظري الأقل قليلاً هو خيار الإنتاج الأفضل عندما ينتج عنه تداول أنظف للأجزاء وانقطاعات أقل.
ينطوي تحسين منشار العارضة على قيد مماثل. إذ يمكنه تقليل فاقد التشذيب في الألواح المستطيلة، لكن النتيجة تعتمد على إمكانية تخزين القصاصات المخطط لها، والتعرف عليها، واستخدامها لاحقاً فعلياً. وقد تحقق الورشة التي تتراكم لديها بقايا غير منتظمة دون نظام منضبط لإعادة الاستخدام فائدة فعلية أقل مما يشير إليه تقرير التحسين الخاص بها.
لذلك، فإن الحساب ذي الصلة أوسع نطاقاً: العائد القابل للاستخدام لكل لوح، والعمالة المنفقة في التعامل مع البقايا، ومخاطر التلف أو الخلط، واحتمال استهلاك المواد المتبقية في الطلبات المستقبلية. ولا ينبغي اختيار أي من الطريقتين بناءً على عائد المواد وحده.
الدقة مسألة نظام وليست رقماً في كتيب الآلة
يمكن لكل من مناشير العارضة وآلات CNC إنتاج أجزاء ألواح دقيقة عند تركيبها وصيانتها وبرمجتها وتشغيلها على النحو الصحيح. وفي الأعمال عالية التنوع، غالباً ما تكون قابلية التكرار عبر الطلبات المتغيرة أهم من دقة التموضع المعلنة للآلة. فقد تستمر آلة ذات قدرة تقنية في إنتاج تجميعات رديئة إذا كانت مراجع الألواح غير متسقة، أو إذا كانت البرامج تُنشأ من بيانات تصميم غير مكتملة، أو إذا كان المشغلون يعوضون الأبعاد الخاطئة خارج سير العمل المضبوط.
مع منشار العارضة، ركّز على التربيع، والتموضع المتكرر للمحدد، وجودة القطع عبر نطاق المواد، واستقرار دعم اللوح أثناء القطع. وتستحق السيطرة على التقطيع اهتماماً خاصاً عند العمل بألواح مطلية أو ألواح مكسوة بالقشرة أو أسطح زخرفية. تؤثر ترتيبات شفرة التخديد، واختيار الشفرة، وإعدادات الضغط، وحالة المادة جميعها في جودة الحافة.
مع نظام القطع CNC، تحقق من أكثر من تموضع المحاور. افحص حالة وسعة مناطق التفريغ، وإدارة لوح التضحية، وملاءمة الأدوات، واستخراج الرقائق، وتموضع الألواح، وسلوك الأجزاء الصغيرة أثناء التشغيل. قد يفشل برنامج يبدو صحيحاً في الإنتاج إذا لم يكن تثبيت قطعة العمل كافياً لشكل الجزء أو سطح اللوح أو حمل التشغيل.
بالنسبة لأي من الخيارين، اطلب من الموردين عرض ملفات إنتاج تمثيلية باستخدام أنواع المواد وعائلات الأجزاء التي تخلق أكبر قدر من الصعوبة في التطبيق المقترح. لن يكشف عرض يعتمد فقط على مستطيلات ميلامين كاملة الحجم الكثير عن مزيج إنتاج يتضمن شرائح ضيقة، أو ألواحاً صغيرة، أو فتحات مفرزة، أو أسطحاً عالية اللمعان، أو مكونات حساسة لاتجاه العروق.
ينبغي قياس التبديل من آخر جزء سليم إلى الجزء السليم التالي
غالباً ما يصف وقت الإعداد المنشور جزءاً فقط من عملية التبديل الفعلية. بالنسبة لمنشار العارضة، قد يشمل الانتقال العملي تحميل المواد، واختيار برنامج المنشار، وإعداد الملصقات، وقرارات القصاصات، وإخلاء التكديس، وتأكيد المشغل أن الدفعة التالية منظمة بشكل صحيح. وبالنسبة للقطع باستخدام CNC، قد يشمل إعداد الأدوات، وتكوين التفريغ، وفحص لوح التضحية، وإنشاء التعشيش، وتموضع المواد، والتحقق من أول قطعة.
السؤال الصحيح ليس أي آلة لديها خطوات إعداد أقل بصورة منفصلة. بل هو مدى موثوقية قدرة المصنع على إتمام تلك الخطوات عندما يتغير الجدول عدة مرات يومياً. يكافئ الإنتاج عالي التنوع الأساليب التي تجعل من الصعب معالجة الجزء الخاطئ، أو استخدام اللوح الخاطئ، أو فقدان الصلة بين الطلب الرقمي والمكون المادي.
يُعد تكامل البرمجيات محورياً هنا. فقد يتعامل منشار عارضة مقترن بإنشاء قوي لقوائم القطع وملصقات الباركود وتتبع الأجزاء في المراحل اللاحقة مع تدفق طلبات متنوع بشكل أفضل بكثير من آلة CNC معزولة. وعلى العكس، قد يقلل نظام CNC المتصل مباشرة ببيانات التصميم والإنتاج من أخطاء التفسير وإعادة الإدخال التي تنشأ عند مرور الطلب نفسه عبر برامج قطع وتشغيل منفصلة.
إطار عملي لاتخاذ القرار للمقيّمين التقنيين
بدلاً من البدء بفئة آلة، ابدأ بعينة تمثيلية من الطلبات. اختر أعمالاً تعكس الطرف الصعب من المزيج المعتاد: تشغيلات قصيرة، ومواد متعددة، وأبعاد غير معتادة، وقطع مشكلة، وتشغيل داخلي، ومتطلبات تسليم صارمة. حدّد مسار كل جزء من صرف اللوح مروراً بالقطع والتشغيل وتلصيق الحواف والتجميع.
ثم قارن بين الطريقتين في ضوء خسائر الإنتاج التي تحدث فعلياً:
- كم مرة يحتاج اللوح إلى المناولة قبل أن يصبح جاهزاً للعملية التالية؟
- كم مرة يتعين على المشغلين فرز الأجزاء أو إعادة وضع الملصقات عليها أو البحث عنها بعد القطع؟
- أي الأجزاء تتطلب آلة ثانية بعد المعالجة بمنشار العارضة؟
- كم طلباً يتأخر لأنه لا يمكن تجميعه بكفاءة؟
- ما أنواع المواد والأجزاء التي تنطوي على أعلى مخاطر رفض؟
- هل يستطيع المشغلون المتاحون الحفاظ على الانضباط المطلوب في البرمجة والأدوات والصيانة للطريقة المختارة؟
هناك أيضاً حل هجين مشروع. يستفيد العديد من مصنعي الأثاث من الاحتفاظ بمنشار عارضة للمكونات المستطيلة المتكررة مع استخدام معالجة CNC للأجزاء المخصصة أو المشكلة أو كثيفة التشغيل. ويمكن لهذا النهج الحفاظ على إنتاجية عالية في الأعمال المباشرة، مع منع الطلبات المعقدة من تعطيل تدفق القطع الرئيسي. وهو يتطلب جدولة مدروسة وتحكماً في البيانات، لكنه قد يلائم شركة يمتد مزيج طلباتها بين الإنتاج القياسي والمخصص.
بالنسبة لعملية يغلب عليها التنوع العالي، ينبغي أن يفضّل القرار الطريقة التي تقلل تعقيد الطلب الإجمالي، وليس ببساطة الثواني اللازمة لقطع لوح. اختر منشار العارضة عندما تظل الأجزاء مستطيلة إلى حد كبير ويستطيع المصنع تجميعها ووضع ملصقات عليها وتوجيهها بانضباط. وفضّل القطع باستخدام CNC عندما تكون الهندسة المتغيرة والتشغيل المتكامل مصدرين متكررين للتأخير والمناولة والخطأ. الخيار الأنسب هو الآلة التي تترك للعملية التالية الجزء الصحيح، بالحالة الصحيحة، وفي الوقت الصحيح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.