


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
آلة حفر CNC لألواح الخزائن: متى تختار متعددة المغازل مقابل مغزل واحد + ATC بناءً على كثافة الثقوب والتفاوتات
يعتمد اختيار ماكينة الثقب CNC المناسبة لألواح الخزائن على متغيرين مترابطين بشكل وثيق: كثافة الثقوب لكل متر مربع ومتطلبات التفاوت الموضعي. بخلاف ماكينات التوجيه CNC متعددة الأغراض، يتطلب ثقب ألواح الخزائن قابلية تكرار ثابتة عبر آلاف الثقوب المتطابقة، غالبًا في MDF أو ألواح الجسيمات أو الخشب الرقائقي، حيث يمكن لانحراف قدره 0.15 mm فقط أن يؤثر على محاذاة المفصلات أو ملاءمة مجاري الأدراج أو تعشيق أقفال الكامة. تستجيب تكوينات متعددة المغازل ومغزل واحد + ATC لهذه القيود بصورة مختلفة، ليس لأن أحدها متفوق بطبيعته، بل لأن بنيتها الميكانيكية تفرض حدودًا مادية متميزة على تسلسل مسار الأداة والاستقرار الحراري وصلابة المحاور.
تحدد كثافة الثقوب عدد نقاط الثقب التي يجب تنفيذها ضمن مساحة معينة دون إعادة تموضع اللوح. عند كثافات أقل من 8 holes/m²، مثل ترتيبات دبابيس الأرفف الأساسية، تحقق كلا التكوينين أزمنة دورة متقاربة. لكن عند كثافات تتجاوز 12 holes/m²، وهو أمر شائع في ألواح الأبواب ذات التغطية الكاملة أو هياكل المطابخ المعيارية، يصبح التنفيذ المتوازي للرأس متعدد المغازل عاملًا حاسمًا. فرأس ذو 6 مغازل يحفر 6 ثقوب في الوقت نفسه يقلل إجمالي حركة المغازل بنحو ~83% مقارنة بالثقب المتسلسل. لكن هذه الميزة تتلاشى عندما تختلف مواضع الثقوب بصورة كبيرة في العمق أو القطر أو الاتجاه الزاوي. عادةً ما تثبت الوحدات متعددة المغازل جميع المغازل على مستوى ثابت للمحور Z؛ ولا يمكنها ضبط العمق لكل ثقب بشكل مستقل أو التبديل بين دبابيس وتد 3-mm وأكواب مفصلات 5-mm أثناء الدورة. يفرض هذا القيد إما إعدادات متعددة أو تراكم تفاوتات غير مثالي، وهو ما يمثل مشكلة خاصة عند طلب دقة موضعية تبلغ ±0.1 mm عبر خصائص ذات أقطار مختلطة.
تتفوق أنظمة المغزل الواحد + ATC عندما تكون المرونة أهم من السرعة الخام. بفضل تغيير الأدوات التلقائي، يستطيع مغزل واحد عالي الدقة تنفيذ عمليات متنوعة، مثل الثقب والتجويف المخروطي والشطف واللولبة، دون تدخل يدوي. والأهم من ذلك، أنه يحافظ على سلوك تمدد حراري متسق: إذ يسخن مغزل واحد فقط أثناء التشغيل الممتد، ويجري تعويض موضعه بفعالية عبر تغذية راجعة من المسطرة الخطية على المحورين X/Y. في المقابل، تؤدي الرؤوس متعددة المغازل إلى انجراف حراري تفاضلي عبر مغازل متعددة مزودة بمحركات ومثبتة على هيكل صب مشترك. حتى مع المحركات وأنظمة التبريد المتطابقة، تؤدي الاختلافات الطفيفة في التحميل المسبق للمحامل أو التزييت إلى تمدد غير متجانس، مما ينتج عنه انجراف قابل للقياس، يصل إلى 0.08 mm خلال 4 ساعات، بين المغازل الخارجية والمركزية. بالنسبة لألواح الخزائن التي تتطلب تفاوتات تراكمية ضيقة عبر 3+ ثقوب متجاورة، مثل ألواح تثبيت المفصلات على الطراز الأوروبي، يؤثر هذا الانجراف مباشرة في الملاءمة الوظيفية.
يزيد تفاعل المادة من تضييق نطاق القرار. تولد الألواح التي يزيد سمكها عن 25 mm أو التي تحتوي على تجهيزات مدمجة، مثل قطاعات الألمنيوم أو الحشوات الفولاذية، مقاومة قطع متغيرة. تطبق وحدة متعددة المغازل معدل تغذية وRPM موحدين على جميع الأدوات، مما قد يسبب اهتزازًا في المناطق الكثيفة مع عدم الاستفادة الكاملة من العزم في مناطق أخرى. يضبط نظام المغزل الواحد + ATC معدل التغذية ومراقبة حمل المغزل ديناميكيًا لكل أداة، متكيفًا في الوقت الفعلي مع عدم تجانس المادة. وتكتسب هذه الاستجابة أهمية قصوى عند معالجة الألواح المغلفة حيث تتذبذب كثافة القلب تحت طبقات القشرة، وهو سبب شائع للتشقق أو الثقوب الكبيرة عند أسطح الخروج.
كما تقيد مساحة الماكينة والتكامل عملية الاختيار. تتطلب الماكينات متعددة المغازل هياكل جسرية أكبر لاستيعاب حركة الأدوات المتزامنة، وغالبًا ما يتجاوز عرضها 3,000 mm. وهذا يجعل إعادة تركيبها في الخطوط الحالية أمرًا صعبًا، خصوصًا عندما تشغل الناقلات العلوية أو أنظمة التحميل الآلية ارتفاع السقف المحدود. تتكامل الأنظمة ذات المغزل الواحد مثلZDV6 بشكل مدمج مع سير عمل الطاولة المنزلقة، وتدعم تسجيل الألواح بدقة من خلال طاولات عمل من الحديد الزهر المقسى (1006×580 mm) وأسطح دعم ممتدة (1050×840 mm). تتيح مجموعة المنشار ذات الإمالة اليدوية (45°–90°) وقدرة منشار التخديد (شفرة 120 mm، 8000 rpm) إجراء القطع المسبق وتشكيل الحواف قبل الثقب، مما يقلل خطوات المناولة ويحد من الخطأ التراكمي في التموضع الناتج عن التثبيت المتكرر.
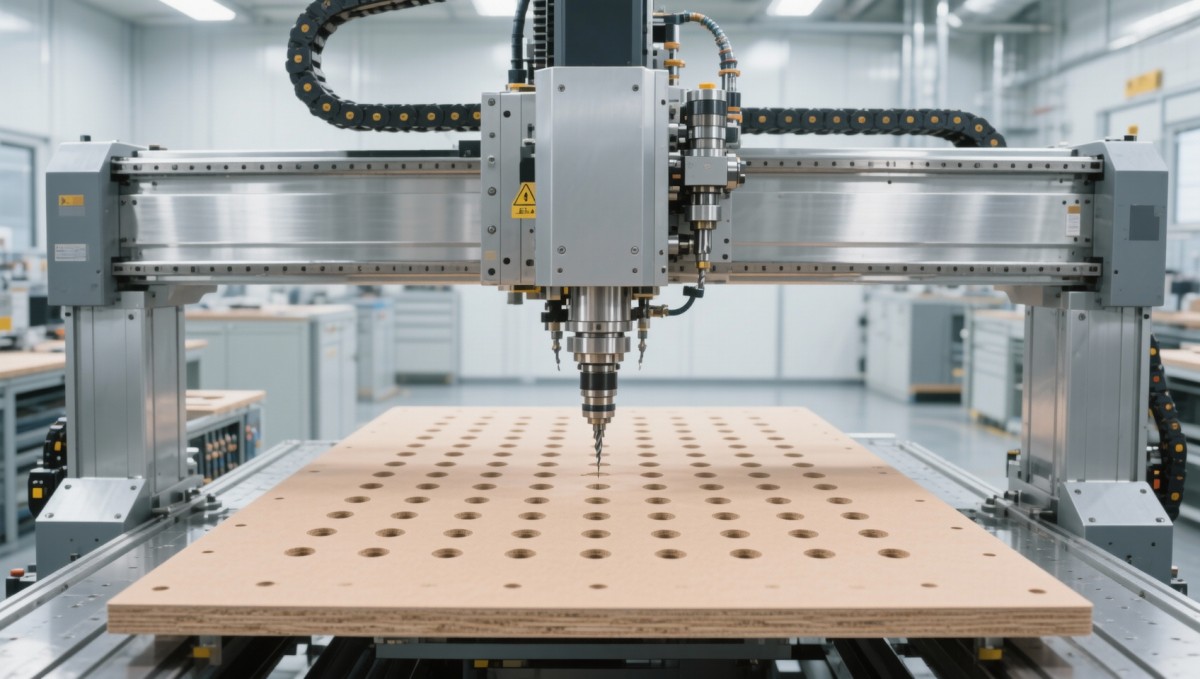
يكشف التحقق من التفاوتات عن اختلاف آخر: منهجية القياس. عادةً ما يتم التحقق من أداء متعدد المغازل باستخدام كتل قياس ثابتة موضوعة تحت كل مغزل، لاختبار التموضع الاسمي وليس قابلية التكرار الديناميكية تحت الحمل. يتطلب التحقق من المغزل الواحد + ATC اختبار دورة كاملة: ثقب 100+ ثقب متطابق عبر كامل نطاق العمل (سعة قطع إجمالية 3200 mm)، ثم قياس الانحراف الموضعي باستخدام القياس الإحداثي. تُظهر البيانات الواقعية من مصانع الأثاث أن الأنظمة ذات المغزل الواحد تحافظ على أقصى انحراف ≤0.07 mm عبر مسافة حركة 2000 mm عند تجهيزها بتغذية راجعة من مسطرة زجاجية ومسامير كروية مدفوعة بمحركات سيرفو، بينما تسجل الوحدات متعددة المغازل متوسط 0.12–0.18 mm في ظروف الاختبار نفسها، ويرجع ذلك أساسًا إلى محدودية صلابة الاقتران في حامل المغازل.
تضيف قابلية التوسع التشغيلي بُعدًا ثالثًا. عندما يتحول الإنتاج من خطوط خزائن موحدة إلى تكوينات مخصصة تتطلب تغييرات متكررة في البرامج أو دفعات ألواح مختلطة أو تشغيل دفعات صغيرة، فإن قدرة ATC على تحميل 12+ أداة بالتتابع تلغي زمن التوقف للإعداد. تتطلب الماكينات متعددة المغازل أدوات مخصصة لكل نمط ثقوب؛ إذ يتطلب التغيير من ترتيب مفصلات 32-mm إلى نوع إغلاق ناعم 27-mm إعادة تكوين فعلية للمغازل، وغالبًا ما يستغرق ذلك 45–90 دقيقة. ويصبح هذا التأخير غير مقبول عندما تنخفض أحجام الدفعات إلى أقل من 50 لوحًا.
في النهاية، لا يكون الاختيار ثنائيًا، بل يعتمد على السياق. إذا كان سير عملك يعالج >500 لوح متطابق/يوم بأنماط ثقوب موحدة ونطاقات تفاوت ≥±0.2 mm، فإن متعدد المغازل يوفر مزايا في الإنتاجية. ولكن إذا كنت تتعامل بانتظام مع خزائن بمواصفات مختلطة، أو تحتاج إلى دقة موضعية ≤±0.1 mm عبر ألواح متعددة الخصائص، أو تعمل في بيئات لا يمكن فيها التحكم بالاستقرار الحراري وتباين المواد، فإن المغزل الواحد + ATC يوفر دقة حتمية، وليس مجرد مواصفات نظرية. لا يستند القرار إلى عدد المغازل، بل إلى البنية التي تتوافق مع هندسة ألواحك الفعلية واتساق المواد ومتطلبات سلسلة التفاوتات.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.