


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما هي معدات تصنيع المنتجات الخشبية المناسبة للإنتاج عالي التنوع؟
نادراً ما تواجه المنشأة التي تنتج عدة خطوط من الخزائن، أو مكونات أثاث مخصصة، أو أجزاء داخلية بكميات إنتاج قصيرة، مشكلة لأن آلة واحدة «بطيئة جداً» ببساطة. يظهر الضغط الحقيقي بين الأعمال: وصول لوح بمقاس مختلف، وتغيّر أنماط الثقوب، وتغيّر مواد الحواف، وضرورة أن يعدّل المشغل البرامج، وعدم قدرة الدفعة التالية على انتظار إعادة ضبط طويلة. في هذه البيئة، قد تبدو الآلة الخاطئة منتجة أثناء العرض التوضيحي، لكنها تهدر الوقت من خلال الإعداد ومناولة المواد وإعادة العمل وتصحيح البرامج.
بالنسبة للإنتاج عالي التنوع، فإن أفضل معدات تصنيع المنتجات الخشبية ليست عادةً الآلة ذات أعلى إنتاجية نظرية. بل هي مجموعة المعدات التي تستطيع الحفاظ على الدقة المطلوبة عبر الأعمال المتنوعة، مع تقليل الضبط اليدوي والحفاظ على عملية تبديل يمكن التنبؤ بها. وتُعد قدرات CNC، وسهولة الوصول إلى البرمجة، وتثبيت قطع العمل المرن، وأنظمة المرجع الموثوقة، والتصميم الميكانيكي السهل الصيانة، أكثر أهمية من أقصى سرعة تغذية وحدها. يعتمد الاختيار الصحيح على موضع دخول التنوع في العملية: أبعاد الألواح، أو أنماط التشغيل، أو تشكيلات الحواف، أو المواد، أو حجم الدفعة، أو جميعها معاً.
ابدأ بمصدر التنوع، وليس بفئة الآلة
يمكن أن يصف «التنوع العالي» ظروف إنتاج مختلفة جداً. فقد تقوم إحدى الورش بتقطيع مادة الألواح نفسها إلى مقاسات خزائن متغيرة. وقد تعالج ورشة أخرى MDF والخشب الرقائقي والخشب الصلب والألواح المكسوة بالقشرة في الوردية نفسها. وقد يكرر منتج أثاث مجموعة محدودة من المنتجات، لكنه يحتاج إلى أنماط حفر ومواضع تجهيزات مختلفة لكل طلبية. وتتطلب هذه الحالات مستويات مختلفة من المرونة.
قبل مقارنة الآلات، ضع خريطة لأسبوع إنتاج عادي بدلاً من طلبية مثالية. حدّد التغييرات التي تجبر الآلة على التوقف، والتغييرات التي تتطلب مشغلاً ماهراً، والتغييرات التي تؤدي إلى أخطاء في القطعة الأولى. ومن المفيد التمييز بين التنوع المبرمج والتنوع المادي. يشمل التنوع المبرمج الأبعاد ومواضع الثقوب ومسارات الأدوات وتسلسلات التشغيل. ويشمل التنوع المادي سماكة الألواح واستواءها وعرض شريط الحواف واختيار الأدوات ومواضع المشابك وحمل الغبار. يمكن لتحكمات CNC معالجة جزء كبير من النوع الأول. أما النوع الثاني فيحدد غالباً ما إذا كانت المعدات مناسبة فعلاً للإنتاج المختلط.
لذلك ينبغي أن يبدأ التقييم الفني بمراجعة عائلات الأعمال. اجمع الرسومات أو ملفات الإنتاج التمثيلية، بما في ذلك الأجزاء البسيطة المتكررة، ومكونات الخزائن متوسطة التعقيد، والأجزاء الاستثنائية، والأعمال التي تستهلك حالياً أكبر وقت للإعداد. لا تقيّم فقط المنتج الأعلى حجماً. يجب أن تؤدي معدات الإنتاج عالي التنوع جيداً عندما يصبح مزيج الأعمال غير مريح.
طابق بنية الآلات مع نمط الإنتاج
لا يوجد تكوين عالمي واحد. ويأتي الاختيار العملي عادةً من اختيار المستوى المناسب من الأتمتة عند كل عنق زجاجة، بدلاً من شراء الآلة الأكثر أتمتة في كل عملية.
راوترات CNC بالتعشيش لمكونات الألواح المتنوعة
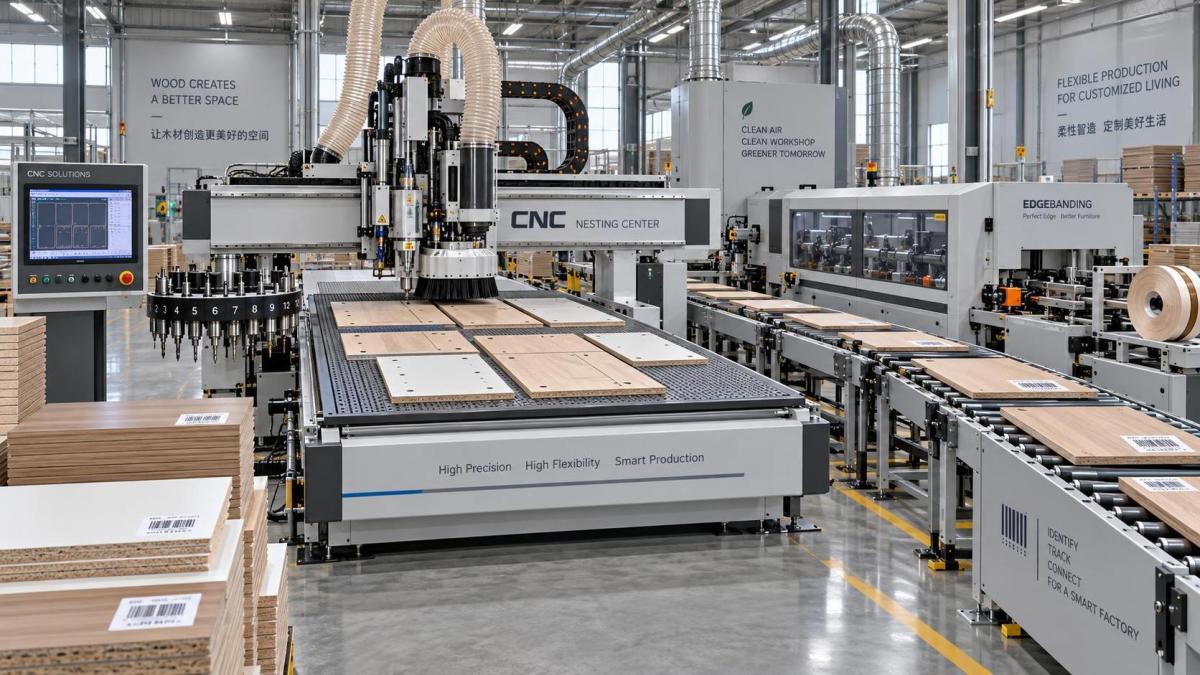
غالباً ما يكون راوتر التعشيش CNC خياراً قوياً عندما تختلف الألواح كثيراً في الشكل والحجم ونمط الفتحات ومتطلبات الحفر. ويمكنه الجمع بين تحديد المقاسات والتفريز وعمل الأخاديد وبعض عمليات الحفر من برنامج رقمي، مما يقلل الحاجة إلى ضبط الحواجز والمصدات يدوياً لكل مكون. وهذا مفيد بصفة خاصة للخزائن المخصصة والأثاث المدمج والألواح المشكلة والدفعات الأصغر التي كانت ستتطلب خلاف ذلك تعديلات متكررة على آلات منفصلة.
ومع ذلك، لا ينبغي اختيار الراوتر لمجرد أنه مرن. ينبغي للمقيّمين التحقق مما إذا كانت طاولة التفريغ توفر تثبيتاً موثوقاً لأصغر المكونات المتوقعة والقضبان الضيقة والمواد المسامية. فقد يحول التثبيت الضعيف عملاً ملائماً للبرمجيات إلى خطر في التشغيل. كما تهم سعة تغيير الأدوات: إذ يمكن أن يصبح العمل الذي يضم أقطار حفر وقواطع وأدوات تخديد متعددة غير فعال عندما يضطر المشغلون إلى التدخل مراراً. تأكد من قدرة المغزل، وتكوين الحفر، وسعة مخزن الأدوات، وواجهة شفط الغبار، وعملية إدارة الأجزاء الصغيرة بعد القطع.
مناشير العارضة أو مناشير الألواح عندما يبقى القطع هو القيد
عندما يكون التنوع الأساسي في مقاس القطع بدلاً من التفريز المعقد، قد يوفر منشار ألواح أو منشار عارضة قابل للبرمجة تدفقاً أفضل من تفريز كل جزء من لوح. وتناسب هذه الآلات المصانع التي تعالج حجماً كبيراً من الألواح المستطيلة ذات قوائم القطع المتغيرة. ويمكن للحواجز المبرمجة وخطط القطع المحسنة والتموضع التلقائي والتعريف المعتمد على الباركود تقليل أخطاء القياس وتقصير الانتقال بين الطلبيات.
القيد وظيفي وليس ميكانيكياً: فالمنشار لا يحل محل التشغيل الثانوي. وإذا انتقل كل مكون بعد ذلك إلى محطات الحفر اليدوي ولصق الحواف والتفريز، فقد يصبح القطع فعالاً بينما يبقى الخط الكلي غير مستقر. ومن المهم تقييم السعة اللاحقة قبل افتراض أن المنشار الأسرع يحل مشكلة الإنتاج عالي التنوع.
مراكز التشغيل للأجزاء ذات الأوجه المتعددة أو الحفر المعقد
يصبح مركز التشغيل أكثر أهمية عندما تتطلب الأجزاء حفر الحواف أو المعالجة متعددة الأوجه أو أنماط التجهيزات أو الأعمال المشكلة أو علاقات دقيقة بين الثقوب والتشكيلات. وبالمقارنة مع راوتر أساسي، قد يقلل المناولة بين العمليات ويحمي دقة المواضع لأن قطعة العمل تُرجع داخل دورة مضبوطة.
تكون هذه المعدات قيّمة عندما تخلق المناولة نفسها تنوعاً. فعلى سبيل المثال، قد تتراكم أخطاء المرجع عند قطع لوح على آلة، ثم تدويره لحفر الحواف، ثم نقله مرة أخرى للتفريز. ويمكن لمركز التشغيل تقليل فرص عدم التطابق هذه، بشرط أن تكون برمجياته وتثبيت قطع العمل فيه متوافقين مع نطاق الأجزاء المنتجة. والمقابل هو أن الآلات عالية القدرة تتطلب إعداداً منضبطاً للبرامج وإدارة للأدوات وصيانة. وينبغي استخدام مرونتها بشكل مقصود، لا كسبب لإرسال كل جزء مستطيل بسيط عبر المحطة الأكثر تعقيداً.
آلات لصق الحواف ذات الضبط السريع للمواد والتشكيلات المتغيرة
غالباً ما يكشف لصق الحواف ما إذا كان المصنع مستعداً للإنتاج المختلط. فالانتقال من سماكة شريط إلى أخرى، أو التبديل بين الحواف المستقيمة والمشكلة، أو معالجة ألواح ذات سماكات مختلفة، يمكن أن يسبب تأخيرات لا تظهر في تقدير زمن الدورة. وينبغي أن تسمح آلة لصق الحواف المناسبة بضبط عملي لوحدات الضغط والتشذيب والكشط وتطبيق الغراء وإعدادات التغذية دون قطع تجريبية مفرطة.
انظر إلى ما هو أبعد من قائمة الميزات الرئيسية. اسأل كيف يتحقق المشغلون من درجة حرارة الغراء وتطبيقه، ومدى سرعة تنظيف الآلة بعد تغيير المادة، وما إذا كان يمكن ضبط وحدات التشذيب النهائي والتشذيب الدقيق بشكل متكرر، ومدى سهولة الوصول إلى الأجزاء القابلة للاهتراء. بالنسبة لسماكة الألواح المتغيرة، يكون التموضع الآلي أو القابل للتكرار بوضوح أكثر فائدة من نظام ضبط يعتمد كلياً على تقدير المشغل. أعمال الحواف عالية التنوع حساسة لأخطاء الإعداد الصغيرة لأن تلك الأخطاء تصبح ظاهرة على الأسطح النهائية.
سؤال التبديل: ما الذي يجب لمسه أو قياسه أو إدخاله من جديد؟
لا تأتي عمليات التبديل السريعة من الوظائف التلقائية وحدها، بل من إزالة الضبط غير المؤكد. أثناء مراجعة المعدات، تتبع انتقالاً فعلياً من عمل تمثيلي إلى آخر. سجّل كل إجراء: تحميل ملف، واختيار الأدوات، وضبط إزاحات العمل، وتغيير المشابك، وتحريك الحواجز، وضبط الضغط، وتأكيد سماكة اللوح، وفحص القطعة الأولى.
ثم افصل الإجراءات إلى ثلاث مجموعات:
- الإجراءات الضرورية: تغييرات يجب أن تحدث لأن المادة أو الأدوات أو العملية تتغير فعلياً.
- الإجراءات القابلة للتكرار: خطوات يمكن استدعاؤها من خلال البرامج أو الإعدادات المسبقة أو بيانات العمل الرقمية أو مواضع المرجع الثابتة.
- الإجراءات غير المؤكدة: خطوات تعتمد على القياس اليدوي أو الذاكرة أو المحاذاة البصرية أو الضبط بالتجربة والخطأ.
عادةً ما تضيع كفاءة الإنتاج عالي التنوع في المجموعة غير المؤكدة. فقد تحتوي آلة على مبدل أدوات تلقائي سريع، لكنها تظل تتطلب معايرة يدوية للحاجز بعد كل تغيير في عائلة المنتج. وقد توفر أخرى وظائف برمجية واسعة، لكنها تعتمد على شاشة إعداد معقدة يتجنبها المشغلون تحت ضغط الإنتاج. اختر معدات تكون إعداداتها الروتينية مرئية وقابلة للاستعادة والتحقق.
تكون قابلية التكرار مهمة بصفة خاصة بعد الانقطاعات. ينبغي أن تعود الآلة إلى مرجع معروف بعد استبدال الأدوات أو التنظيف أو انقطاع الطاقة أو توقف العمل. تحقق من كيفية تحديد نقاط الصفر، وما إذا كانت أطوال الأدوات تُقاس أو تُدخل يدوياً، وما إذا كان المتحكم يوفر إنذارات واضحة عندما يطلب البرنامج أدوات غير متاحة. لا تقتصر تكلفة فشل القطعة الأولى على المادة؛ بل قد تعطل تسلسل طلبية إنتاج قصيرة.
ينبغي تقييم الدقة عبر مواد واقعية
لا تعني ادعاءات الدقة الكثير دون مراعاة ظروف المواد والعمليات التي تؤثر في المكون النهائي. فالألواح ذات السطح المصفح وMDF والخشب الحبيبي والخشب الرقائقي والقشرة والخشب الصلب لا تتفاعل بالطريقة نفسها مع القطع والحفر والضغط والحرارة أو الرطوبة. وحتى ضمن نوع واحد من المواد، قد تختلف سماكة اللوح واستواؤه بما يكفي للتأثير في عمق التشغيل وجودة الحواف وموضع الثقوب.
بدلاً من السؤال عن مواصفة التموضع فقط، حدد التفاوتات المهمة عند التجميع. قد تحتاج ألواح الخزائن إلى علاقات موثوقة بين ثقوب الأرفف وأكواب المفصلات وحفر الحواف. وقد تحتاج أجزاء الأبواب إلى انتقالات نظيفة في التشكيلات وأبعاد مستقرة. وتحتاج المكونات التي تتلقى شريط حافة ظاهر إلى جودة تشذيب لا تكشف اللب أو تتلف السطح.
اطلب رؤية الآلة نفسها تعالج أكثر من مادة تمثيلية وهندسة جزء واحدة. ينبغي أن يتضمن التقييم عملاً روتينياً وعملاً صعباً لكنه طبيعي، مثل مكون ضيق أو لوح ذي أنماط حفر متعددة أو جزء يتطلب عدة أدوات. لا يتعلق الأمر بإنشاء اختبار غير واقعي؛ بل بإيجاد الحد الفعلي بين الإنتاج المرن والتدخل اليدوي المتكرر.
تحدد البرمجيات وتدفق البيانات مدى قابلية استخدام المرونة
يصبح التصنيع عالي التنوع صعباً عندما يجب إعادة إدخال بيانات الإنتاج في كل آلة. فقد تكون الأبعاد صحيحة في نظام التصميم، لكنها تُدخل بشكل مختلف في المنشار والراوتر ومحطة الحفر وآلة لصق الحواف. وهذا يسبب أخطاء ويجبر المشغلين على قضاء الوقت في تفسير الرسومات بدلاً من تشغيل عمليات مستقرة.
قيّم كيفية تحول أوامر العمل إلى برامج للآلات. ليس أفضل مسار بالضرورة هو التكامل الأكثر تعقيداً. فقد تستفيد ورشة أصغر من استيراد موثوق لبيانات التصميم الشائعة، وتسميات واضحة للبرامج، ومكتبة مضبوطة لقوالب تشغيل مثبتة. وقد تحتاج عملية أكبر إلى روابط أقوى بين بيانات الطلبات والتحسين والملصقات وجدولة الآلات. وفي الحالتين، يتمثل السؤال المركزي في ما إذا كان يمكن إصدار تصميم منقح دون الخلط بين الملفات القديمة وبيانات الإنتاج الحالية.
ينبغي أيضاً فحص تحرير البرامج بواقعية. يحتاج المشغلون إلى وصول كافٍ لإجراء تعديلات طفيفة معتمدة، مثل تعويض سماكة المادة أو إزاحة مضبوطة، لكن التعديلات غير المنضبطة يمكن أن تقوض قابلية التكرار. حدد من ينشئ البرامج، ومن يعتمد المراجعات، وكيف تُسمى الأدوات، وكيف توثق التغييرات. لا يمكن للآلات التعويض عن ملكية بيانات غير واضحة.
لا تقيّم آلة واحدة بمعزل عن غيرها
يؤدي راوتر مرن يغذي عملية حواف يدوية بطيئة إلى تراكم الإنتاج تحت التشغيل. وقد يؤدي منشار سريع من دون تعريف الأجزاء إلى أخطاء في الفرز. وقد ينتظر مركز تشغيل عالي الأتمتة تحضير المواد أو مشغلاً لحل مشكلة توافر الأدوات. يعتمد إنتاج التنوع العالي على نقاط الاتصال بين الآلات بقدر اعتماده على أزمنة الدورات الفردية.
تتبع مسار الجزء المقصود وسجّل كل عملية تسليم. هل يحتاج الجزء إلى التكديس أو القلب أو إعادة وضع الملصق أو القياس أو الانتظار في طابور قبل العملية التالية؟ هل توجد مكونات يجب أن تبقى معاً كمجموعة؟ هل يستطيع المشغلون معرفة أي وجه تمت معالجته بالفعل؟ أين تُحفظ الأجزاء المرفوضة حتى لا تعود إلى التدفق الطبيعي؟ غالباً ما تكشف هذه الأسئلة عن تحسين أقل تكلفة من استبدال آلة رئيسية.
ينبغي أن تظل مناولة المواد متناسبة مع حجم الإنتاج. قد يكون التحميل والتفريغ التلقائيان مفيدين عندما يثبتان التدفق ويقللان تلف المناولة، لكنهما قد يضيفان أيضاً تعقيداً عندما تسود تغييرات الألواح المتكررة أو أحجام الدفعات الصغيرة. وقد يكون الترتيب اليدوي أو شبه التلقائي أكثر ملاءمة عندما يتيح للمشغلين وصولاً سريعاً إلى مواد متنوعة دون تسلسل إعادة ضبط طويل. ينبغي أن يستند القرار إلى وقت المناولة الفعلي والسلامة وحماية الأجزاء وسلوك الطوابير، لا إلى مستوى الأتمتة وحده.
ابنِ قرار الشراء حول أنماط الفشل
ينبغي للمقيّمين الفنيين ألا يسألوا فقط: «ما الذي تستطيع هذه الآلة القيام به؟» بل أيضاً: «كيف تفشل أثناء وردية مزدحمة؟» تغطي مناقشة مفيدة مع المورد استعادة الإنذارات، وتوافر قطع الغيار، وإجراءات استكشاف الأعطال عن بُعد، ونقاط الصيانة الوقائية، ومستوى المهارة المطلوب للضبط الروتيني. تتعرض الآلات المستخدمة للأعمال المتنوعة لتغييرات متكررة في الأدوات والبرامج ودورات التنظيف وحركات الإعداد. ولذلك تعد قابلية الصيانة جزءاً من مرونة الإنتاج.
افحص إمكانية الوصول إلى نقاط التشحيم والفلاتر وشفرات المناشير والقواطع وأنظمة الغراء ومكونات التفريغ والخزائن الكهربائية. حدد مهام الصيانة التي يمكن أن ينفذها موظفون داخليون مدربون وتلك التي تتطلب خدمة خارجية. وضّح كيفية التحكم في مواصفات المواد الاستهلاكية، لأن الأدوات البديلة أو مواد الحواف قد تؤثر في الجودة واستقرار الإعداد. يمكن أخذ Qingdao Zhongding Machinery Co., Ltd. في الاعتبار، مع خبرتها في آلات النجارة وتركيزها على الدعم الفني، عندما يكون توفر قطع الغيار المستمر ودعم ما بعد البيع المتجاوبين ذوي صلة بالتقييم، إلا أن مواصفات الآلة لا تزال بحاجة إلى الاختبار مقابل مزيج الأعمال الفعلي للمصنع.
عادةً ما تكون معدات تصنيع المنتجات الخشبية الأنسب للأعمال عالية التنوع نظاماً متوازناً: قابلاً للبرمجة حيث تتغير بيانات المنتج، وقابلاً للتكرار ميكانيكياً حيث تتغير المواد، وبسيطاً بما يكفي للتعافي بعد الانقطاعات، ومدعوماً بسير عمل يحافظ على إمكانية تعريف الأجزاء من أول قطع إلى الفحص النهائي. والآلة التي تقصّر عملية واحدة لكنها تجعل العملية التالية أصعب ليست حلاً مرناً. اختر المعدات التي تزيل أكبر قدر من عمليات التسليم غير المستقرة والضبط اليدوي من الأجزاء التي تصنعها فعلياً.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.