

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ما الذي يجب التحقق منه قبل اختيار تشينغداو تشونغدينغ للآلات لخط الألواح
ينبغي تقييم خط إنتاج الألواح كنظام إنتاج، وليس كمجموعة من الآلات المنفردة. ويكتسب هذا التمييز أهمية عند تقييم Qingdao Zhongding Machinery أو أي مورد يقدم معدات نجارة لمعالجة الألواح. فقد يبدو الخط بمواصفات مناسبة في عرض الأسعار، لكنه قد يحقق أداءً دون المتوقع لأن منطق التغذية، أو واجهات المناولة، أو مخصصات شفط الغبار، أو البنية الكهربائية، أو نموذج الخدمة لا يتناسب مع المصنع الذي سيشغله.
بالنسبة للمقيّم الفني، لا تتمثل نقطة البداية المنطقية في السؤال: «هل هذه الآلة قادرة؟» بل في السؤال: «هل يمكن لهذا التكوين المحدد معالجة نطاق ألواحنا، وبالإنتاجية المطلوبة لدينا، وباستخدام المشغلين والمرافق وانضباط الصيانة والقيود اللاحقة المتاحة لدينا فعلياً؟» قد يكون المورد ذو الخبرة في آلات النجارة مرشحاً موثوقاً، إلا أن قرار الاستثمار يجب أن يستند إلى تكوين موثق وافتراضات تشغيلية، بدلاً من الوصف العام لخط الألواح.
ابدأ بتحديد الألواح والإنتاج
قد يصف مصطلح «خط الألواح» نطاقات معدات مختلفة جداً: خلية قطع ومعالجة حواف، أو خط حفر وتفريز، أو خلية عمل قائمة على التعشيش، أو تدفقاً أكثر أتمتة يربط بين التحميل والتشغيل ووضع الملصقات والفرز والتفريغ. قبل مقارنة الآلات، حدد قطعة العمل ومزيج الأعمال وفق مصطلحات يمكن لصانع الآلة استخدامها.
يجب أن تغطي مواصفات الألواح نوع المادة، ونطاق السُمك، والأبعاد الدنيا والقصوى، وجودة السطح، ومواد الحواف، وأنماط الثقوب المطلوبة، ودقة القطع، وحالة الألواح الواردة. لا ينتج عن الألواح المغطاة بالميلامين، وMDF، والخشب الرقائقي، والألواح الحبيبية، والألواح المغطاة بالقشرة، والصفائح الملبسة، نفس حمل التشغيل أو سلوك الغبار. قد لا يكون الخط المصمم أساساً لأجزاء هياكل الخزائن القياسية مناسباً لمزيج يشتمل على شرائط ضيقة، وأسطح عالية اللمعان، وخشب رقائقي ملتوي، وأبعاد مخصصة متكررة.
اطلب من المورد نطاق التشغيل المكتوب، ثم قارنه مع مزيج الإنتاج الكامل بدلاً من اللوح الأكثر شيوعاً. وغالباً ما تظهر الحدود العملية عند أطراف المواصفات:
- هل يستطيع الخط نقل أصغر المكونات دون انحراف أو سقوط أو الحاجة إلى تدخل يدوي؟
- كيف يثبت الألواح الرقيقة أو المرنة أو المنحنية أو الضيقة أثناء القطع أو الحفر أو معالجة الحواف؟
- ما مجموعات المواد والسُمك التي تتطلب خفض سرعة التغذية أو أدوات خاصة؟
- هل تتم حماية الأسطح المطلية أو عالية اللمعان أو المغطاة بالقشرة عند نقاط النقل ومناطق الضغط؟
- ماذا يحدث عندما تقع قطعة خارج نطاق الحجم المبرمج: هل ترفضها الآلة بأمان، أم توقف التدفق، أم تخاطر بإتلاف قطعة العمل؟
تكون قيمة رقم الإنتاجية الواعد محدودة إذا كان ينطبق فقط على نطاق ضيق من أحجام الألواح القياسية. وينبغي أن يكون المورد قادراً على تحويل قائمة القطع الخاصة بالمقيّم أو بيانات عائلة الأجزاء التمثيلية إلى تخطيط مقترح وتسلسل للآلات وافتراضات واقعية للدورة. وإذا بقيت المناقشة عند مستوى «الكفاءة العالية» أو «التشغيل الآلي»، فإن التعريف الهندسي لا يزال فضفاضاً أكثر من اللازم لاتخاذ قرار شراء.
افصل بين السعة الاسمية والإنتاج الفعلي للخط
ينبغي فحص ادعاءات السعة عبر تدفق المواد بالكامل. تحدد أبطأ مرحلة موثوقة الإنتاج، وقد تكون هذه المرحلة محطة الإدخال، أو عملية وضع الملصقات، أو المخزن المؤقت، أو عملية تلبيس الحواف، أو محطة الحفر، أو منطقة التفريغ، أو فحص الجودة اليدوي، بدلاً من آلة القطع الرئيسية.
تتمثل المراجعة المفيدة في مطالبة المورد بعرض منطق الدورة لدفعة إنتاج تمثيلية. ويجب أن يشمل ذلك التحميل، ومحاذاة الألواح، ووقت التشغيل، ونقل الأجزاء، وتغيير الأدوات، ومعالجة الباركود أو الملصقات عند الاقتضاء، والقطع المرفوضة، والتفريغ. كما يجب أن يوضح إجراءات المشغل المفترضة. وينبغي تقييم الخط الذي لا يصل إلى معدله المعروض إلا عندما يقوم المشغل بفرز كل لوح مسبقاً، وإزالة القصاصات باستمرار، والتدخل عند كل استثناء، على أنه خلية تعتمد على العمالة وليس خطاً مؤتمتاً بالكامل.
ينبغي للفرق الفنية اختبار ثلاثة سيناريوهات أثناء مراجعة عرض الأسعار: تشغيل قياسي بحجم كبير، ودفعة مختلطة مع تغييرات متكررة في الأحجام، ووردية تتضمن انقطاعات عادية. وتكون الدفعة المختلطة كاشفة بشكل خاص. إذ غالباً ما يسبب إنتاج الأثاث والخزائن المخصصة تفاوتاً في أبعاد الألواح وأنماط الحفر ومتطلبات الحواف وتجهيزات التركيبات. وقد تشغّل المعدات كل جزء بصورة صحيحة، لكنها تفقد الإنتاجية بسبب الاصطفاف في الطوابير، أو الإعداد المتكرر، أو عدم تطابق الملصقات، أو التوجيه اليدوي بين المحطات.
لا تعامل كل دقيقة من الوردية على أنها وقت تشغيل إنتاجي. فتجديد الألواح، وفحص الأدوات، وتحضير اللاصق عندما يشمل الخط تلبيس الحواف، والتنظيف، والمعايرة، وعيوب المواد، وتصحيحات البرامج، والتوقفات الروتينية، كلها تستهلك السعة. والسؤال المهم هو ما إذا كان التكوين المقترح يترك هامشاً كافياً لاستيعاب تلك الأحداث دون نقل الاختناق إلى العملية التالية.
افحص التكوين تحت الوصف البيعي
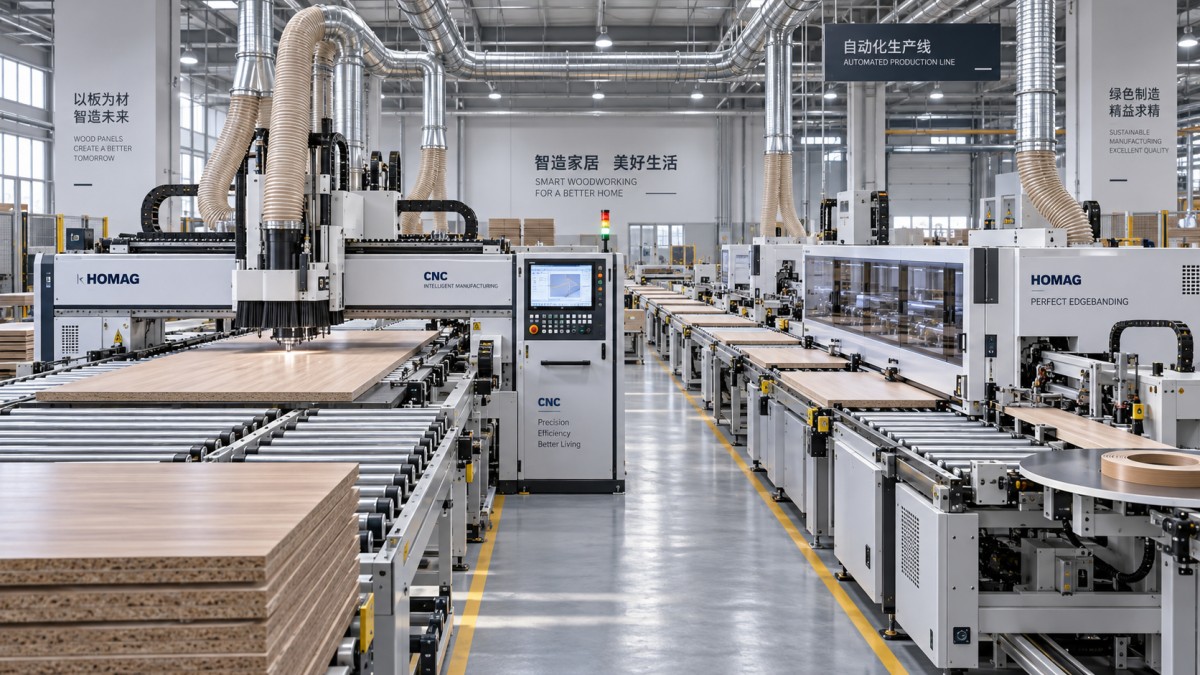
«أوتوماتيكي» و«CNC» و«بدرجة صناعية» هي أوصاف وليست مواصفات فنية. وينبغي فحص التكوين الذي توفره Qingdao Zhongding Machinery على مستوى المكونات والواجهات، مع ربط عرض الأسعار بقائمة آلات واضحة، وتعيين الطراز، ورسم التخطيط، وحدود المسؤولية.
ابدأ بالعناصر الميكانيكية التي تؤثر في جودة الألواح وقابلية التكرار على المدى الطويل: بناء الإطار، والأسطح المرجعية، وطريقة التثبيت، وأنظمة التوجيه، وبكرات أو سيور التغذية، ومناطق التفريغ، وترتيب المنشار أو المغزل، وإمكانية الوصول إلى نقاط المحاذاة. وبالنسبة لمعدات القطع، ينبغي للمقيّمين فهم كيفية الحفاظ على التربيع والاستقامة والتحكم في الرايش وتشطيب السطح مع تآكل الأدوات. أما في محطات الحفر والتفريز، فيجب توجيه الاهتمام إلى تكوين المغازل، وتوافق الوحدات المجمعة عند الحاجة، وترتيب تغيير الأدوات، والتقاط الغبار قرب نقطة القطع، وإجراءات التحقق من دقة موضع الثقوب.
يهم مصدر المكونات، لكن وجود علامة تجارية معروفة لمكون ما لا يثبت بمفرده جودة الخط. والمسألة الأكبر هي ما إذا كانت المحركات ووحدات القيادة والمحامل والأجزاء الهوائية والمستشعرات ووحدات التحكم وأجهزة الحماية الكهربائية ومعدات السلامة قد اختيرت كنظام متكامل، وما إذا كانت مدعومة في منطقة المشتري. اطلب قائمة المواد المفصلة للتجميعات الحرجة. وينبغي أن تحدد أرقام الطرازات حيثما كان ذلك عملياً، ولا سيما لأجهزة التحكم، وأنظمة السيرفو، والمحولات، ووحدات PLC، وأجهزة السلامة، ومعدات التفريغ، والأجزاء الميكانيكية عالية التآكل.
تجعل هذه الوثائق الصيانة اللاحقة أسهل في الإدارة. كما تكشف مبكراً فجوات التكوين. فقد يتضمن الخط المقترح آلة رئيسية قادرة، لكنه يغفل عناصر عملية أساسية مثل وصلات شفط الغبار، ومناولة القصاصات، ونقل الرايش، وتجهيز الهواء المضغوط، ومواءمة الجهد، والأدوات الاحتياطية، وأجهزة الباركود، أو السيور الناقلة المناسبة بين المحطات. ويمكن لهذه الإغفالات أن تغير بصورة جوهرية التكلفة الإجمالية للمشروع ووقت التشغيل التجريبي.
تحقق من أنظمة التحكم والأتمتة مقابل تدفق بيانات المصنع
ينبغي تقييم توافق الأتمتة باعتباره مسألة تشغيلية، وليس كقائمة تحقق لخصائص البرمجيات. فقد يقبل خط الألواح ملفات من برامج التصميم أو تخطيط الإنتاج، لكن ينبغي للمقيّم تحديد كيفية تحول بيانات العمل إلى برامج جاهزة للآلة، وكيفية التحكم في المراجعات، وما الذي يمنع معالجة اللوح الخطأ بالعملية الخطأ.
عندما تكون الملصقات والمسح الضوئي جزءاً من سير العمل المقصود، اسأل عن كيفية إنشاء المعرفات ووضعها وقراءتها والتعامل معها عند تلفها أو تعذر قراءتها. لا يقلل نظام الباركود الأخطاء إلا عندما يكون لدى الخط استجابة محددة للاستثناءات. وبالمثل، يجب مواءمة التعشيش والتحسين وقوائم القطع وبيانات الحفر ومعلومات الحواف. وينبغي إظهار التسليم بين برامج المكتب والتحكم بالآلة باستخدام أعمال تمثيلية، بدلاً من ملف عينة عام.
بالنسبة للتركيبات متعددة الآلات، وضح ما إذا كانت السيور الناقلة مجرد عمليات نقل مادية أم أنها تُدار كخط متكامل. فقد يؤدي توقف آلة لتغيير أداة أو بسبب عطل إلى تراكم الألواح في المنبع ونقصها في المصب. وتحدد سعة المخزن المؤقت، وقواعد التوجيه، ومنطق الإيقاف، وخيارات التجاوز اليدوي ما إذا كانت مشكلة بسيطة ستتحول إلى توقف يشمل الخط بأكمله.
ينبغي للمقيّمين الفنيين أيضاً مراجعة حقوق الوصول، وإجراءات النسخ الاحتياطي، وسجل الإنذارات، وإمكانية الخدمة عن بُعد، وتوافر الوثائق الكهربائية والبرمجية بلغة قابلة للاستخدام. ومن المعقول السؤال عمن يمكنه تعديل المعلمات، ومن يحتفظ بملكية البرامج، وكيف يستعيد المصنع التشغيل بعد تعطل وحدة التحكم أو استبدال الكمبيوتر. يسهل تأجيل هذه التفاصيل أثناء الشراء، ويصعب حلها بعد أن يصبح الإنتاج معتمداً على الخط.
استخدم القبول في المصنع للتحقق من العملية الموعودة
ينبغي التخطيط لاختبار القبول في المصنع قبل تصنيع المعدات أو شحنها، مع الاتفاق على العينات وقياسات القبول وظروف الاختبار. إن الانتظار حتى يتم ترتيب السفر لتحديد الاختبار ينتج عادة فحصاً يركز على تحرك الآلات، بدلاً من تركيزه على أداء الخط للعمل المطلوب.
قدم ألواحاً وبرامج تمثيلية حيثما أمكن، بما في ذلك أنواع المواد وأحجام المكونات التي تنطوي على أكبر مخاطر. وينبغي أن يغطي الاختبار الأجزاء العادية، إضافة إلى بعض أجزاء ظروف الحدود على الأقل: القطع الضيقة، والألواح القريبة من الحد الأقصى للحجم، وأنماط الحفر الشائعة، والأسطح الظاهرة، وسماكات المواد الأكثر أهمية للتشغيل. وقد تشمل فحوصات الجودة الأبعاد، ودقة الأقطار، وجودة الحواف، وموضع الثقوب، وتلف السطح، والاتساق بين الأجزاء المتكررة. وينبغي أن تميز معايير القبول بين المتطلبات الجمالية والتفاوتات الوظيفية كي لا تظهر الخلافات بعد التركيب.
راقب أكثر من مجرد ألواح العينات النهائية. راقب التحميل والمرجعية، وقلب الألواح أو نقلها، وإخلاء الرايش، ومناولة الملصقات، واستعادة الأخطاء، وتغيير الأدوات، وكيفية وصول المشغلين إلى المناطق المحروسة للمهام الروتينية. اطلب عرضاً لانقطاع عادي، مثل خطأ في مستشعر أو تصحيح برنامج أو لوح مفقود. فقد يكون وقت الاستعادة ووضوح الإنذارات أكثر دلالة من عرض سلس لدورة غير منقطعة.
قيّم التركيب والسلامة والخدمة كجزء من نطاق الآلة
قد يكون الخط سليماً ميكانيكياً، ومع ذلك لا يكون مناسباً إذا لم يتمكن المصنع المستلم من دعمه. قبل الالتزام، قارن متطلبات التركيب مع الموقع الفعلي: حالة الأرضية وقدرة التحميل، ووصول المبنى، ومسارات الرفع، والإمداد الكهربائي، والهواء المضغوط، وسعة شفط الغبار، وترتيبات مكافحة الحريق والغبار، وتوافر الشبكة، ومساحة ترتيب المواد والوصول للصيانة.
ينبغي مراجعة السلامة وفق المعايير والتزامات الموقع السارية في مكان تشغيل المعدات. وينبغي أن يشرح المورد الحواجز الواقية المقصودة، وترتيب الإيقاف الطارئ، والتشابكات، ونقاط العزل، وأحكام القفل، ودوائر السلامة، والوثائق المضمنة مع الآلة. وينبغي للمقيّمين النظر إلى ما هو أبعد من مجرد وجود أجهزة السلامة. إذ يجب وضعها بحيث لا يرجح أن يتجاوزها المشغلون لإزالة الانسدادات أو تحميل الألواح أو تنظيف المخلفات أو إجراء التعديلات.
تستحق قدرة خدمة ما بعد البيع نفس مستوى التحديد الذي يستحقه تكوين الآلة. فعبارة «الدعم الفني» لا تعني الكثير من دون مسار استجابة، ومجموعة وثائق، وقائمة قطع غيار، ومستوى مخزون موصى به، وتمييز واضح بين استكشاف الأعطال عن بُعد والعمل في الموقع. بالنسبة إلى Qingdao Zhongding Machinery، اطلب قائمة بمخرجات التشغيل التجريبي: إرشادات التركيب، والرسومات الكهربائية، والمخططات الهوائية، وجداول الصيانة، وأدلة التشغيل، ونطاق التدريب، والمواد الاستهلاكية الموصى بها، وتوصيات قطع الغيار الحرجة. أكد عملية تعريف الأجزاء برقم الآلة التسلسلي وطريقة الدعم المتوقعة عبر المناطق الزمنية.
ينبغي للمشترين التخطيط بشكل منفصل لاستعدادهم للصيانة. فالخط المؤتمت يتطلب عموماً أكثر من مشغلين مدربين على تشغيل المعدات وإيقافها. إذ يحتاج إلى أشخاص قادرين على فحص نقاط التآكل، والحفاظ على أداء الشفط، وإدارة الأدوات، وتشخيص الإنذارات الشائعة، وحفظ النسخ الاحتياطية، ومعرفة متى ينبغي تصعيد العطل. ولا يستطيع المورد إلغاء هذا المتطلب التشغيلي من خلال الأتمتة.
اتخذ القرار استناداً إلى قائمة فجوات موثقة
إن أقوى أساس للاختيار هو قائمة فجوات قصيرة وصريحة بين خط الألواح المقترح والتشغيل المستهدف. وينبغي أن تحدد كل متطلب مشمول أو مستبعد أو اختياري أو مفترض أو يعتمد على بنية تحتية يقدمها المشتري. وهذه القائمة أكثر فائدة من مقارنة واسعة لخصائص الكتالوج، لأنها توجه التفاوض نحو المسائل التي تؤثر في التشغيل التجريبي والإنتاج.
قد تكون Qingdao Zhongding Machinery مناسبة عندما يمكن تتبع تكوينها المقترح إلى نطاق ألواح المشتري ومزيج الإنتاج وظروف الموقع وبنية الأتمتة وخطة الخدمة. وينبغي أن تبقى الإجابة مشروطة إلى أن يتم توثيق هذه الروابط واختبارها. فخط الألواح أصل إنتاجي طويل العمر؛ وتأتي قيمته العملية من التشغيل اليومي المستقر والقابل للاستعادة، لا من أعلى رقم ظاهر في عرض الأسعار.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.