

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
الحفر باستخدام CNC للألواح الخشبية من ستة جوانب مقابل ثلاثة جوانب
يكون الحفر سداسي الجوانب عادةً الخيار الأقوى عندما تتطلب ألواح الأثاث بانتظام ثقوبًا على كلا الوجهين العريضين وعدة حواف، وعندما يكون الحد من تدوير الألواح أمرًا مهمًا. وقد تكون الماكينة ثلاثية الجوانب خيارًا أوفر تكلفة عندما تندرج معظم الأعمال ضمن اتجاهات الحفر المتاحة لها، ويمكن إنجاز العمليات المتبقية دون تعطيل الإنتاج.
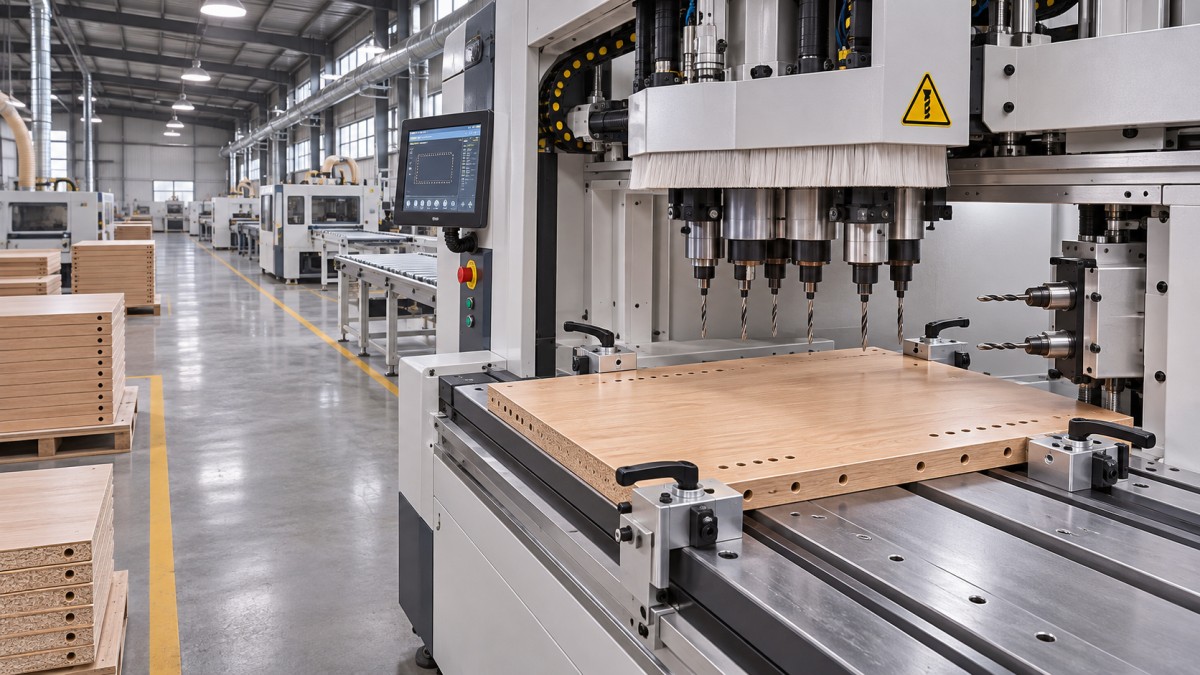
لا يقتصر الفرق على الرقم الوارد في وصف الماكينة. فقد يحتوي أحد الألواح على ثقوب دعامات الرفوف في أحد الوجهين، وثقوب وصلات على حافتين، وثقوب تثبيت في الوجه المقابل. ويتوقف إنجاز ماكينة CNC لحفر الألواح الخشبية نمط الثقوب هذا في تمريرة واحدة على ترتيب مغازلها، وطريقة مناولة الألواح، والبرنامج، وإمكانية الوصول إلى المناطق المحيطة بالمشابك. لذلك، فإن مقارنة الماكينات استنادًا إلى الرسومات الفعلية للألواح أكثر فائدة من الاكتفاء بمقارنة المسميات.
ابدأ بتحديد الأوجه التي يمكن للماكينة الوصول إليها فعليًا
للوح المستطيل ستة أوجه: السطحان العلوي والسفلي، وأربع حواف. وقد صُممت تهيئة الحفر CNC سداسية الجوانب لتشغيل الأوجه الستة، عادةً باستخدام وحدات الحفر وأنظمة تموضع الألواح التي تتيح الوصول إلى السطحين العلوي والسفلي والحواف. وقد يقلل ذلك، بحسب الماكينة والبرنامج، من الحاجة إلى قلب الألواح يدويًا بين العمليات أو يلغيها.
مصطلح «ثلاثي الجوانب» أقل دقة عند استخدامه في الشراء. وهو يشير عمومًا إلى أن الماكينة تستطيع الحفر في مجموعة أكثر محدودية من أوجه اللوح أو اتجاهاته، لكن الموردين لا يستخدمون المصطلح بالضرورة بالطريقة نفسها تمامًا. فقد تتيح إحدى التهيئات الحفر الرأسي من الأعلى إلى جانب الحفر الأفقي في اتجاهات محددة، بينما تتيح تهيئة أخرى مجموعة مختلفة. اطلب مخططًا يوضح الأوجه التي يمكن الوصول إليها واتجاهات المغازل، بدلًا من افتراض أن كل ماكينة ثلاثية الجوانب تشغّل الأوجه الثلاثة نفسها.
لا يضمن أي من المسميين إمكانية إنجاز كل ثقب دون إعادة التموضع. فقد يغطي أحد المشابك ثقبًا مطلوبًا، أو تحتاج قطعة العمل القصيرة إلى مناولة خاصة، أو قد تفتقر وحدة الحفر إلى الريشة أو الشوط المطلوب. وتصف التهيئة سداسية الجوانب إمكانات الوصول في الماكينة، ولا تضمن تشغيل كل قطعة في دورة واحدة متواصلة.
حوّل رسومات الألواح إلى متطلبات للماكينة
قبل طلب عروض الأسعار، اختر مجموعة ممثلة من المكونات بدلًا من الاعتماد على الرسم الأكثر تعقيدًا وحده. أدرج القطع ذات أحجام الإنتاج الكبيرة، والألواح الصغيرة والكبيرة، والمكونات الرقيقة، والقطع التي تحتوي على ثقوب في وجهين متقابلين. حدّد لكل عملية الوجه والقطر والعمق والاتجاه. وافصل الثقوب النافذة عن الثقوب العمياء، وحدد أي شقوق أو عمليات تفريز تدخل ضمن العملية نفسها.
بعد ذلك، اطلب من كل مورد ربط هذه العمليات بالماكينة المقترحة. وينبغي أن يوضح الرد الثقوب التي ستُحفر من الأعلى أو الأسفل، والثقوب التي ستُحفر أفقيًا، وتلك التي تتطلب إعدادًا ثانيًا. لا تفترض أن ماكينة الحفر تشمل التفريز أو عمل الأخاديد لمجرد ظهور هذه العمليات في تصميم الأثاث. تحقّق بشكل منفصل من المغزل والقاطع ونطاق العمل ووظائف البرنامج ذات الصلة.
توزيع العمل مهم بقدر أهمية القطعة الأكثر تطلبًا. فإذا كانت إحدى القطع تحتاج أحيانًا فقط إلى ثقب في الوجه الخلفي، فقد تكون العملية الثانوية خيارًا معقولًا. أما إذا كان الحفر في الوجه الخلفي متكررًا في مزيج الإنتاج اليومي، فقد يصبح تفريغ الألواح وقلبها وإعادة ضبط مرجعها وتحميلها مجددًا جزءًا كبيرًا من سير العمل. وفي هذه الحالة الأخيرة، يُرجح أن تبرر الماكينة سداسية الجوانب قدراتها الإضافية.
تحقق من نطاق أحجام الألواح، وليس الحد الأقصى فحسب
من السهل مقارنة الأبعاد القصوى للألواح التي تستوعبها الماكينة، لكن الحد الأدنى للطول والعرض قد يكون حاسمًا بالقدر نفسه. فقد يصعب تثبيت القطع القصيرة أو الضيقة مع إبقاء منطقة الحفر خالية. تحقّق من الحدين الأدنى والأقصى لأبعاد قطعة العمل، ونطاق السماكة المسموح به، وما إذا كانت القطع الصغيرة تتطلب حاملًا أو إعدادًا خاصًا أو عملية منفصلة.
حدّد أيضًا الثقوب القريبة من حواف الألواح وزواياها. ينبغي أن يؤكد الموردون مسافات الحواف وعمق الحفر الأفقي ومدى وصول المغزل والقيود الناجمة عن المشابك أو الدعامات. فلا فائدة من إمكانية الوصول الاسمية إلى أحد الأوجه إذا لم تتمكن الماكينة من وضع الثقب المطلوب في الموضع المحدد بالرسم.
قارن الدورة الكاملة، بما في ذلك المناولة
لا يشكل زمن الحفر على الماكينة سوى جزء من دورة الإنتاج. وتشمل المقارنة العادلة التحميل، واختيار الباركود أو البرنامج، والتثبيت، والتموضع، والحفر، وأي إعادة تموضع للمشابك، والتفريغ، والنقل إلى العملية التالية. وبالنسبة إلى المعدات ثلاثية الجوانب، أدرج الوقت والمساحة اللازمين لقلب اللوح أو نقله إلى ماكينة أخرى. أما في المعدات سداسية الجوانب، فأدرج أي عمليات تموضع أو تحريك إضافية للمشابك اللازمة للوصول إلى الثقوب المطلوبة.
اطلب من الموردين تقدير أزمنة الدورة للرسومات نفسها وبافتراضات التشغيل نفسها. وينبغي أن توضح المقارنة ما إذا كان التحميل يدويًا أم آليًا، وكيفية استدعاء البرامج، وما إذا كان التقدير يشمل جميع الثقوب المطلوبة. فلا يمكن مقارنة دورة حفر محاكاة قصيرة بدورة كاملة للقطعة تشمل المناولة وإعادة التموضع.
يؤثر حجم الدفعة أيضًا في الحسابات. فقد تجعل الألواح المتكررة الإعداد البسيط خيارًا جذابًا، لا سيما عندما يستطيع المشغّل معالجة الجانب المتبقي بكفاءة في خطوة منفصلة. أما تنوع مزيج الإنتاج فقد يزيد أهمية نقل البرامج والتعرّف على القطع وتجنب الأخطاء عند تغيير الألواح باستمرار. فكّر فيما إذا كانت الماكينة تستطيع قراءة ملفات الإنتاج المستخدمة حاليًا في الورشة، وما العمل اللازم لتحويلها إلى برامج حفر.
انظر إلى ما يتجاوز عرض سعر الماكينة الأولي
ينبغي مقارنة سعر الشراء بتكلفة العملية المقترحة كاملةً. فقد تحتاج الماكينة الأقل سعرًا إلى عمالة إضافية أو محطة عمل ثانية أو مساحة أرضية أكبر أو منطقة تخزين وسيطة. وقد تتطلب الماكينة الأعلى قدرة استثمارًا أوليًا أكبر وأدوات إضافية وصيانة أكثر تعقيدًا. ولا تكون أي من التهيئتين أقل تكلفة تلقائيًا على مدى عمرها التشغيلي.
أنشئ مقارنة بسيطة باستخدام بيانات عملياتك وعروض أسعار الموردين:
- النطاق الأولي: الماكينة، ووحدات الحفر، والأدوات، وتراخيص البرامج، والتركيب، والتدريب، وأي معدات لمناولة المواد.
- العمل التشغيلي: العمالة المتوقعة للتحميل والتفريغ والقلب وإعداد البرامج والعمليات الثانوية.
- الدعم المستمر: المواد الاستهلاكية وقطع الغيار ودعم البرامج والصيانة الوقائية وتوافر الخدمة.
- قيود الطاقة الإنتاجية: عدد الألواح المطلوبة في الوردية وأثر توقف إحدى الماكينات على التجميع في المراحل التالية.
أبقِ الافتراضات واضحة. فعلى سبيل المثال، لا تحسب للماكينة سداسية الجوانب ميزة إلغاء عملية ثانية إلا بعد أن يؤكد المورد دعم نمط الثقوب وحجم اللوح والأدوات المطلوبة. وبالمثل، لا تعامل كل المناولة الإضافية على ماكينة ثلاثية الجوانب على أنها عمالة مخصصة إذا أمكن استيعابها فعليًا في محطة عمل قائمة دون التأثير في الإنتاج.
تعتمد الدقة على ضبط المرجع بقدر اعتمادها على الحفر
يعتمد الأثاث المصنوع من الألواح على العلاقات بين الثقوب: إذ يجب أن تتطابق تجاويف الوصلات مع الأجزاء المتصلة بها، وأن تُوضع صفوف ثقوب دعامات الرفوف باتساق. وتفيد دقة التموضع المعلنة للماكينة، لكنها لا تحدد بمفردها دقة المكوّن النهائي. فتعامد اللوح وجودة الحواف والتثبيت وحالة الريشة واستقرار المادة وطريقة استناد البرنامج إلى القطعة، كلها عوامل تؤثر في النتيجة.
يستحق تغيير موضع اللوح اهتمامًا خاصًا عند مقارنة التهيئتين. فقلب اللوح لإعداده مرة ثانية يتيح فرصة إضافية لحدوث أخطاء في الاتجاه أو المرجع. وقد تحد الماكينة سداسية الجوانب من هذا الاحتمال، لكن يجب أن تحافظ أيضًا تغييرات المشابك وتسلسل التموضع فيها على العلاقة المطلوبة بين الأوجه. اطلب من الموردين شرح كيفية ضبط مرجع اللوح قبل إعادة التموضع وبعدها، وما إذا كان نظام التحكم يتجنب المشابك تلقائيًا.
ينبغي أن تستند معايير القبول إلى الأبعاد المهمة للتجميع، لا إلى عبارة عامة عن دقة القطعة. حدّد مواضع الثقوب وأعماقها التي ستُقاس، وحواف المرجع، وطريقة القياس، والانحراف المسموح به وفقًا لرسوماتك. وأدرج لوحًا واحدًا على الأقل به ثقوب في عدة أوجه، وآخر قريبًا من الحد الأدنى المقترح لحجم قطعة العمل.
المجالات التي يلائمها كل خيار عادةً
يستحق خيار التهيئة ثلاثية الجوانب دراسة جادة عندما تغطي الاتجاهات المتاحة معظم الأعمال المنتظمة، وتكون العمليات غير المتاحة متوقعة، وتتوفر بالفعل عملية ثانوية عملية. وقد يناسب أيضًا ورشة ترغب في أتمتة مرحلة حفر محددة دون استبدال كل العمليات اللاحقة. ويتمثل القيد في أن التغييرات في تصميم المنتجات قد تزيد عمليات الحفر في الوجه الخلفي أو الحواف إلى مستوى يصعب على الماكينة التعامل معه بسهولة.
يصبح الحفر سداسي الجوانب أكثر جاذبية عندما تجمع القطع بانتظام بين الثقوب العلوية والسفلية وثقوب الحواف، أو عندما يؤدي قلب الألواح إلى اختناق في الإنتاج. كما يكون مناسبًا عندما يرسل نظام الإنتاج العديد من برامج الألواح المختلفة إلى الماكينة، وتكون أهمية التعرّف المتسق على القطع ومناولتها عالية. وتعتمد فائدته على تزويده بأعمال مناسبة؛ فشراء قدرات حفر غير مستغلة لن يحل مشكلة اختناق في موضع آخر من خط الإنتاج.
وثمة خيار وسط: الإبقاء على مرحلة حفر أبسط للمكونات القياسية وإرسال القطع المعقدة فقط إلى ماكينة أعلى قدرة أو إلى عملية ثانوية. ويتوقف نجاح هذا الترتيب على مسارات العمل والطاقة الإنتاجية المتاحة وتكلفة نقل الألواح بين المحطات. قارن هذا الخيار بكلا نوعي الماكينات استنادًا إلى مزيج المنتجات المتوقع نفسه.
أدرج المقارنة في مواصفات الشراء
زوّد كل مقدم عرض برسومات الألواح نفسها وأنواع المواد ونطاق السماكة ومزيج الإنتاج المتوقع والإنتاج المطلوب. واطلب ردًا مكتوبًا يحدد العمليات غير المدعومة والأدوات اللازمة وأي افتراضات تتعلق بالمناولة. فهذا يكشف اختلافات قد يخفيها وصف الكتالوج، مثل احتواء رؤوس الحفر المعروضة على مواضع الريش المطلوبة، وما إذا كان تغيير الأدوات يدويًا أم آليًا.
اطلب إجراء عرض توضيحي أو اختبار متفق عليه قبل التسليم لقطعة ممثلة، متى كان ذلك متاحًا. وينبغي أن يغطي الاختبار التسلسل المبرمج كاملًا، بما في ذلك التحميل والتفريغ، لا الحفر وحده. سجّل زمن الدورة في ظل الظروف المحددة وقِس الميزات المتفق عليها. وإذا تعذر على المورد اختبار لوح معين قبل الشراء، فوثّق كيفية التحقق من هذه القدرة أثناء القبول.
وأخيرًا، اجعل عرض السعر واضحًا بشأن ما سيحدث بعد التركيب: نطاق التدريب والوثائق وقطع الغيار والدعم عن بُعد وترتيبات الاستجابة. ففي قرار شراء هذه المعدات، لا تتمثل مواصفات الشراء الأكثر فائدة في عبارة «سداسية الجوانب» أو «ثلاثية الجوانب» وحدها؛ بل في مجموعة محددة من الألواح والعمليات التي يجب أن تنجزها الماكينة المقترحة، مع تحديد أي عمل يدوي متبقٍ بوضوح.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.