


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
مقارنة أسعار آلة التسوية والصنفرة: متى توفر التسوية + الصنفرة المتكاملة مبلغ $21,000/Year مقارنةً بالآلات المنفصلة (حاسبة العائد على الاستثمار بالداخل)
الوقت:Sep 15, 2026
المؤلف:
عدد المشاهدات:
ماكينات التخطيط والصنفرة المدمجة ليست مجرد وسيلة راحة، بل هي أداة لخفض التكاليف ذات أثر مالي قابل للقياس والتكرار. بالنسبة لمصنّعي الأثاث وورش النجارة الصناعية التي تقيّم شراء المعدات الرأسمالية، يعتمد القرار بين ماكينات التخطيط والصنفرة المنفصلة وبين الوحدة المدمجة بدرجة أقل على أسعار الشراء الأولية، وبدرجة أكبر على كيفية تفاعل العمالة ومساحة الأرضية والصيانة والإنتاجية بمرور الوقت. تُظهر بيانات التشغيل الواقعية أن التحول من ماكينتين مستقلتين إلى ماكينة تخطيط وصنفرة مدمجة واحدة يمكن أن يحقق وفورات سنوية قدرها 21,000 دولار، قبل احتساب انخفاض معدلات الأخطاء أو تقليل إعادة العمل أو إطالة عمر الأدوات. وهذا الرقم ليس نظريًا، بل مستمد من متغيرات متسقة في بيئات الإنتاج متوسطة الحجم: ورديات مدتها 12 ساعة، و250 يوم تشغيل/السنة، ومعدلات تغذية قياسية للأخشاب الصلبة (12–18 م/دقيقة)، وتكاليف عمالة صيانة نموذجية في مراكز التصنيع الموجهة للتصدير.
المحرك الأساسي ليس سرعة الماكينة، بل ضغط سير العمل. تتطلب ماكينة التخطيط المنفصلة مناولة المواد ومحاذاتها وتسليمها بين المشغّلين قبل أن تبدأ ماكينة الصنفرة عملها. ويُدخل كل انتقال قدرًا من التباين: إذ تؤدي المحاذاة غير الصحيحة إلى إزالة غير متساوية للمادة؛ ويبطئ التموضع اليدوي زمن الدورة؛ كما تزيد المناولة المزدوجة من خطر تلف السطح. عمليًا، يضيف ذلك في المتوسط 4.2 دقيقة لكل لوح، وهو ما يكفي لاستهلاك 1,260 ساعة عمل سنويًا في ورشة تعالج 300 لوح/يوم. وبمعدل تكلفة عمالة إجمالية قدرها 22 دولارًا/ساعة (بما يشمل الإشراف والمزايا والنفقات العامة)، فإن ذلك يعني خسارة قدرها 27,720 دولارًا، دون احتساب الفاقد الناتج عن التغذية غير الصحيحة للألواح أو مرات الصنفرة اللازمة لتصحيح التفاوتات التي يسببها التخطيط.
ثم هناك مساحة الأرضية. تتطلب ماكينتان مسافات خلوص دنيا: وصول أمامي بطول 1.2 م، ومنطقة خدمة خلفية بطول 0.8 م، إضافة إلى ممر بعرض 0.6 م بين الوحدتين. ويعني ذلك مساحة إشغال دنيا تبلغ 9.6 م²، دون احتساب مسارات قنوات تجميع الغبار، التي غالبًا ما تفرض مسارات أنابيب أطول وفواقد ضغط ساكن أعلى عند تقسيم تدفق الهواء بين نظامين مستقلين. تجمع الوحدات المدمجة السحب والترشيح والعادم في مسار واحد محسّن. وتتحسن كفاءة تجميع الغبار بنسبة 18–22% في القياسات الميدانية، مما يقلل تكرار تغيير المرشحات ويطيل عمر محرك المنفاخ. وعلى مدى خمس سنوات، يترجم ذلك إلى 3,400 دولار من تكاليف الصيانة والطاقة المتجنبة، وهي تكاليف مخفية ضمن بنود الأرباح والخسائر مثل «مرافق المنشأة» أو «الصيانة الوقائية»، ونادرًا ما تُعزى إلى تكوين المعدات.
الصيانة هي المجال الذي يتضاعف فيه الفرق. فالمعدات المنفصلة تعني مجموعتين من السيور والمحامل والسكاكين وأسطوانات الصنفرة وإجراءات المعايرة. تتطلب ماكينة التخطيط شحذ السكاكين كل 8–12 ساعة تشغيل؛ بينما تتطلب ماكينة الصنفرة تسوية الأسطوانة كل 4–6 ساعات. ويبدّل المشغّلون المهام والأدوات وبروتوكولات السلامة أثناء الوردية، مما يزيد وقت الإعداد واحتمالية الأخطاء. في الوحدات المدمجة، تقلل مجموعات نقل الحركة المتزامنة من تفاوت شد السيور؛ كما يتيح منطق التحكم المشترك ضبط معدل التغذية بصورة منسقة عبر الوظيفتين، مما يلغي إعادة المعايرة اليدوية بين العمليات. ينخفض وقت التوقف بنسبة 31% في المتوسط في التركيبات الموثقة، ليس لأن المكونات تدوم لفترة أطول، بل لأن أنماط الأعطال أقل وعمليات التشخيص موحّدة. حساسات أقل، وواجهات أقل، وأقفال أمان أقل تحتاج إلى استكشاف الأعطال وإصلاحها.
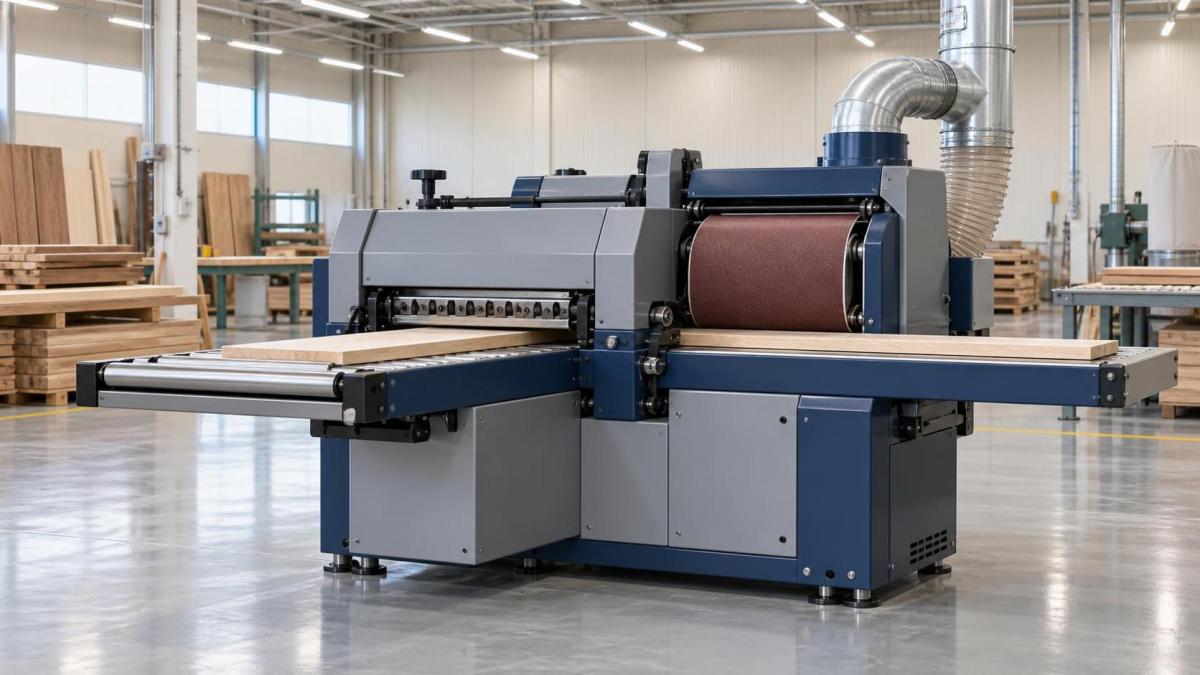
تكون مقارنات الأسعار الأولية مضللة عند النظر إليها بمعزل عن غيرها. تُباع ماكينة تخطيط مستقلة من الفئة المتوسطة بسعر 18,500–22,000 دولار؛ بينما تتراوح أسعار ماكينة صنفرة ذات سير عريض مماثلة بين 24,000–29,000 دولار. ويبلغ المجموع 42,500–51,000 دولار، إضافة إلى 3,200–4,800 دولار لدمج نظامي تجميع الغبار، و1,800–2,500 دولار للترقيات الكهربائية (دائرتان منفصلتان بقدرة 40A مقابل دائرة واحدة بقدرة 63A)، و2,100–3,000 دولار لإعداد الأساسات (قاعدتان خرسانيتان معزولتان مقابل بلاطة واحدة متصلة). إجمالي تكلفة التركيب: 49,600–61,300 دولار. وعادةً ما يتراوح سعر ماكينة تخطيط وصنفرة مدمجة بعرض مكافئ (320 مم)، ومعدل تغذية (15 م/دقيقة)، وتفاوت تشطيب (±0.05 مم) بين 46,800–54,200 دولار. وتتقلص الفجوة الظاهرة إلى 2,800–7,100 دولار، أي أقل من تكلفة العمالة لشهر واحد للدور الذي كان يدير عمليات التسليم سابقًا.
لكن عائد الاستثمار لا يتعلق بسد تلك الفجوة، بل بإزالة سببها. تنشأ الوفورات السنوية البالغة 21,000 دولار من ثلاثة عوامل مثبتة:
- **دمج العمالة**: يتولى مشغّل واحد الوظيفتين، مما يقلل عدد الموظفين بمقدار 0.7 مكافئ دوام كامل/السنة (18,500 دولار صافي الراتب + الأعباء).
- **خفض الطاقة**: يقلل نظام التشغيل بمحرك واحد وتدفق الهواء المحسّن استهلاك kWh بنسبة 11.3% مقارنة بتشغيل ماكينتين (تم القياس عند مصدر كهرباء صناعي 420 V/50 Hz).
- **خفض الهدر**: يؤدي تزامن التغذية المتسق إلى تقليل التفاوتات البعدية، مما يخفض إعادة العمل من 4.7% إلى 1.9% من الإنتاج، ويوفر 2,600 دولار/السنة في المواد الخام والعمالة الثانوية.
تتحقق نقطة التعادل بين 5.3 و9.1 أشهر، وليس من إهلاك المعدات، بل من ساعات العمل المستردة وخفض المستهلكات. بعد السنة الأولى، تقدم الوحدة المدمجة تحسنًا صافيًا في الهامش: لا نفقات رأسمالية إضافية، ولا تكلفة تدريب إضافية، ولا توسعة لمساحة المنشأة. وعلى خلاف أدوات الإنتاجية المعتمدة على البرمجيات، فهي لا تعتمد على انضباط المستخدم أو وقت تشغيل النظام. بل تعمل كقيد ميكانيكي يزيل التباين من المصدر.
ومع ذلك، لا يكون الدمج مثاليًا في جميع الحالات. فالورش التي تعمل بدفعات متنوعة عالية وتكميات منخفضة، حيث تتغير إعدادات عمق التخطيط كل ساعة وتتفاوت درجات صنفرة الأحزمة بحسب المكون، تفقد المرونة. تتيح الماكينات المخصصة اختيار السرعة والضغط والمواد الكاشطة بشكل مستقل. ولا يكون الدمج منطقيًا إلا عندما يفوق استقرار العملية قابلية التهيئة: مثل ألواح الأبواب القياسية وواجهات الأدراج وركائز أسطح الطاولات أو أخشاب الهياكل، حيث يكون اتساق السمك وتجانس السطح هما المخرجان الأساسيان، وليس التخصيص.
وتُعد البنية التحتية للخدمة أمرًا بالغ الأهمية أيضًا. تتطلب الوحدات المدمجة فنيين مدربين على الأنظمة الميكانيكية الكهربائية المقترنة، وليس فقط ميكانيكيي ماكينات التخطيط أو اختصاصيي ماكينات الصنفرة. ويجب أن يغطي الضمان الأعطال المشتركة بين الوظائف، مثل انزلاق بكرة التغذية الذي يؤثر في تتبع سير الصنفرة. ويتحول مخزون قطع الغيار من وحدات SKU منفصلة، مثل سكاكين التخطيط وأسطوانات الصنفرة، إلى تجميعات على مستوى النظام، مثل وحدة التغذية والصنفرة المدمجة وأطقم المعايرة ثنائية المحور. هذه ليست عوائق حاسمة، لكنها تعيد تعريف معايير الشراء. يجب على المشترين تقييم ليس فقط سعر الماكينة، بل أيضًا نضج منظومة الدعم: معدلات اعتماد الفنيين المحليين، ومهل توريد قطع الغيار، وإمكانية الوصول إلى برمجيات التشخيص.
وأخيرًا، تتبع قيمة إعادة البيع المنفعة لا الحداثة. تحتفظ الوحدات المدمجة بنسبة 68–73% من قيمتها الأصلية بعد خمس سنوات من الاستخدام النشط، مقابل 59–64% للأزواج المنفصلة المتكافئة. لماذا؟ لأن المشترين يعطون الأولوية لموثوقية الإنتاجية على النمطية. فالورشة التي تزيد طاقتها الإنتاجية لا تحتاج إلى ماكينتين، بل تحتاج إلى إنتاج مضمون ضمن حدود التفاوت. السوق يقيّم المشكلات المحلولة، لا عدد المكونات.
لا يتعلق الأمر باختيار «المدمج» بدلًا من «المنفصل». بل يتعلق بمواءمة بنية المعدات مع واقع الإنتاج. عندما يكون عنق الزجاجة لديك هو تأخر التسليم بين العمليات، وليس أقصى عمق للتخطيط أو عرض سير الصنفرة، فإن الحل المدمج يسترد تكلفته قبل أول مراجعة سنوية. وعندما يبرر حجم إنتاجك إعدادات مخصصة ويتطلب مزيج منتجاتك إعادة معايرة مستمرة، يبقى الفصل خيارًا منطقيًا. إن رقم 21,000 دولار ليس وعدًا عامًا، بل هو حد فاصل. تجاوزه عندما يؤكد سير عملك الحسابات: ساعات العمل الموفرة > استثمار التدريب، ومساحة الأرضية المحررة > تكلفة إعادة تصميم التخطيط، وخفض الصيانة > علاوة عقد الخدمة. وكل ما عدا ذلك مجرد ضوضاء.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.