

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
مقارنة ماكينات تلبيس الحواف PVC: مواءمة أنظمة الغراء مع إنتاجية الألواح
يجب اختيار ماكينة تلصيق حواف PVC انطلاقًا من تدفق الألواح المتوقع وبالرجوع إلى الخلف، وليس بناءً على الشكل المطلوب للحافة وحده. في خط إنتاج الخزائن أو الأثاث، قد تبدو ماكينة تلصيق الحواف مقبولة خلال تجربة قصيرة، لكنها قد تصبح عنق الزجاجة في الإنتاج بمجرد وصول الألواح المقطوعة بشكل مستمر من منشار أو خلية تعشيش أو محطة حفر. يمكن أن تؤدي تأخيرات تسخين الغراء، وبطء الاستعادة بعد معالجة قطع بحجم الأبواب، وتغييرات الألوان المتكررة، ووقت التنظيف إلى خفض الطاقة الإنتاجية القابلة للاستخدام قبل وقت طويل من وصول الماكينة إلى سرعة التغذية المعلنة.
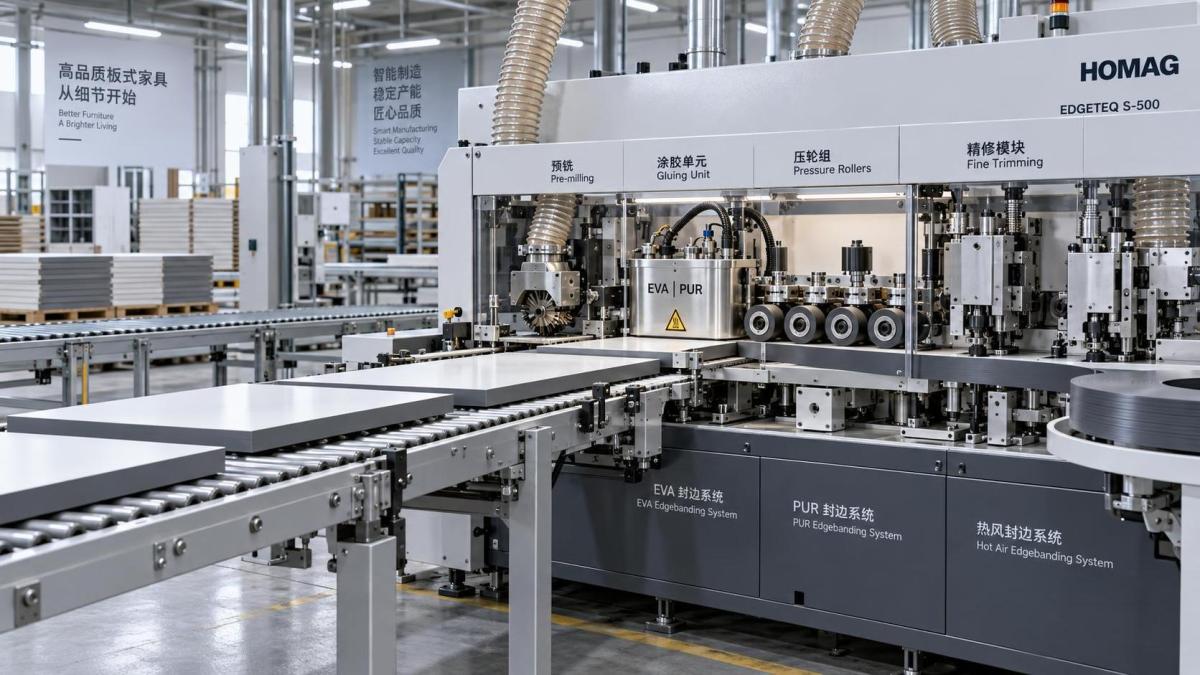
القرار العملي واضح ومباشر:يُعد EVA عادةً الخيار الأكثر اقتصادية للإنتاج المستقر متوسط الحجم؛ ويكون PUR مبررًا عندما تكون مقاومة الرطوبة والحرارة ومتانة الالتصاق العالية عوامل حاسمة؛ أما أنظمة الهواء الساخن فتناسب تطبيقات مختارة للحواف عديمة الفواصل، لكنها تتطلب تحكمًا منضبطًا في المواد والعملية. يعتمد الاختيار الصحيح على العدد الأقصى من الألواح الواصلة إلى ماكينة التلصيق، ومادة الحافة، ومقاومة الالتصاق المطلوبة، ومقدار التوقف الذي يمكن للخط تحمله.
ابدأ بتدفق الألواح، وليس بسرعة الماكينة الاسمية
سرعة التغذية ليست سوى جزء واحد من الإنتاجية. قد لا تحافظ ماكينة مصنفة ضمن نطاق معين من الأمتار في الدقيقة على هذا الأداء عند تحميل المشغلين لمكونات خزائن مختلطة، أو تغيير ألوان PVC، أو تشذيب الحواف السميكة، أو التوقف لصيانة الغراء. لذلك، ينبغي أن يبدأ التقييم الفني بنمط العمل الفعلي:
- كم عدد الألواح التي يجب تلصيق حوافها في كل وردية، بما في ذلك إعادة العمل والمكونات الصغيرة؟
- ما متوسط طول المحيط لكل لوح؟
- هل تُعالج الألواح على دفعات بحسب اللون والسماكة، أم ضمن طلبيات مختلطة بدرجة كبيرة؟
- هل تستقبل ماكينة تلصيق الحواف طابورًا مستمرًا، أم أن القطع في المراحل السابقة يسبب ذروات متقطعة؟
- ما مقدار مساحة التخزين المؤقت المتاحة قبل الماكينة وبعدها؟
يمكن لخط ينتج جوانب وأبواب خزائن مطبخ متكررة تنظيم القطع بحسب لون الحافة وسماكتها، مما يتيح لنظام وعاء الغراء العمل بكفاءة لفترات طويلة. أما ورشة الأثاث المخصص فقد تعالج بدلًا من ذلك PVC أبيض ورمادي وحبيبي خشبي وداكن في اليوم نفسه، مع انتقالات متكررة بين حافة تغطية بسماكة 0.4 mm وحافة مقاومة للصدمات بسماكة 1–2 mm. في الحالة الثانية، قد يكون الوقت بين الوظائف أهم من السرعة القصوى للناقل.
يُعد تجهيز الألواح جزءًا من حساب الإنتاجية نفسه. فالتشظيات على حافة الميلامين، أو ضعف التربيع، أو عدم اتساق أبعاد الألواح تفرض تغذية أبطأ وتزيد خطر ظهور خطوط الغراء. يمكن لمعدات القطع في المراحل السابقة، مثلBEAM SAW MJ6233، دعم تدفق أكثر قابلية للتنبؤ لتلصيق الحواف عند استخدام نظام التموضع الدقيق وطاولة التعويم الهوائي فيها لتجهيز ألواح MDF أو الخشب الرقائقي أو ألواح الجسيمات أو ألواح الميلامين بأبعاد متسقة. يوفر طول القطع الأقصى البالغ 3200 mm وسرعة القطع المتحكم بها بالتردد سياقًا مفيدًا عند مواءمة إنتاجية القطع مع الطاقة الإنتاجية اللاحقة، لكن ماكينة تلصيق الحواف لا تزال تحتاج إلى تخزين مؤقت كافٍ لاستيعاب تغييرات الدفعات ومناولة المشغل.
لاصق EVA الساخن: عملي للإنتاج المستقر والتكاليف المضبوطة
لا يزال EVA نظام الغراء الأكثر شيوعًا لأنه مألوف ومتوافق على نطاق واسع مع ألواح الأثاث القياسية، كما أنه سهل الإدارة نسبيًا. تُصهر الحبيبات في وعاء غراء وتوضع على حافة اللوح قبل ضغط شريط PVC في موضعه. وهو أساس منطقي للورش التي تنتج الأثاث الداخلي وأثاث المكاتب وخزائن الملابس ومكونات الخزائن في ظروف الاستخدام العادية.
تتمثل نقاط قوته الرئيسية في البساطة التشغيلية وتكلفة المستهلكات القابلة للإدارة. تتوفر أنظمة EVA في الماكينات المدمجة ذات التغذية اليدوية ومعدات الإنتاج الأكثر آلية. ويمكن اختيار المادة اللاصقة لألوان وأزمنة فتح ولزوجات وظروف ركائز مختلفة. وبالنسبة لخط ذي دفعات متوقعة، يمكن لوعاء غراء بحجم مناسب أن يحافظ على طبقة تطبيق مستقرة ويدعم تدفقًا جيدًا للألواح.
تظهر القيود عند تغير الإنتاج بشكل متكرر. قد يتحلل EVA المتروك في الوعاء أثناء التسخين الممتد، خاصة إذا كانت الماكينة تعمل بصورة متقطعة فقط. وقد تؤثر البقايا المتفحمة في تغذية الغراء، وتنتج خطوط التصاق غير متسقة، وتزيد أعمال التنظيف. فالماكينة التي تُشغّل مبكرًا ثم تنتظر وصول الألواح تستهلك طاقة وتعرّض المادة اللاصقة لحرارة غير ضرورية. ينبغي على المقيمين الفنيين السؤال عن مدى سرعة وصول نظام الغراء إلى حالة التشغيل، وكيفية عزل الوعاء، وما إذا كانت الحرارة تُتحكم بها حسب المناطق، ومدى سهولة تنظيف المشغلين لمنطقة التطبيق.
ولـ EVA أيضًا حدود مرتبطة ببيئة الاستخدام. فقد تلين قوة التصاقه تحت الحرارة المرتفعة، وتكون مقاومته للرطوبة أقل من رابطة PUR المعالجة بشكل صحيح. ولا يعني ذلك أن EVA غير مناسب لمعظم أثاث الألواح الداخلي. بل يعني أن الاستخدام النهائي المتوقع يجب تحديده بوضوح. فلا ينبغي تخصيص المواصفة اللاصقة نفسها تلقائيًا لهيكل خزانة ملابس قياسي ووحدة حمام.
مواضع فقدان طاقة EVA غالبًا
في التشغيل الروتيني، غالبًا ما تنشأ اختناقات EVA من المناولة أكثر من كيمياء المادة اللاصقة. قد يصعب توجيه القطع الضيقة الرفيعة بشكل متسق. وقد تتطلب سماكات الحواف المختلطة تعديلات في عارضة الضغط والتشذيب. ويجعل PVC الداكن على الألواح الفاتحة حتى أصغر عدم اتساق في خط الغراء واضحًا للغاية. عند تقييم ماكينة تلصيق حواف PVC، افحص أسطوانة الغراء ونظام الكشط وبكرات الضغط وترتيب التفريز المسبق باعتبارها عملية مترابطة. تمنح الحافة النظيفة والمربعة ذات طبقة اللاصق المتجانسة منطقة الضغط فرصة واقعية لإنتاج رابطة مستقرة.
PUR: أداء بيئي أقوى وانضباط تشغيلي أكبر
يُختار اللاصق الساخن PUR عندما يتعين على اللوح النهائي تحمل ظروف أكثر تطلبًا: رطوبة أعلى، أو تعرض دوري للماء، أو درجات حرارة مرتفعة، أو إجهاد طويل الأمد أكبر عند خط الالتصاق. ويُنظر إليه عادةً لأثاث المطابخ والحمامات والتصميمات الداخلية التجارية والتطبيقات التي تمثل فيها متانة الحافة مطلبًا رئيسيًا للجودة. عندما يتفاعل PUR مع الرطوبة، فإنه يشكل رابطة متشابكة توفر مقاومة أقوى من EVA التقليدي.
تأتي هذه الفائدة مع عبء صيانة مختلف. PUR تفاعلي مع الرطوبة، ولذلك لا يمكن التعامل مع المادة اللاصقة بصورة عفوية. ينبغي أن يحد النظام من التعرض للرطوبة المحيطة، ويجب أن تتبع إدارة المادة اللاصقة غير المستخدمة إجراءات موردي الماكينة واللاصق. إن تنظيف بقايا PUR المهملة أصعب بكثير من تنظيف تلوث EVA العادي. قد يحقق مدير الإنتاج أداء التصاق أفضل، لكنه قد يفقد الإنتاجية إذا لم يمتلك الفريق روتينًا متكررًا للإيقاف والتطهير والتنظيف.
ينبغي تقييم الإنتاجية باستخدام PUR من حيثوقت الإنتاج القابل للاستخدام، وليس سرعة الناقل فقط. يمكن للخرطوشة المحكمة أو ترتيب تغذية اللاصق المغلق أن يقللا من خطر التلوث ويدعما عمليات تغيير أنظف، لكنهما قد يفرضان قيودًا على صيغة المستهلكات. يمكن لأنظمة PUR السائبة أن تناسب الإنتاج المستمر، لكنها تتطلب تحكمًا أفضل في التخزين والتعبئة والصيانة. يعتمد أفضل تكوين على ما إذا كان الخط يعمل طوال اليوم بمواصفة مستقرة واحدة أو يعالج دفعات أقصر مع فترات خمول طويلة.
ينبغي أن يأخذ قرار PUR أيضًا سلوك المعالجة في الاعتبار. فاحتفاظ الحافة الأولي بعد الضغط ليس هو نفسه أداء الرابطة المتشابكة النهائي. يجب مناولة الألواح وفقًا لمتطلبات عملية المادة اللاصقة قبل التشغيل اللاحق المكثف أو التعبئة أو التعرض للظروف البيئية. وهذا مهم على وجه الخصوص في الخطوط عالية الإنتاجية حيث تنتقل الألواح التي أُلصقت حوافها حديثًا بسرعة إلى نواقل الإرجاع أو الحفر أو التجميع.
الالتصاق بالهواء الساخن وتوقع الحافة عديمة الفواصل
تقوم أنظمة تلصيق الحواف بالهواء الساخن بتنشيط طبقة وظيفية على مادة حافة متوافقة بدلًا من وضع طبقة غراء منفصلة من وعاء. ويمكن أن تكون النتيجة المرئية وصلة ضيقة جدًا أو شبه غير مرئية، وهو أمر جذاب لأبواب الخزائن الفاخرة والألواح الزخرفية اللامعة وتركيبات الحواف الداكنة مع الألواح حيث يكون خط غراء EVA أكثر وضوحًا.
لا ينبغي أن يستند القرار إلى المظهر وحده. تعتمد معالجة الهواء الساخن على شريط حافة متوافق، وتوصيل طاقة مستقر، وضغط دقيق، وحواف ألواح نظيفة. لا يمكن استبدال اختيار المواد بعضها ببعض: فقد لا تؤدي حافة PVC المصممة لتطبيق EVA القياسي أداءً صحيحًا في عملية الهواء الساخن. ينبغي للمقيمين التحقق من مواصفة شريط الحافة واتساق الطبقة الوظيفية وركيزة اللوح المقصودة وإعدادات الماكينة القابلة للتحقيق قبل افتراض توفر تشطيب عديم الفواصل.
يمكن لأنظمة الهواء الساخن تقليل التنظيف المرتبط بوعاء الغراء وإلغاء المطابقة التقليدية لألوان المواد اللاصقة، لكنها تقدم حساسيات أخرى. يجب أن يؤدي إدخال الطاقة إلى تنشيط الطبقة الوظيفية دون تسخين الحافة بشكل مفرط أو إتلاف الأسطح الزخرفية. تؤثر سرعة التغذية ودرجة الحرارة المحيطة وحالة اللوح وسماكة الحافة جميعًا في نطاق العملية. وفي خط يضم مزيجًا واسعًا من ألوان الألواح ومواد الحواف، قد لا تكون الميزة التشغيلية كبيرة إلا عند توفر الأشرطة المتوافقة باستمرار والتحكم في بيانات الوظائف.
بالنسبة لأعمال هياكل الخزائن القياسية عالية الحجم، قد لا تؤدي متطلبات رأس المال والمواد الإضافية إلى تحسين المنتج النهائي بما يكفي لتبرير التغيير. أما بالنسبة للواجهات الظاهرة أو المشاريع التي يحدد فيها مظهر الوصلة القبول، فقد يكون الهواء الساخن هو المسار المناسب. والمفتاح هو فصل المواصفة البصرية عن الافتراض العام بأن كل لوح يتطلب التكنولوجيا نفسها.
يحدد تكوين الماكينة ما إذا كان نظام الغراء يستطيع مواكبة الإنتاج
بعد اختيار طريقة المادة اللاصقة، تحدد بنية الماكينة ما إذا كانت قادرة على دعم معدل الألواح المستهدف. قد تكون ماكينة تلصيق حواف مدمجة أحادية الجانب كافية عندما يحمّل المشغلون القطع واحدة تلو الأخرى ويتغير الإنتاج خلال اليوم. لكنها تصبح أقل ملاءمة عندما يطلق المنشار أو خلية التعشيش دفعات كبيرة أسرع مما يستطيع المشغل توجيهها وفحصها وتغذيتها.
انظر إلى ما هو أبعد من وحدة الغراء، إلى الوحدات الموجودة مباشرة قبلها وبعدها. يعد التفريز المسبق مفيدًا عندما تحتوي الحواف المقطوعة بالمنشار على تشظيات طفيفة أو عدم استواء أو تكسر في الصفائح. فهو يزيل كمية صغيرة من المادة لإنشاء سطح التصاق أكثر انتظامًا، لكنه يضيف أيضًا متطلبات لصيانة الأدوات واستخراج الغبار. في ألواح الجسيمات المغطاة بالميلامين، يمكن للتفريز المسبق المضبوط جيدًا أن يمنع الخلط بين عيوب الحافة ومشكلة المادة اللاصقة.
يجب أن تثبت بكرات الضغط PVC بدقة بينما تظل المادة اللاصقة ضمن نافذة عملها. ثم يحدد تشذيب الأطراف والتشذيب الخشن والتشذيب الدقيق والكشط والتلميع ما إذا كان الخط قادرًا على إخراج لوح دون إصلاح يدوي. تكون قيمة سرعة التغذية العالية محدودة إذا خرجت القطع بزوايا حادة أو طبقة ممزقة أو علامات اهتزاز أو مادة لاصقة زائدة تتطلب تصحيحًا على طاولة العمل.
ينبغي مواءمة الأتمتة مع التباين. يمكن للإعداد المعتمد على الباركود، والضبط التلقائي لسماكة الحافة، والتموضع بالسيرفو، وتخزين الوصفات أن يقلل الأخطاء في الإنتاج المختلط. في خط مستقر ومتكرر، قد تقلل هذه الميزات أساسًا العمالة ووقت الإعداد. أما في بيئة الطلبات المخصصة، فيمكنها منع تحوّل مواضع الأدوات الخاطئة وإعدادات الضغط غير المتسقة إلى خسائر جودة متكررة. وسؤال التقييم ليس ما إذا كانت الأتمتة متاحة، بل ما إذا كانت تزيل مصدرًا فعليًا للتباين في مزيج الألواح الحالي.
استخدم تجربة مقارنة واقعية
ينبغي أن تتضمن التجربة المفيدة الألواح التي تسبب أكبر قدر من الصعوبة، وليس ألواح العينات النظيفة فقط. أدرج PVC الأكثر سماكة والأقل سماكة المخطط له، والتركيبات الفاتحة والداكنة، والقضبان الضيقة، وجوانب الخزائن الطويلة، والألواح ذات الحواف النموذجية المقطوعة بالمنشار. شغّل عددًا كافيًا من القطع لمراقبة استقرار الحرارة وتطبيق المادة اللاصقة بعد أن تصل الماكينة إلى حالة التشغيل العادية.
- تأكد من سماكة اللوح وتربيعه وحالة الحافة قبل دخوله إلى الماكينة.
- سجل نوع المادة اللاصقة وإعداد درجة الحرارة وسرعة التغذية ومواصفة شريط الحافة وتكوين الضغط.
- افحص الرابطة فورًا بعد المعالجة، ثم تحقق من الانفصال والفجوات وخروج الغراء وتلف الزوايا بعد وقت المناولة المناسب.
- قِس مقدار تدخل المشغل المطلوب للإعداد والتنظيف وتصحيح العيوب.
- قارن الألواح المكتملة لكل ساعة عمل، بما في ذلك الانقطاعات، بدلًا من احتساب زمن حركة الناقل فقط.
يكشف هذا النهج خطأ شراء متكررًا: اختيار ماكينة بناءً على سرعتها في أفضل الظروف مع تجاهل الخسائر الناتجة عن تغييرات الوظائف الفعلية. إن ماكينة تلصيق حواف PVC المفضلة هي التي تنتج باستمرار ألواحًا مقبولة وفق إيقاع الإنتاج المطلوب، مع عملية غراء يستطيع فريق الصيانة الحفاظ عليها. لكل من أنظمة EVA وPUR والهواء الساخن موضع صالح، لكن فقط عند تقييم سلوك المادة اللاصقة وتجهيز الألواح وتوافق المواد وأنماط التشغيل اليومية بوصفها نظام إنتاج واحدًا.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.