

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
كيفية تحديد حجم المكبس الساخن بما يتناسب مع إنتاج ألواح LVL لديك
كيفية تحديد حجم المكبس الساخن بما يتناسب مع إنتاج LVL لديك
يبدأ تحديد حجم المكبس الخشبي الساخن لإنتاج LVL بتحويل الإنتاج المستهدف إلى سعة مكبس واقعية، وليس بمجرد اختيار أكبر لوح ضغط أو أعلى حمولة. ويتمثل العامل الأساسي في مطابقة مساحة الضغط القابلة للاستخدام، وتكوين الفتحات، والضغط النوعي، ومدة الدورة مع أبعاد القوالب، ومتطلبات المادة اللاصقة، وإمدادات القشرة الخشبية من المراحل السابقة. فإذا جرى التقليل من أهمية هذه العوامل، فقد يصبح المكبس عنق زجاجة؛ أما إذا كان حجمه أكبر من اللازم، فقد ترتفع تكاليف الاستثمار والطاقة دون زيادة الإنتاج القابل للبيع.
السؤال المفيد ليس: “ما الكمية التي يستطيع هذا المكبس إنتاجها؟” بل: “ما كمية LVL المطابقة للمواصفات التي يستطيع هذا المكبس إنتاجها ضمن مزيج منتجاتنا، وساعات التشغيل المتاحة، ووصفة الضغط المعتمدة؟” هذان حسابان مختلفان.
حدّد أساس الإنتاج قبل مقارنة الآلات
ابدأ بالحجم المطلوب القابل للبيع لكل وردية، ثم اعمل بشكل عكسي للوصول إلى الحجم الإجمالي المضغوط. فأبعاد المنتج النهائي ليست بالضرورة أبعاد المكبس: إذ يقلل تشذيب الحواف، وتشذيب الأطراف، والصنفرة، والمواد المرفوضة من الحجم المتاح للبيع. كما أن خلط حجم المنتج النهائي بأبعاد القالب غير المشذب يجعل حساب السعة يبدو أفضل مما هو عليه فعليًا.
ينبغي أن تتضمن ورقة تحديد الحجم المفيدة ما يلي:
- الأمتار المكعبة المطلوبة والقابلة للبيع لكل وردية، وعدد ساعات الوردية المجدولة.
- طول القالب المضغوط وعرضه وسماكته لكل منتج رئيسي.
- مردود الحجم المتوقع من القالب المضغوط إلى المنتج النهائي المقبول.
- مزيج المنتجات، وأحجام الدفعات، وتكرار تغيير المنتج، ومدة التوقف المتوقعة.
- نوع القشرة الخشبية، وسماكتها، ونطاق رطوبتها، ونظام المادة اللاصقة.
لا تحدد حجم المكبس اعتمادًا على القالب الأكثر إنتاجًا فقط. فقد يتحكم منتج أكثر سماكة، بدورة تسخين معتمدة أطول، في الجدول الزمني حتى إذا كان يمثل حصة أصغر من الحجم الشهري. قيّم الوصفات الرئيسية بشكل منفصل، ثم احسب الساعات المطلوبة لمزيج الإنتاج المخطط.
احسب السعة بناءً على دورة تشغيل كاملة
بالنسبة إلى مكبس الدفعات، تكون العلاقة الأساسية كما يلي:
الإنتاج القابل للبيع لكل ساعة = الحجم لكل دورة × (60 ÷ دقائق الدورة) × توافر التشغيل × مردود الحجم
الحجم لكل دورة هو مجموع الأحجام المضغوطة لجميع القوالب التي يتم تحميلها فعليًا. احسب الفتحات الإنتاجية، وليس الحد الأقصى للفتحات المذكور في الكتيب. فإذا تعذر استخدام بعض الفتحات مع ترتيب تحميل معين، فلا تساهم هذه الفتحات في سعة تلك الوصفة.
يجب أن تغطي مدة الدورة التسلسل الكامل القابل للتكرار: التحميل، والإغلاق، وبناء الضغط، ومدة الضغط المعتمدة، وأي مراحل محددة لتخفيف الضغط، والفتح، والتفريغ. وعندما تتداخل عمليات المناولة، استخدم مدة الدورة المنقضية الناتجة بدلًا من جمع مدة كل حركة بشكل مستقل.
حافظ على اتساق احتساب الفاقد. فإذا كانت مدة التحميل المعتادة مدرجة بالفعل ضمن الدورة، فلا تخصمها مرة أخرى من خلال عامل الكفاءة. وينبغي أن يمثل التوافر فواقد الوقت الإضافية خارج تلك الدورة، مثل الأعطال أو انتظار المواد. وبالمثل، اطرح فترات تغيير المنتج من الساعات المجدولة أو أدرجها ضمن التوافر، وليس الأمرين معًا.
مثال توضيحي، وليس ادعاءً بأداء آلة
افترض أن الهدف التخطيطي هو 60 م³ من LVL القابل للبيع خلال وردية مدتها ثماني ساعات. ولأغراض التوضيح فقط، تبلغ أبعاد كل قالب مضغوط 6.0 × 1.2 × 0.09 m، أي ما يعادل 0.648 م³. وتوفر أربعة قوالب لكل دورة حجمًا إجماليًا مضغوطًا يبلغ 2.592 م³.
مع افتراض دورة كاملة مدتها 15 دقيقة، وتوافر بنسبة 85%، ومردود حجم قابل للبيع بنسبة 90%، يكون الإنتاج المحسوب كما يلي:
2.592 × (60 ÷ 15) × 0.85 × 0.90 = حوالي 7.93 م³/ساعة
وهذا يعطي حوالي 63.5 م³ لكل وردية، أي أعلى قليلًا من الهدف. وإذا زادت الدورة الكاملة إلى 18 دقيقة، فإن الترتيب نفسه ينتج حوالي 52.9 م³ لكل وردية. ويوضح المثال سبب أهمية التحقق من الدورة أكثر من أهمية وجود فائض سعة ظاهري صغير. ولا ينبغي اعتماد أي من هذه الافتراضات دون تأكيد خاص بالمشروع.
طابق لوح الضغط والفتحات مع ترتيب الرص الفعلي
لا تعني أبعاد لوح الضغط الاسمية تلقائيًا أنها تمثل أبعاد القالب القابلة للاستخدام. أكّد نطاق التحميل المسموح به من الشركة المصنعة، بما في ذلك الخلوصات الطرفية، وإمكانية الوصول لأغراض المناولة، وترتيبات ألواح الفصل عند استخدامها، والمساحة التي يتم تحديد انتظام درجة الحرارة والضغط فيها.
يجب أن تستوعب المسافة المفتوحة ترتيب الرص غير المضغوط ومعدات التحميل، وليس سماكة القالب النهائي فقط. وقد تحدد اختلافات سماكة القشرة، وتفاوتات التجميع، والخلوص اللازم لنظام النقل ما إذا كانت الفتحة المناسبة اسميًا عملية فعلًا.
تزيد الفتحات الإضافية حجم الدفعة فقط عندما يمكن تزويد كل فتحة ومناولتها ضمن الدورة المفترضة. اطلب تسلسل تحميل يوضح كيفية إدخال الحُصر، وكيفية إخراج القوالب النهائية، وما إذا كانت جميع الفتحات تُغلق معًا. فقد يوفر مكبس كبير متعدد الفتحات، ينتظر الحُصيرة الأخيرة، سعة مفيدة أقل من المتوقع.
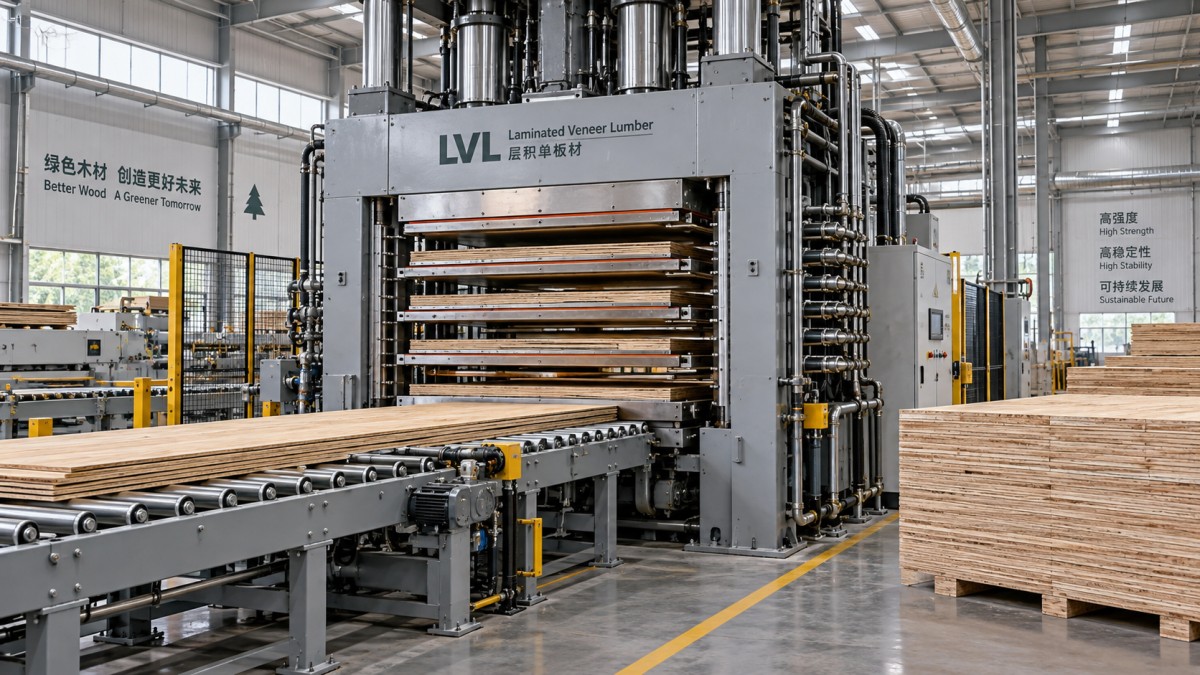
وبالنسبة إلى المنتجات ذات العروض المختلفة، تحقّق أيضًا من أنماط التحميل المعتمدة. فوضع عدة قوالب ضيقة جنبًا إلى جنب يغير إجمالي المساحة المشغولة وقد يؤدي إلى تحميل غير متساوٍ. وينبغي لمورّد المكبس تأكيد المواضع المسموح بها، وتماثل الحمل، وأي قيود على الضغط على مساحة جزئية.
تحقق من الضغط النوعي بشكل منفصل عن الإنتاجية
ترتبط القوة الهيدروليكية بضغط الربط، لكنهما ليستا مواصفتين قابلتين للتبادل. والعلاقة الأساسية هي:
قوة الضغط المطلوبة = الضغط المحدد على القالب × المساحة المسقطة المحملة
عند استخدام وحدات متسقة، يؤدي ضرب الضغط بوحدة MPa في المساحة بوحدة m² إلى الحصول على القوة بوحدة MN. ويجب أن يأتي الضغط المعني من التركيبة المؤهلة للقشرة، والمادة اللاصقة، وترتيب الرص، وأداء المنتج المطلوب، وليس من قاعدة عامة خاصة بـ LVL.
بالنسبة إلى المكابس التقليدية متعددة الفتحات ذات الفتحات المكدسة على التوالي، لا تُضرب القوة المطلوبة عمومًا في عدد الفتحات، إذ تنتقل القوة عبر الرصة. أما وضع عدة قوالب جنبًا إلى جنب داخل فتحة واحدة، فيزيد المساحة المسقطة المحملة. اطلب من المورّد التحقق من هذا الفرق وفق بنية المكبس الفعلية.
كما أن انتظام الضغط مهم أيضًا. إذ تؤثر صلابة الإطار، وانحراف لوح الضغط، وترتيب الأسطوانات، وموضع التحميل في كيفية وصول القوة إلى القالب. اطلب أنماط التحميل المسموح بها ودقة التحكم في الضغط ضمن هذه الظروف. ولا يحدد الحد الأقصى لضغط النظام الهيدروليكي وحده ضغط خط الربط أو انتظامه.
اعتبر التسخين وتصلب المادة اللاصقة مصدر عدم اليقين الرئيسي
لا يعني وصول لوح الضغط إلى نقطة الضبط أن أبرد خط ربط داخلي قد وصل إلى حالة التصلب المطلوبة. إذ يجب أن تنتقل الحرارة عبر ترتيب الرص، ويعتمد تقدمها على سماكة القالب، وخصائص القشرة، والرطوبة، ودرجة الحرارة الأولية، وكيمياء المادة اللاصقة، وطريقة التسخين.
لا تستنتج مباشرة دورة قالب رقيق لقالب أكثر سماكة بكثير. وبالمثل، فإن رفع درجة حرارة لوح الضغط ليس طريقًا تلقائيًا لتقصير الدورات؛ فقد يغير ظروف السطح، وحركة الرطوبة، وسلوك المادة اللاصقة، أو متطلبات الفصل. ويحتاج أي جدول زمني معدل إلى التحقق من العملية.
اسأل عن الأساس الذي يدعم مدة الضغط المقترحة. وتشمل الأدلة المفيدة التجارب على ترتيبات رص مماثلة، وقياسات درجة الحرارة الداخلية عند الاقتضاء، وإرشادات مورّد المادة اللاصقة، واختبارات جودة الربط وفق متطلبات المنتج المعمول بها. وينبغي أن يميز عرض السعر بين النتائج المثبتة والتقديرات التي تتطلب
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.