

الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
منشار الألواح الأوتوماتيكي مقابل المنشار المنزلق ذو الطاولة لإنتاج الخزائن
منشار الألواح الأوتوماتيكي مقابل منشار الطاولة المنزلقة لإنتاج الخزائن
يمكن أن يؤثر الاختيار بين منشار الألواح الأوتوماتيكي ومنشار الطاولة المنزلقة تأثيرًا كبيرًا في دقة القطع والإنتاجية ومتطلبات العمالة واستغلال المواد في إنتاج الخزائن. صُممت الأنظمة الأوتوماتيكية لمعالجة الألواح بكفاءة وبنتائج متكررة، بينما توفر مناشير الطاولة المنزلقة مرونة في مهام القطع المتنوعة. ويتوقف الخيار الأفضل بدرجة أقل على اسم الآلة، وبدرجة أكبر على مزيج أجزاء الخزائن وحالة بيانات الإنتاج وما يجري قبل القطع وبعده.
في التقييم الفني، لا يقتصر السؤال على أي المنشارين يقطع بسرعة أكبر، بل يتعلق بقدرة عملية القطع بأكملها على إنتاج أجزاء محددة الهوية على نحو صحيح، وضمن حدود التفاوت المسموح، وبمعدل تستطيع بقية أقسام المصنع استيعابه. ويمكن للآلة ذات مستوى الأتمتة الأعلى أن تكشف أوجه القصور في الجدولة ومناولة المواد بقدر ما تقلل العمل اليدوي.
أوجه الاختلاف بين عمليتي القطع
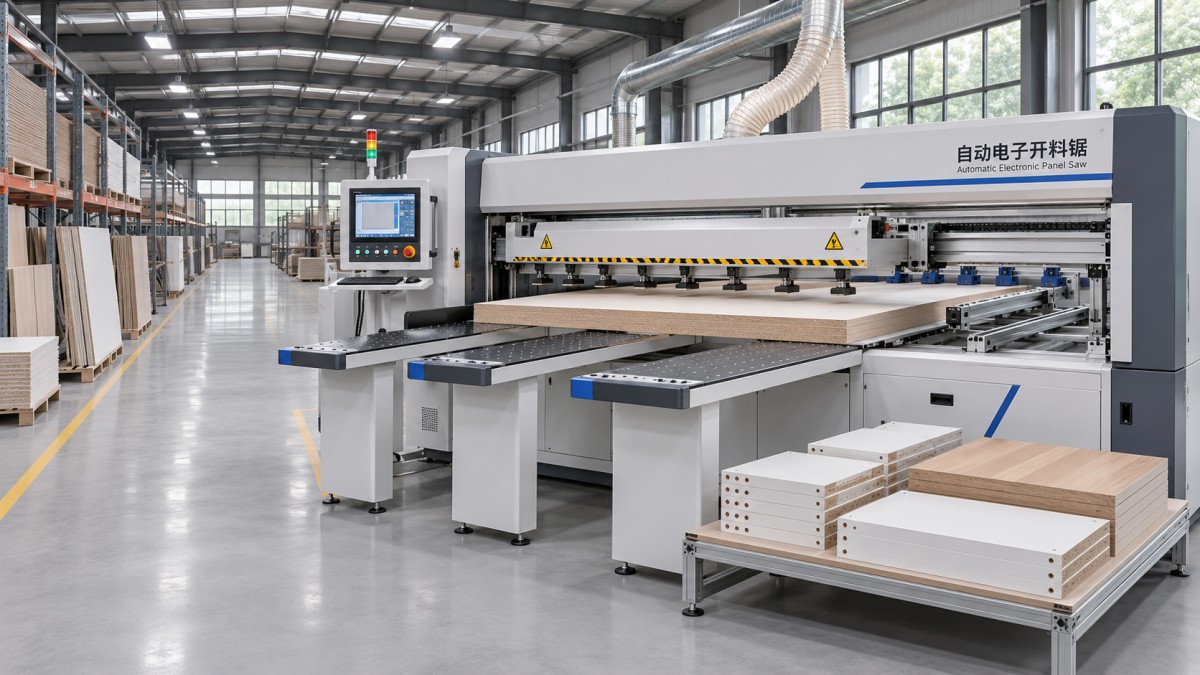
في التكوين المعتاد لمنشار الألواح الأوتوماتيكي، يضع دافع قابل للبرمجة المادة في موضع القطع، بينما تتحرك عربة المنشار عبر اللوح أو الرزمة. يحمّل المشغل المادة، ويختار برنامج القطع أو يستلمه، ثم يتعامل مع الأجزاء الناتجة. وقد تشمل بعض التكوينات أيضًا المساعدة في التحميل ووضع الملصقات ونقل الأجزاء إلى العمليات التالية أو أتمتتها.
يستخدم منشار الطاولة المنزلقة عربة انزلاقية يوجهها المشغل يدويًا لتحريك قطعة العمل أمام الشفرة. يضبط المشغل الأسوار والمحددات، ويضع المادة، ويتحكم في تسلسل القطع. ويمكن لشاشات القراءة الرقمية أو أنظمة التموضع الآلية تقليل أعمال الإعداد في بعض الطرازات، لكنها لا تجعل كل مناشير الطاولة المنزلقة مكافئة لمنشار ألواح مبرمج.
تكمن أهمية هذا الاختلاف في أن المعدّات توزّع العمل على أجزاء مختلفة من العملية. ففي النظام الأوتوماتيكي، ينتقل قدر أكبر من الجهد إلى المراحل السابقة، مثل إعداد قائمة القطع وتنظيم المواد. أما مع منشار الطاولة المنزلقة، فتظل قرارات أكثر عند الآلة، حيث يستطيع المشغل المتمرس تعديل التسلسل مع تغير المهمة.
تعتمد الإنتاجية على نمط القطع، لا على زمن الدورة وحده
غالبًا ما يكون منشار الألواح الأوتوماتيكي خيارًا جذابًا عندما تعالج الورشة ألواحًا كاملة لإنتاج مكونات خزائن متكررة. بعد إعداد برنامج القطع، يستطيع الدافع وضع المادة للقطوع المتتالية دون حاجة المشغل إلى إعادة ضبط السياج لكل بُعد. وحيثما تسمح الآلة والشفرة والمادة بقطع الرزم، يمكن معالجة عدة ألواح معًا. وينبغي التحقق من الحد العملي وفقًا لارتفاع القطع المحدد وجودة الحافة المطلوبة؛ فكون الرزمة مناسبة من الناحية المادية لا يعني بالضرورة أن قطعها سيكون جيدًا.
وقد تتقلص هذه الميزة عندما تضم الطلبات مواد كثيرة، أو تغييرات متكررة في السماكة، أو كميات صغيرة من أجزاء غير مألوفة. فقد تقضي الآلة وقتًا أقل في القطع، لكنها تنتظر اللوح المناسب أو فصل القطع أو تصحيح برنامج غير صحيح. وبالمثل، قد يهدر مشغل منشار الطاولة المنزلقة وقتًا في القياس المتكرر وإعادة ضبط المحددات، لكنه يستطيع الاستجابة بسرعة عند ظهور لوح حشو غير متكرر أو قطعة بديلة.
قارن الإنتاج باستخدام مزيج إنتاج ممثل للواقع بدلًا من أسرع دورة معروضة في تجربة توضيحية. أدرج التحميل والمحاذاة والقطع والتفريغ والفرز ووضع الملصقات وتغيير المواد. وإذا كان إعداد قائمة القطع يتم في محطة عمل منفصلة، فأدرج العمالة اللازمة لذلك أيضًا. المقياس المفيد هو عدد أجزاء الخزائن المقبولة والمحددة الهوية التي تُسلّم إلى العملية التالية في كل وردية، وليس عدد أشواط المنشار في الدقيقة.
الدقة خاصية للنظام بأكمله
يمكن للدافع القابل للبرمجة أن يقلل تكرار التموضع اليدوي، لكنه لا يستطيع تصحيح كل مصادر الخطأ. فتعامد اللوح، ومحاذاة الدافع، والتثبيت، وحالة الشفرة، وإعداد الآلة، والتغيرات الحرارية أو الميكانيكية، كلها تؤثر في الجزء النهائي. وفي منشار الطاولة المنزلقة، تؤثر حالة العربة ومعايرة السياج وإعداد المحددات وطريقة تعامل المشغل بالقدر نفسه.
في إنتاج الخزائن، ينبغي تقييم دقة الأبعاد إلى جانب التعامد وجودة الحافة. فقد يكون قياس أحد جوانب اللوح صحيحًا على امتداد حافة واحدة، ومع ذلك يسبب مشكلات في التجميع إذا لم يكن مربعًا. وتضيف الألواح المغطاة بالميلامين مصدر قلق آخر، إذ قد يحدث تقشر حتى عندما تكون الأبعاد مقبولة. ويؤثر في النتيجة اختيار الشفرة، وترتيبات شفرة التخديد إن وُجدت، وظروف التغذية، ودعم قطعة العمل.
اطلب من الموردين تحديد الظروف التي تستند إليها أي قيمة معلنة للتفاوت المسموح. تحقق مما إذا كانت تنطبق على التموضع أو على الجزء النهائي أو على كليهما، وما إذا كانت تفترض نوعًا معينًا من المواد أو حجمًا محددًا للوح أو اتجاه قطع معينًا أو حالة صيانة بعينها. ويستخدم اختبار القبول المجدي اللوح المقصود ويقيس عدة أجزاء عبر منطقة القطع، بدلًا من الاعتماد على عينة واحدة مواتية.
مردود المواد وتحديد هوية الأجزاء
لا يضمن أي من المنشارين تلقائيًا الاستخدام الجيد للألواح. يعتمد المردود على خطة القطع والأبعاد القابلة للاستخدام للوح وعرض شق الشفرة واتجاه العروق أو النقشة وعيوب الحواف وإمكانية تخزين القصاصات واسترجاعها. ويمكن لبرامج التحسين أن تساعد على ترتيب الأجزاء المستطيلة بكفاءة، لكن موثوقية مخرجاتها لا تتجاوز موثوقية الأبعاد والقيود المُدخلة.
ويكتسب نوع نمط القطع أهمية أيضًا. ينتج منشار العارضة عادةً سلسلة من القطوع المستقيمة عبر المادة المتاحة؛ وقد لا يمكن تنفيذ بعض ترتيبات التداخل التي تُنشأ لموجّه CNC مباشرةً بهذا التسلسل. تأكد من أن البرنامج والمنشار المقصودين قادران على تبادل الملفات القابلة للاستخدام، وأن الخطة تأخذ في الحسبان قطوع التشذيب وشق الشفرة وأحجام الألواح الفعلية الموردة.
يستحق تحديد هوية الأجزاء اهتمامًا يوازي الاهتمام بالمردود. فقد يصعب التمييز بين جوانب الخزائن والرفوف والعوارض العرضية المتشابهة بعد القطع، ولا سيما عندما تختلف الأبعاد اختلافًا طفيفًا فقط. ويمكن للملصقات المطبوعة أو أماكن التكديس الواضحة أو عملية وسم يدوية منضبطة أن تمنع أخطاء الفرز. وإذا أنتج المنشار الأوتوماتيكي الأجزاء بسرعة تفوق سرعة تحديد هويتها، فقد تظهر مكاسب القطع الظاهرية مجددًا في صورة تأخيرات عند تلبيس الحواف أو التجميع.
متى تظل المرونة ميزة لمنشار الطاولة المنزلقة
غالبًا ما يكون منشار الطاولة المنزلقة الآلة الأكثر عملية لمهام الورشة المتنوعة، مثل تشذيب المكونات الفردية وقطع الدفعات الصغيرة وإنتاج أجزاء بزاوية أو تعديل القطع أثناء التحضير للتركيب. ولا تقتصر قيمته على بساطة متطلباته الأولية؛ إذ يتيح للمشغل اتخاذ قرار مدروس عند الآلة عندما يتغير الرسم أو يلزم استبدال مكوّن تالف.
تقترن هذه المرونة بالاعتماد على مهارة المشغل واتساق أساليب العمل. كما قد تكون مناولة الألواح الكبيرة يدويًا شاقة، ولا سيما إذا كانت الورشة تفتقر إلى دعم مناسب للتغذية والإخراج. قيّم كيفية تحميل الألواح الأثقل والأكبر حجمًا، ولا تكتفِ بالنظر إلى ما إذا كانت أبعاد الطاولة تبدو كافية على الورق.
ولا يلزم أن يكون الاختيار حصريًا. فقد يستخدم مصنع للخزائن منشارًا أوتوماتيكيًا لأعمال الألواح المستطيلة المتكررة، ويحتفظ بمنشار طاولة منزلقة للقطوع الخاصة وإعادة العمل. ويتوقف الجدوى المالية لهذا الترتيب على الطلب الفعلي على الأجزاء الخاصة والمساحة المتاحة في أرضية المصنع، لا على افتراض أن كل خط مؤتمت يحتاج إلى منشار ثانٍ.
تحقق من سير العمل المحيط قبل تحديد مواصفات الآلة
لا ينتج عن المنشار دائمًا اختناق القدرة الإنتاجية في مرحلة القطع. فقد تصل الألواح على منصات نقالة مختلطة، أو يبحث المشغلون عن القصاصات، أو تنتظر الأجزاء المكتملة آلة تلبيس الحواف. ارسم مسار اللوح من التخزين إلى العملية التالية، وسجّل المواقع التي تتراكم فيها المواد. إذا كان القيد في مرحلة لاحقة، فقد يؤدي المنشار الأسرع ببساطة إلى تكوين طابور أكبر.
تفيد الفحوص التالية عند مقارنة عروض الأسعار أو الإعداد لتجربة:
- نطاق المواد: الحدّان الأقصى والأدنى لأبعاد الألواح وسماكاتها وأوزانها وتشطيبات أسطحها، والمزيج الفعلي لأحجام الألواح.
- قدرات القطع: طول القطع القابل للاستخدام، وارتفاع القطع، وأدنى عرض عملي للشريط، وخيارات الشفرة والتخديد، وأي قيود على قطع الرزم.
- المناولة: اتجاه التحميل، ومواقع المشغلين المطلوبة، ودعم الألواح الكبيرة، ومساحة التفريغ، وإمكانية وصول الرافعات الشوكية أو معدات الرفع.
- تدفق البيانات: كيفية إنشاء قوائم القطع والتحقق منها ونقلها وتعديلها ومطابقتها بالملصقات أو أرقام أوامر العمل.
- متطلبات الموقع: مصدر الطاقة الكهربائية، والهواء المضغوط إذا لزم، وتوصيل نظام شفط الغبار وسعته، وظروف الأساس، وإمكانية الوصول لأغراض الصيانة.
اطلب مخططًا يوضح نطاق العمل الكامل، لا مساحة الآلة وحدها. فاللوح الطويل يحتاج إلى مساحة للدخول أو الدوران أو الخروج من منطقة القطع، كما يحتاج فنيو الصيانة إلى الوصول إلى المكونات. تحقق من متطلبات الحواجز الوقائية والشفط والكهرباء وفق القواعد المعمول بها في سوق الوجهة والتكوين الفعلي للآلة.
قارن تكلفة التملك بالعمل الذي تحل الآلة محله
سعر الشراء ليس سوى نقطة البداية. فقد يتطلب منشار الألواح الأوتوماتيكي استثمارًا في البرمجيات والتركيب والتدريب ومناولة المواد والشفط وقطع الغيار. وقد يحتاج منشار الطاولة المنزلقة إلى خطوات دمج أقل، لكن ينبغي أن يشمل نموذج تكلفته وقت المشغل والإعداد المتكرر وصيانة الشفرة ومعدات الدعم اللازمة لمناولة الألواح الكاملة بأمان.
لإجراء مقارنة واقعية، قدّر الفرق السنوي في إجمالي تكاليف التشغيل باستخدام ساعات العمل المتوقعة للمصنع ومعدلات أجور العمال واستهلاك المواد الاستهلاكية وهدر المواد. اقسم الفرق في الاستثمار المُركب على الوفورات السنوية المقدرة للحصول على مؤشر بسيط لفترة الاسترداد. تعامل معه على أنه حساب أولي للتقييم، لا ضمانًا؛ إذ يمكن لمستوى الاستخدام والتمويل والتوقف عن العمل والتغيرات في مزيج المنتجات أن تغيّر النتيجة تغييرًا جوهريًا.
ومن المفيد أيضًا السؤال عما يحدث عند الحاجة إلى استبدال مكوّن تحكم أو مستشعر أو شفرة أو جزء قابل للتآكل. تأكد من قطع الغيار الموصى بها وكيفية تحديدها، والدعم المتاح بلغة التشغيل، وإمكانية التشخيص عن بُعد. فقد تكون الآلة التي تلائم قائمة القطع، لكنها لا تُصان بسرعة، خيارًا غير مناسب لخط إنتاج ذي جدول زمني محكم.
اتخذ القرار بالاستناد إلى مهمة إنتاج ممثلة للواقع
قبل الالتزام، أعد قائمة قطع نموذجية تعكس الإنتاج المعتاد بدلًا من دفعة مثالية. أدرج أنواع الألواح الشائعة وقيود اتجاه العروق والأجزاء الصغيرة وتغييرات الكميات ومعلومات تحديد الهوية المطلوبة في المراحل التالية. واطلب من كل مورد شرح تسلسل القطع المقترح والتدخلات اليدوية المتوقعة وأي أجزاء أو عمليات تقع خارج القدرات المقصودة للآلة.
توفّر شركة Qingdao Zhongding Machinery Co., Ltd.، وهي شركة مصنّعة ومصدّرة لآلات النجارة تتمتع بخبرة تزيد على 20 عامًا في المجال، الآلات وحلول النجارة المتكاملة إلى جانب الدعم الفني وقطع الغيار. ولمناقشة المشروع، فإن أكثر المستندات المفيدة للبدء هي مزيج الإنتاج والرسومات التمثيلية ومخطط أرضية المصنع المتاح والترتيبات المطلوبة للتسليم والخدمة، لا رقم الإنتاج المستهدف بمعزل عن السياق.
اختر الأتمتة عندما تدعمها أعمال الألواح المتكررة وبيانات الإنتاج الموثوقة والقدرة الاستيعابية للمراحل التالية. واختر منشار الطاولة المنزلقة عندما تسود القطوع المتنوعة والتعديلات اليدوية السريعة. وفي الحالتين، تحقّق من القرار بقياس جودة الأجزاء وتقييم سير العمل بأكمله قبل اعتبار عرض السعر مواصفة نهائية.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.