


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
ماكينات التعشيش CNC الأوتوماتيكية: حساب عائد المواد وتوفير العمالة
يجب أن يبدأ طلب التمويل لآلة تفريز متداخلة CNC أوتوماتيكية برقمين يمكن تتبعهما إلى الإنتاج اليومي: مساحة الألواح القابلة للاستخدام المستردة من كل لوح وساعات العمل المدفوعة التي أُزيلت من عملية القطع. يهم معدل التغذية وقدرة المغزل ودورة التحميل السريعة، لكنها لا تثبت العائد بمفردها. فالآلة التي تقطع بسرعة مع إنتاج تخطيطات رديئة أو قصاصات زائدة أو انقطاعات متكررة للإعداد قد تستهلك جانبًا كبيرًا من ميزتها الظاهرية.
ينبغي أن يفصل نموذج التكلفة بين عائد المواد وإنتاجية العمالة قبل جمعهما. وغالبًا ما تكون المواد أكبر متغير متكرر في إنتاج أثاث الألواح، بينما تعتمد وفورات العمالة بدرجة كبيرة على سير العمل الحالي: ما إذا كانت الألواح تُقاس يدويًا، أو تُنشر على دفعات، أو تُوسم في محطة منفصلة، أو تُنقل مرارًا بين الآلات. إن التعامل مع جميع الوفورات كتقدير واحد يجعل من الصعب تحديد مصدر العائد المتوقع فعليًا.
ابدأ بالعائد القابل للاستخدام، وليس بنسبة التعشيش وحدها
يعرض برنامج التعشيش عادة نسبة مئوية من مساحة اللوح المخصصة للقطع. وهذا الرقم مفيد، لكنه ليس مماثلًا لعائد المواد القابل للاستخدام. فقد يُظهر التخطيط معدل تعشيش مرتفعًا بينما يترك شرائح ضيقة جدًا أو غير منتظمة أو تالفة أو غير ملائمة للتخزين للاستخدام لاحقًا. ويجب أن تميز الحسبة المالية بين مساحة البقايا النظرية والقصاصات التي ستُستهلك فعلًا في عمل مستقبلي.
تبدأ حسبة العائد العملية بصافي مساحة اللوح وتخصم المساحة التي لا يمكن أن تتحول إلى قطع قابلة للبيع. ولكل نوع وسماكة من المواد، سجل ما يلي خلال فترة إنتاج ممثلة:
- الألواح المصروفة إلى خلية القطع، بما في ذلك الألواح البديلة التي أُدخلت بعد خطأ في التعشيش أو تلف في السطح.
- القطع النهائية المقبولة في العملية التالية، مقاسة بمساحتها المبرمجة بدلًا من مستطيلاتها المحيطة.
- البقايا القابلة لإعادة الاستخدام والمحتفظ بها وفق حد أدنى محدد للحجم، والمحددة حسب المادة والسماكة واللون والموقع.
- الهدر الناتج عن هوامش التشذيب، وعرض قطع المنشار أو قطر أداة التفريز، وبدلات التثبيت بالشفط، والقطع المرفوضة، والقصاصات غير القابلة للاستخدام.
المقياس الأساسي هو:
عائد المواد = (مساحة القطع المقبولة + مساحة البقايا القابلة لإعادة الاستخدام التي تم التحقق منها) / إجمالي مساحة الألواح المصروفة
لأغراض مقارنة الاستثمار، ينبغي تقييم جزء البقايا بتحفظ. فقد يكون للقصاصة المستطيلة الكبيرة من لوح ميلامين أبيض شائع استخدام مستقبلي موثوق. أما القطعة الضيقة من سطح زخرفي منخفض الاستخدام فيجب اعتبارها هدرًا ما لم تكن إعادة استخدامها موثقة في خطة الإنتاج. ويعد إسناد القيمة الكاملة إلى كل قطعة متبقية من أكثر الطرق شيوعًا للمبالغة في وفورات التعشيش.
يستحق عرض القطع وخلوص الأداة اهتمامًا خاصًا. فلا يستهلك منشار الألواح وجهاز التفريز المواد بالنمط نفسه. ففي التفريز، يؤثر قطر القاطع، وتخفيف الزوايا الداخلية، والألسنة، وبدلات الطبقة الرقيقة المتبقية، وتمريرات تشطيب المحيط في التباعد الفعلي بين المكونات. ويمكن للفجوات الصغيرة، عند تكرارها عبر تعشيش كثيف، أن تغير عدد القطع لكل لوح بشكل ملحوظ. يجب أن تتوافق معلمات التعشيش المستخدمة للتقييم مع أحجام القواطع واستراتيجية التشغيل المخصصة للإنتاج، بدلًا من عرض برمجي مثالي.
لهندسة القطع تأثير مساوٍ أيضًا. فغالبًا ما تتعشش جوانب الخزائن المستطيلة والرفوف بكفاءة؛ بينما تفرض الجوانب الجانبية المشكلة والأبواب المنحنية وفتحات الأحواض والألواح الزخرفية المطابقة لاتجاه العروق قيودًا تقلل حرية التخطيط. لا ينبغي استخدام عائد معروض يستند في الغالب إلى قطع مستطيلة للتنبؤ بمزيج منتجات تهيمن عليه الأشكال غير المنتظمة. تستخدم المقارنة الصحيحة قوائم القطع الفعلية من الطلبات أو مزيجًا تاريخيًا مستقرًا، بما في ذلك القطع الصعبة التي تخلق بقايا غير ملائمة.
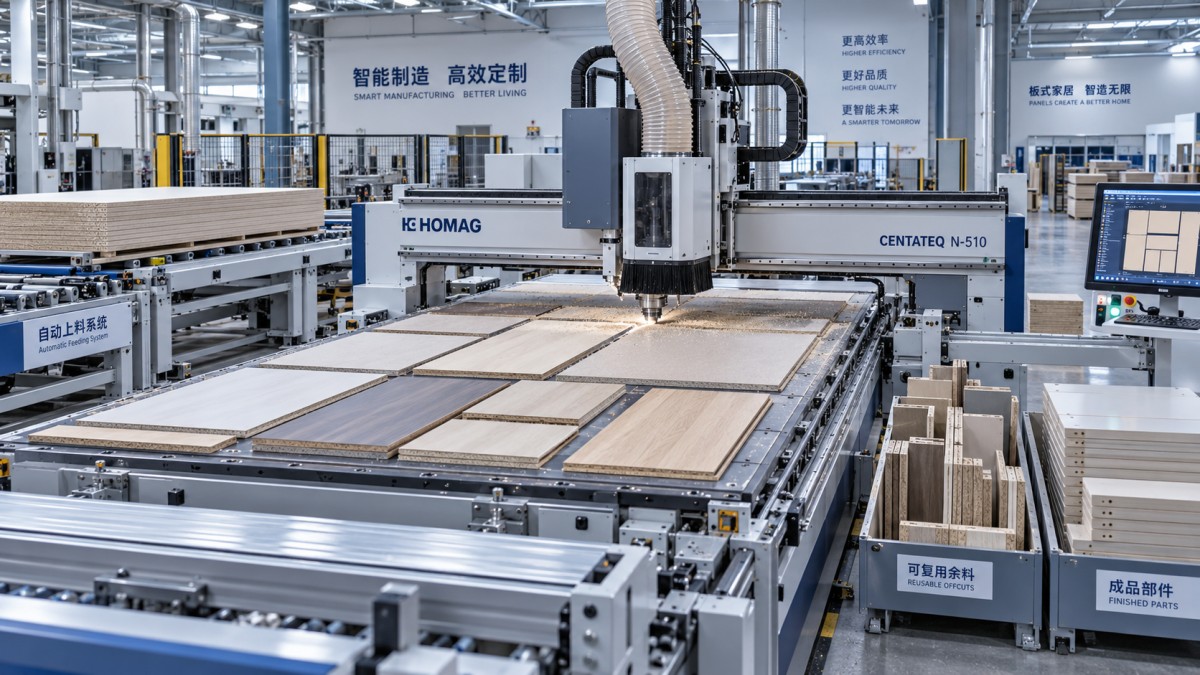
حوّل وفورات الألواح إلى قيمة مادية قابلة للدفاع عنها
بمجرد قياس العائد، احسب أثر المواد على مستوى اللوح بدلًا من تطبيق نسبة تحسن على إجمالي الإنفاق الشرائي. تختلف الألواح في التكاليف والأبعاد ومتطلبات جودة السطح وإمكانات إعادة الاستخدام. وينبغي تقييم MDF واللوح الحبيبي والخشب الرقائقي واللامينيت المضغوط والألواح الزخرفية النهائية كلٌّ على حدة. وقد يؤدي دمجها في متوسط سعر لوح واحد إلى تشويه النتيجة عندما تمثل المواد باهظة الثمن حصة صغيرة فقط من حجم القطع.
يتمثل نهج واضح في مقارنة الألواح المطلوبة لقائمة القطع المقبولة نفسها ضمن العملية الحالية وضمن عملية التعشيش المقترحة:
توفير المواد لكل فترة إنتاج = (الألواح المطلوبة حاليًا - الألواح المطلوبة المقترحة) x التكلفة الواصلة لكل لوح
يجب أن تشمل التكلفة الواصلة أكثر من سعر الفاتورة عندما تكون هذه الإضافات جوهرية للعملية. ويمكن إدراج الشحن والتغليف الوقائي وخسائر المناولة الداخلية ورسوم التخلص من النفايات عندما تدعمها السجلات. لا تضف قيمًا افتراضية لتجنب نفاد المخزون أو سمعة الجودة أو نمو الحجم المستقبلي. قد تكون هذه الآثار حقيقية، لكن ينبغي تقييمها منفصلة عن حسبة العائد المباشرة.
يجب أن تحافظ المقارنة على ثبات المخرجات. فإذا أنتجت الآلة المقترحة قطعًا أكثر بسبب زيادة الإنتاج، فقد يرتفع إجمالي الإنفاق على المواد حتى مع انخفاض الاستهلاك لكل خزانة أو لكل طلب. والمقياس المفيد هو المواد المستخدمة لكل وحدة محددة: لكل مجموعة خزانة، أو لكل متر مربع من الألواح المقبولة، أو لكل دفعة إنتاج. وهذا يمنع الخلط بين الحجم الأعلى وتقليل الهدر.
خسائر العائد التي لا يستطيع برنامج التعشيش حلها بمفرده
لا يمكن للتحسين استرداد المواد المفقودة قبل وصول اللوح إلى الطاولة. فقد تفرض الألواح المقوسة والحواف المتكسرة والحركة المرتبطة بالرطوبة وعيوب السطح وتحديد اللوح بشكل غير صحيح رفضًا يدويًا أو تتسبب في فشل القطع المتداخلة في المراحل اللاحقة. وينبغي أن يفحص تقييم الآلة ظروف تحميل الألواح والتثبيت بالشفط إلى جانب خوارزمية التعشيش. فإذا تحرك لوح لأن مناطق التفريغ لا تطابق حجم اللوح أو لأن المادة المسامية غير محكمة الإغلاق بفعالية، فإن الخردة الناتجة تمثل مشكلة تحكم في العملية وليست مشكلة تخطيط.
اتجاه العروق حد آخر. فالقطع القابلة للتدوير تزيد حرية التعشيش، لكن الأبواب والألواح المكسوة بالقشرة والمكونات المتطابقة بصريًا قد لا يمكن قطعها إلا في اتجاه واحد. وينطبق الأمر نفسه على أنماط السطح واتجاه طبقة الحماية. تأكد من أن سير عمل البرمجة ينقل هذه القيود من الرسم أو بيانات الطلب إلى برنامج التعشيش. إن رقم العائد الذي يُحصل عليه من تدوير القطع الحساسة لاتجاه العروق بحرية غير متاح في الإنتاج الفعلي.
تأتي وفورات العمالة من تقليل اللمسات ووقت الانتظار
غالبًا ما يُبالغ في تقدير وفورات العمالة بضرب عدد العاملين بالقرب من منطقة القطع في نسبة تخفيض مفترضة. والطريقة الأفضل هي دراسة زمنية تتبع دفعة من الإفراج عن المواد إلى قطع موسومة جاهزة للعملية التالية. سجل وقت القطع المنتج والإعداد اليدوي ومناولة الألواح ووضع الملصقات والفرز ومراقبة الآلة وإعادة العمل ووقت الانتظار كلًّا على حدة.
يمكن لآلة التعشيش CNC الأوتوماتيكية تقليل العمل اليدوي عبر عدة آليات: التحميل الآلي للألواح، واختيار البرنامج المعتمد على الباركود، والثقب والتفريز في دورة واحدة، والملصقات المطبوعة، والتفريغ المنظم. وتعتمد قيمة كل آلية على ما تحل محله. فقد يرى مصنع يستخدم بالفعل منشارًا شعاعيًا بتحميل آلي تحسنًا محدودًا في مناولة الألواح الخام، في حين أن عملية تعتمد على القطع اليدوي بالمنشار والتفريز بالقوالب والملصقات المكتوبة يدويًا تحتوي على لمسات يدوية أكثر يمكن إزالتها.
استخدم الزمن المنقضي ومحتوى العمالة بصورة مختلفة. فقد تقلل خلية التعشيش إجمالي زمن إنجاز الدفعة لكنها لا تزال تتطلب عاملًا أثناء التحميل والتفريغ. وعلى العكس، قد يقلل التحميل الآلي ساعات المناولة المباشرة بينما يظل زمن الإنجاز الإجمالي مقيدًا بلصق الحواف أو التجميع. وينبغي أن تعكس وفورات العمالة الساعات التي تحررت فعليًا من العملية أو أُعيد توزيعها على عمل إنتاجي قابل للقياس. إن احتساب زمن تشغيل المغزل دون إشراف كعمالة ملغاة ينتج نتيجة مضللة.
يغير هيكل الورديات الحسبة أيضًا. فالآلة التي تمكّن فريقًا قائمًا من إكمال الحجم نفسه ضمن الساعات العادية قد تتجنب العمل الإضافي؛ وهذه فائدة قابلة للقياس إذا كان العمل الإضافي تكلفة متكررة وموثقة. وإذا بقي الإنتاج دون تغيير ولم يكن بالإمكان خفض عدد العاملين أو إعادة توزيعهم، فقد يكون الأثر المباشر على الرواتب محدودًا رغم أن سير العمل أصبح أقل إجهادًا بدنيًا. افصل بين هذه النتائج.
استخدم افتراضات مستقرة لمقارنة تكاليف التشغيل
يجب موازنة مكاسب المواد والعمالة مقابل التكاليف التي تقدمها عملية القطع الجديدة. ومن السهل بصورة خاصة التقليل من تكلفة العدد. يستخدم التفريز القائم على التعشيش قواطع ضغط وقواطع قطع إلى الأسفل أو إلى الأعلى ومثاقب وربما رؤوسًا تجميعية بحسب احتياجات المادة والتشغيل. ويتأثر عمر الأداة بكشطية اللوح وإخلاء الرايش وإعدادات المغزل وعمق القطع ووجود طبقات اللامينيت أو المواد اللاصقة. وينبغي لنموذج التكلفة استخدام استهلاك الأدوات الملاحظ من أعمال تفريز مماثلة، ثم مراجعته بعد توفر بيانات التشغيل التجريبي.
أدرج الكهرباء والهواء المضغوط حيثما ينطبق، وطلب مضخة التفريغ، وقدرة شفط الغبار، والصيانة المجدولة، واشتراكات البرامج أو ترتيبات الدعم، والمواد الاستهلاكية الاحتياطية. وينبغي مقارنة هذه النفقات بتكاليف التشغيل الفعلية لمعدات القطع الحالية، لا اعتبارها تكاليف جديدة بالكامل. فقد تتطلب مضخة التفريغ قدرة كهربائية كبيرة، لكن إلغاء عدة آلات منفصلة وزمن خمولها يغير الصورة الإجمالية.
يمكن أن تغير ظروف التركيب كلاً من الإنتاج والتكلفة. فمساحة الآلة ليست سوى جزء واحد من المتطلبات. تؤثر مسارات إدخال وإخراج الألواح، ووصول الرافعة الشوكية، وموقع مضخة التفريغ، وقنوات تجميع الغبار، والإمداد الكهربائي، ومساحة فرز المكونات، جميعها في الدورة القابلة للتحقيق. وتُنشئ مساحة التفريغ المحدودة عنق زجاجة خفيًا: تنهي الآلة التعشيش، لكن لا يستطيع المشغلون إخلاء القطع وتجهيز اللوح التالي دون انقطاع. وينبغي مراجعة التخطيط باستخدام أكبر حجم لوح وأكثر تعشيش متوقع تعقيدًا، بدلًا من رسم لأرضية فارغة.
ابنِ نموذج فترة الاسترداد على أساس إنتاج مشترك
يمكن بناء نموذج سنوي موجز من سجلات الإنتاج دون اختراع توقعات. اختر فترة ممثلة تشمل التباين الطبيعي في المنتجات، ثم حوّلها إلى أساس سنوي فقط عندما يكون عبء العمل مستقرًا بما يكفي لدعم ذلك. احسب وفورات المواد المباشرة من خفض عدد الألواح، ووفورات العمالة المباشرة من الساعات المتحررة، والتغيرات في تكاليف التشغيل المتكررة. ووازن هذه العناصر مقابل الاستثمار المركب، بما في ذلك الآلة ومعدات التحميل أو التفريغ والأدوات وتجهيز الموقع ووقت التدريب وأعمال التكامل اللازمة لبدء الإنتاج.
المنفعة السنوية الصافية = وفورات المواد + وفورات العمالة المتحقق منها + خفض العمل الإضافي الموثق - تكاليف التشغيل السنوية الإضافية
فترة الاسترداد البسيطة = الاستثمار المركب / المنفعة السنوية الصافية
هذه المعادلة بسيطة عمدًا. فهي تجعل الافتراضات مرئية وتسمح ببدائل سيناريوهات دون إخفاء المدخلات الضعيفة في نموذج مالي معقد. أنشئ حالة أساسية باستخدام سجلات الإنتاج الحالية، ثم اختبر الافتراضات ذات الأثر الأكبر: عائد المواد، واستخدام ساعات العمل المتحررة، واستهلاك الأدوات، وحصة العمل المناسبة للتعشيش. والنتيجة التي تظل مقبولة عندما يكون تحسن العائد أقل من المتوقع تكون أكثر مصداقية من نتيجة تعتمد على تخطيطات مثالية واستخدام كامل منذ الأسبوع الأول.
ينبغي النظر في الطاقة الإنتاجية بصورة منفصلة عن الوفورات. فلا تكون للإنتاجية الإضافية قيمة إلا عند وجود طلب كافٍ وقدرة العمليات اللاحقة على استيعابها. فإذا كانت معالجة الحواف أو الثقب أو التشطيب أو التجميع تقيد الإنتاج بالفعل، فقد يؤدي التعشيش الأسرع إلى إنشاء طابور أكبر بدلًا من أثاث نهائي أكثر. ويجب توقيت مسار الإنتاج بعد القطع قبل إسناد الإيراد أو الهامش إلى السعة الإضافية للآلة.
تحقق من الحسبة باستخدام ملفات إنتاج ممثلة
تستخدم المقارنة التقنية الأكثر فائدة بيانات عمل حقيقية، لا تعشيش عرض عام. قدم مجموعة متنوعة من قوائم القطع تتضمن قطع خزائن شائعة وقطعًا صغيرة وألواحًا كبيرة وعناصر حساسة لاتجاه العروق وأي أشكال معقدة متكررة. ولكل ملف، وثق المادة والسماكة وحجم اللوح ومواصفة القاطع والعمليات المطلوبة وقيود الجودة. شغّل المدخلات نفسها عبر قواعد البرمجة المقترحة وقارن النتيجة بالألواح المصروفة حاليًا والقطع المقبولة المنتجة.
راقب أكثر من تخطيط الشاشة. تأكد من الوقت اللازم لاستيراد البيانات وإعداد البرنامج وتحميل لوح وتشغيل التعشيش ووضع ملصقات القطع وإزالة المكونات ومناولة القصاصات والتعافي من تغيير الأداة أو عيب اللوح. تكشف هذه التفاصيل ما إذا كان خفض العمالة المصمم يمكن تكراره عبر الورديات. كما تكشف تبعيات البرمجة التي قد تتطلب إعداد بيانات منضبطًا قبل أن تحقق الآلة عائدها المتوقع.
لا يتطلب قرار الاستثمار السليم الادعاء بوجود رقم وفورات عالمي واحد. بل يتطلب رابطًا قابلًا للتتبع بين الطلب الفعلي على القطع وسلوك المواد ومحتوى العمل وظروف التركيب المقصود. وعندما تُقاس هذه المدخلات باستمرار، تظهر قيمة التعشيش في استهلاك عدد أقل من الألواح ولمسات يدوية أقل ونموذج تكلفة يظل مفيدًا بعد دخول الآلة إلى الإنتاج.
أرسل استفسارك
نرحب بتعاونكم، وسنعمل على التطور معكم.