


الأخبار والمعارض
أحدث مستجدات المصنع واتجاهات القطاع ومعلومات المعارض العالمية
هل تستحق آلات تلصيق الحواف ثنائية الوظيفة PUR/EVA الاستثمار لخطوط الألواح الموجهة للتصدير؟
الوقت:Sep 12, 2026
المؤلف:
عدد المشاهدات:
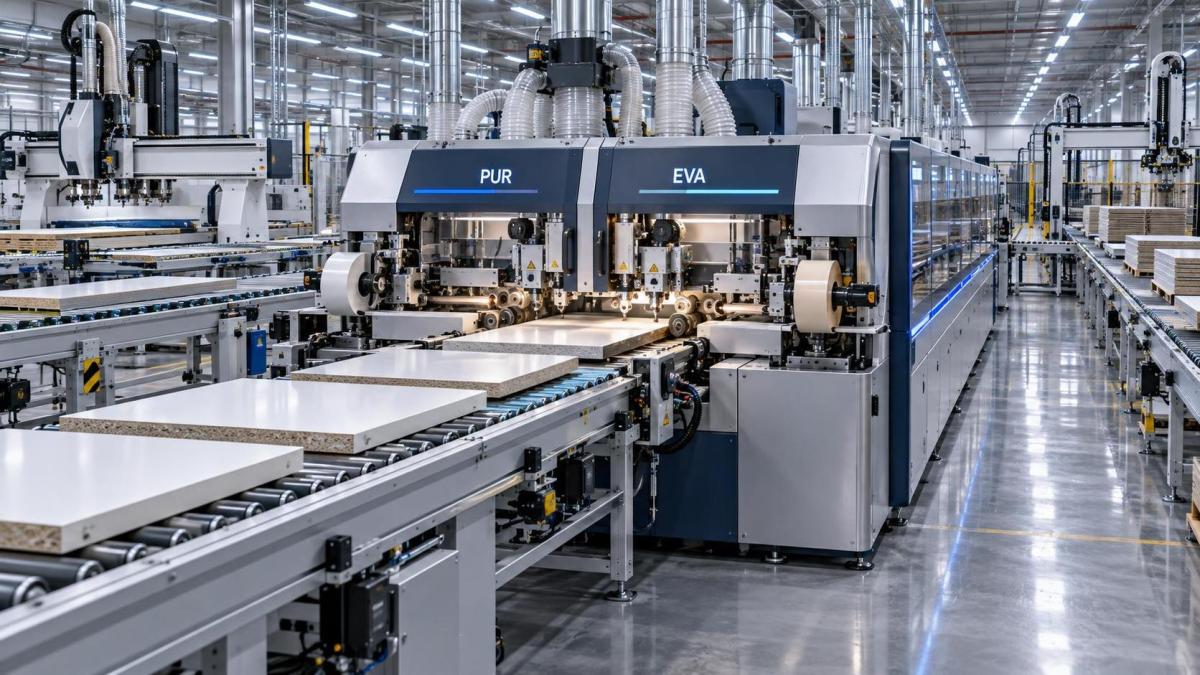
بالنسبة لمصنّعي الألواح الموجّهين للتصدير، لا يتمثل السؤال في ما إذا كان تلصيق الحواف باستخدام PUR أو EVA يحقق نتائج أفضل كلٌّ على حدة، بل في ما إذا كانت آلة واحدة تتعامل مع نظامي الغراء كليهما تحسّن بصورة ملموسة كفاءة الخط، واتساق الجودة، والتحكم في التكاليف على المدى الطويل عبر طلبيات دولية متنوعة.
إن آلات تلصيق الحواف ثنائية الوظيفة ليست مجرد أجهزة «اثنان في واحد». فهي تمثل تسوية تشغيلية محددة: التخلي عن جزء من الأداء الأقصى الذي يحققه كل نظام غراء على آلات مخصصة مقابل مرونة أكبر، واستجابة أسرع لتغيرات الطلبيات، وتقليل الاعتماد على آلات متعددة ومشغلين وإجراءات صيانة. ويتوقف مدى جدوى هذه المقايضة بدرجة أقل على القدرة النظرية وبدرجة أكبر على كيفية اندماج تلصيق الحواف في سير العمل الفعلي لخط ألواح يركز على التصدير، حيث يشكل تنوع الركائز، ومتطلبات الالتصاق المتأثرة بالمناخ، وتوقعات الاعتماد، وتقلب أحجام الدفعات العائد الفعلي على الاستثمار.
تكمن القيمة الأساسية في إزالة تغيير نظام الغراء باعتباره عنق زجاجة، وليس فقط الوقت المستغرق في تبديل أوعية الغراء أو تنظيف الفوهات، بل كذلك الآثار اللاحقة: تأخيرات إعادة المعايرة، وهدر التشغيل التجريبي، وعدم اتساق التصاق الحواف في الألواح الأولى من تشغيل جديد، وتردد المشغل عند التبديل بين PUR عالي المتانة لخزائن المطابخ المتجهة إلى شمال أوروبا وEVA سريع التصلب للأثاث المسطح المعبأ المتجه إلى جنوب شرق آسيا. وعملياً، تخفض الآلات ثنائية الوظيفة هذه التحولات من 20–45 دقيقة، وهي المدة المعتادة لإعادة التهيئة الكاملة على وحدات منفصلة، إلى أقل من 8 دقائق، شريطة أن يعالج تصميم الآلة الاستقرار الحراري وعزل مسارات الغراء والاستدعاء التلقائي للمعلمات.
لكن الجدوى التقنية لا تساوي الملاءمة التشغيلية. وهناك قيدان أساسيان يحددان مواضع نجاح الأنظمة ثنائية الوظيفة، ومواضع قصورها.
أولهما هو تباين الركائز والبيئة. يتطلب لاصق PUR تحكماً دقيقاً في درجة الحرارة، عادةً 110–125°C، وإدارة للرطوبة ووقت كبس ممتداً لتحقيق التشابك الكامل. ويعمل EVA عند درجات حرارة أقل، 90–110°C، مع أزمنة مكوث أقصر، ويتحمل رطوبة محيطة أعلى. ويجب أن تحافظ الآلة ثنائية النظام على فصل حراري محكم بين مسارات الغراء وأن تتجنب انتقال الحرارة المتبقية من وضع PUR إلى وضع EVA، وإلا فإن غراء EVA يتحلل مبكراً، ما يسبب تكوّن خيوط أو تدفقاً ضعيفاً أو تصلباً مبكراً داخل الفوهة. وغالباً ما تفشل الآلات التي تعتمد على مناطق تسخين مشتركة أو تقسيم حراري مبسط في تلبية هذا الشرط، خصوصاً أثناء التبديل السريع ذهاباً وإياباً. والنتيجة ليست إنتاجاً أبطأ، بل قوة التصاق غير متسقة ضمن تشغيل إنتاجي واحد، الأمر الذي يصبح مخاطرة امتثال عند الشحن إلى أسواق ذات متطلبات صارمة وفق EN 14322 أو ANSI A208.1.
وثانيهما هو هيكل الحجم. تحقق الآلات ثنائية الوظيفة أعلى عائد على الاستثمار في الخطوط التي تتعامل مع تحولات متكررة بين دفعات صغيرة إلى متوسطة، مثل إنتاج 300 لوح من ألواح الخشب الحبيبي المغطاة بالميلامين للمطابخ الألمانية في أسبوع، ثم 800 لوح من MDF المكسو بطبقة HPL لأثاث المكاتب الأسترالي في الأسبوع التالي. وفي هذه البيئات، يعني تخصيص آلتين منفصلتين لتلصيق الحواف أن تبقى إحداهما خاملة لأكثر من 40% من الوقت، بينما تتحمل الأخرى تآكلاً غير متناسب. وتعمل الوحدة ثنائية الوظيفة باستمرار، موزعةً تكاليف الإهلاك واستهلاك الطاقة والصيانة على ساعات عمل أكثر قابلة للفوترة. ولكن إذا كان الخط يعمل لأكثر من 85% من وقته بنوع غراء واحد، مثل PUR حصرياً لصادرات الخزائن الفاخرة، يصبح من الصعب تبرير التعقيد الإضافي والتكلفة الأولية الأعلى، التي تتجاوز عادةً آلة مماثلة أحادية النظام بنسبة 25–38%، والإنتاجية القصوى الأقل قليلاً.
وهناك أيضاً تكلفة خفية مرتبطة بمهارة المشغل وانضباط العملية. يتطلب التشغيل ثنائي الوظيفة التزاماً أدق ببروتوكولات التسلسل: التحقق من اختيار نوع الغراء قبل التحميل، وتأكيد استقرار درجة الحرارة قبل البدء، وفحص معايرة ضغط الكبس لكل سماكة ركيزة، والتحقق من عرض توزيع الغراء مقابل كثافة اللوح. وإذا فاتت خطوة واحدة، فلن «تتعطل» الآلة، بل ستنتج ألواحاً تجتاز الفحص البصري ولكنها تفشل في اختبارات التقادم المتسارع أو فحوص مقاومة التقشر بعد أشهر. وهذا يجعل التدريب وتوثيق إجراءات التشغيل القياسية SOP وميزات قفل المعلمات أموراً غير قابلة للتفاوض، وليست إضافات اختيارية للراحة.
ويختلف سلوك الصيانة أيضاً. تتطلب أنظمة PUR تنظيفاً يومياً صارماً لمنع تراكم البقايا المتصلبة في الفوهات ومضخات التروس؛ بينما تتطلب أنظمة EVA استبدالاً منتظماً للمرشحات ومراقبة اللزوجة. ويجب أن يتيح التصميم ثنائي الوظيفة وصولاً مستقلاً إلى كل مسار غراء من دون تفكيك المكونات المشتركة. وتزيد الآلات ذات نقاط الخدمة المتداخلة، حيث يفرض تنظيف أحد النظامين تفكيكاً جزئياً للآخر، من وقت التوقف وترفع خطر التلوث المتبادل. وتعتمد الموثوقية في الواقع على بنية الخدمة، وليس على جودة التصنيع فحسب.
وأخيراً، يكتسب التوافق مع الأتمتة في المراحل السابقة واللاحقة أهمية أكبر لخطوط التصدير مقارنة بالخطوط المحلية. فالألواح التي تمر عبر التعشيش CNC وتشكيل الحواف والتكديس الآلي نادراً ما تتوقف للتحقق اليدوي من الغراء. ويمكن للآلات ثنائية الوظيفة المدمجة مع تتبع المواد المتحكم به عبر PLC تحميل معلمات خاصة بالغراء تلقائياً بناءً على مواصفات الألواح الممسوحة بالباركود، مما يقلل الأخطاء البشرية ويمكّن التشغيل الحقيقي دون إضاءة للدفعات المختلطة. وقد تتمكن الوحدات المستقلة التي لا تحتوي على بروتوكولات اتصال مفتوحة، مثل Modbus TCP وOPC UA، من تبديل أنواع الغراء تقنياً، لكنها تظل منفصلة عن منطق MES الأوسع، ما يحد من قابليتها للتوسع في المنشآت المتوافقة مع Industry 4.0. فهل الاستثمار مبرر؟ ليس في جميع الحالات، لكنه يزداد تبريراً للمصدرين الذين يواجهون ثلاثة ضغوط متقاربة: ارتفاع تكاليف العمالة في مناطق التصنيع الرئيسية، وضيق مواعيد التسليم التي يفرضها تجار التجزئة العالميون، وتشدد المساءلة عن الجودة بعد التسليم. وعندما تقلل آلة واحدة فاقد تغيير الغراء بنسبة 1.2% عبر الدفعات المختلطة، وتخفض متوسط وقت الإعداد بمقدار 6.4 دقيقة لكل انتقال، وتمدد متوسط الوقت بين الأعطال بنسبة 18% من خلال الإدارة الحرارية الذكية ومسارات الغراء المعزولة، فإن فترة استرداد الاستثمار تتقلص، لا سيما عند احتساب النفقات الرأسمالية المتجنبة لشراء وحدة مخصصة ثانية وما يرتبط بها من مساحة أرضية ومرافق وتخصيص مشغلين.
ويرتكز القرار في النهاية على مواءمة ملفات الطلبيات الحالية والمتوقعة مع قدرات الآلة، لا مع ادعاءات الكتيبات. فإذا كانت تشكيلة صادراتك تشمل ≥3 تركيبات متميزة من الركيزة/الغراء شهرياً، وتخدم ≥2 من المناطق المناخية ذات مواصفات الرطوبة ودرجة الحرارة المختلفة، وتعمل تحت تدقيقات جودة من طرف ثالث، فإن تلصيق الحواف ثنائي الوظيفة ينتقل من خيار إلى ضرورة تشغيلية. أما إذا كان خطك يعمل بحملات مستقرة وعالية الحجم لنوع غراء واحد مع حد أدنى من التباين، فيبقى النهج الأبسط والأكثر متانة أحادي النظام هو الخيار الأكثر اقتصاداً.
المهم ليس امتلاك الآلة الأكثر تقدماً، بل ضمان أن تساهم كل دورة لتلصيق الحواف بصورة متوقعة في شحنات مربحة ومتوافقة تُسلَّم في الوقت المحدد. ويتطلب ذلك مواءمة التكنولوجيا مع واقع سير العمل، وليس مع كيمياء الغراء وحدها.
أرسل استفسارك
نرحب بتعاونكم وسنتطور معكم.